
Automatizace povrchových úprav nezačíná nákupem robota ani instalací dopravníku. Začíná přesně popsaným dílem, stabilním vstupním stavem povrchu a technologií, která dokáže opakovaně dodat stejný výsledek. Pokud do lakovny nebo na tryskací pracoviště vstupují díly s rozdílným znečištěním, korozí, geometrií a požadavkem na kvalitu, automatizace jen velmi rychle odhalí slabiny dosavadního procesu.
Pro výrobní firmy, zámečnické provozy, renovátory i týmy průmyslové údržby může být automatizace cestou k vyššímu výkonu a předvídatelným nákladům. Nevyplatí se ale ve stejné podobě každému. Jinak se navrhuje pracoviště pro tisíce stejných rámů, jinak pro kusovou renovaci ocelových konstrukcí nebo proměnlivé zakázky v terénu.
Co automatizace povrchových úprav skutečně řeší
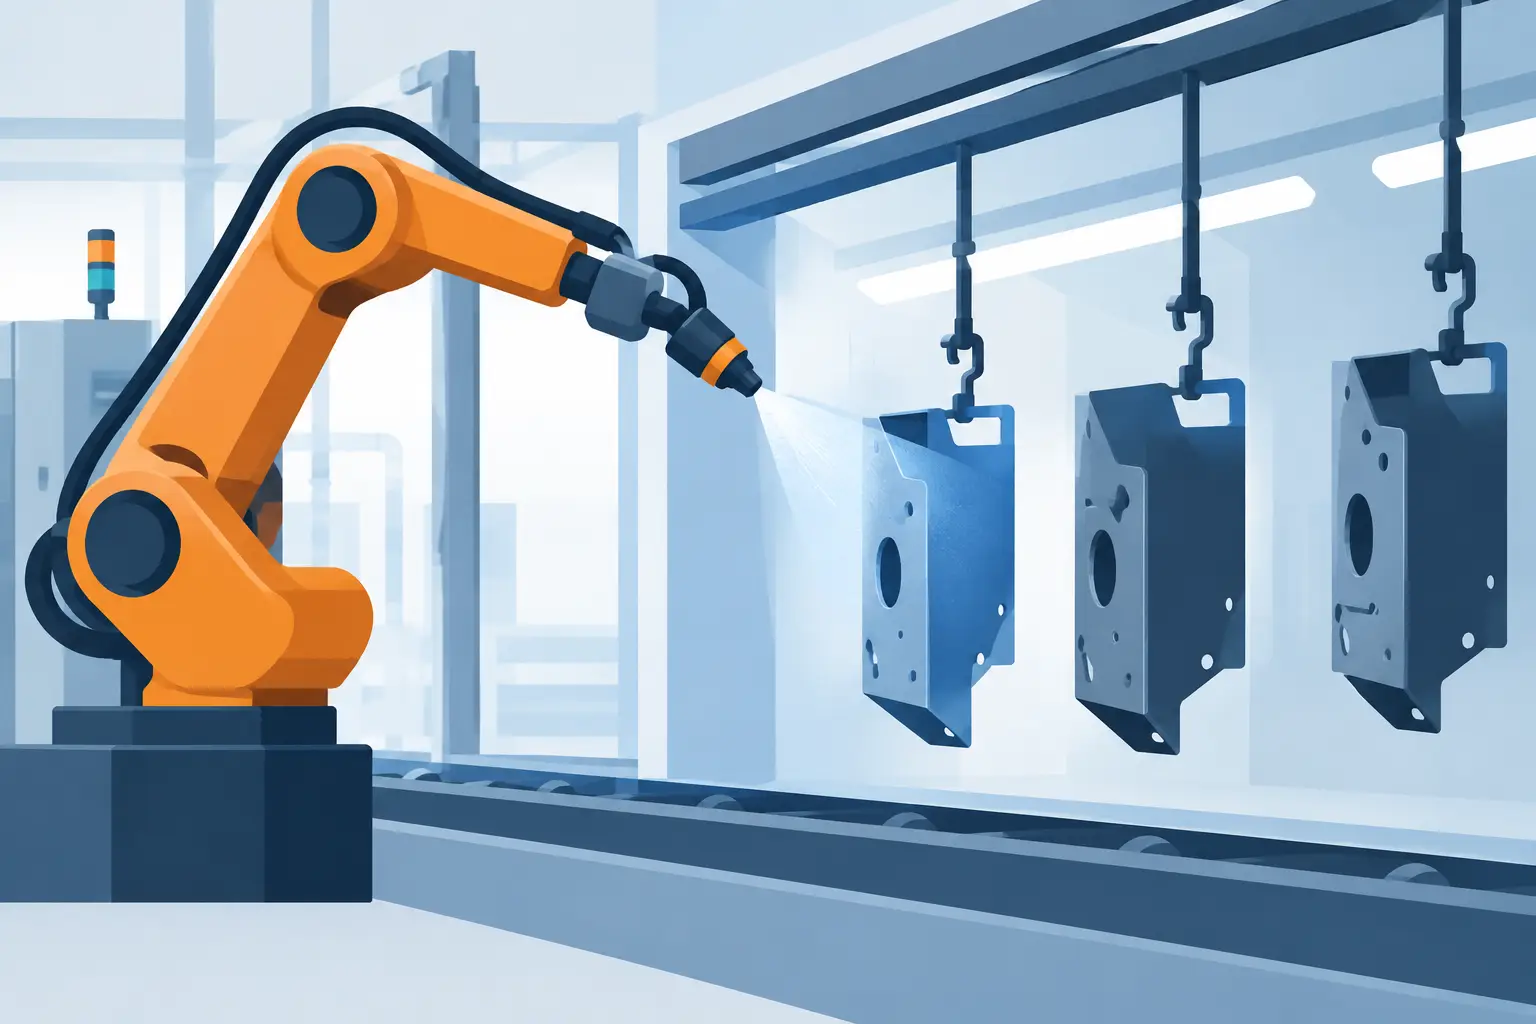
Cílem není odstranit člověka z procesu za každou cenu. Cílem je převést opakované, fyzicky náročné a na zkušenosti obsluhy citlivé úkony do řízeného postupu. Typicky jde o dávkování abraziva, vedení tryskací pistole, manipulaci s dílem, odmaštění, nanášení nátěrové hmoty, kontrolu tloušťky vrstvy nebo řízení času vytvrzování.
Dobře navržené automatizované pracoviště přináší především stabilitu. Tryskání dosahuje podobného stupně přípravy povrchu, lakování drží nastavenou tloušťku filmu a spotřeba materiálu se lépe měří. To je zásadní tam, kde zákazník požaduje opakovatelný výsledek, dokumentaci procesu nebo dlouhou životnost ochranného systému.
Automatizace má také bezpečnostní rozměr. Omezuje dobu, po kterou pracovník stojí v prašném prostředí, manipuluje s těžkými díly nebo pracuje s rozpouštědlovými nátěry. Neznamená to však, že odpadá potřeba správného odsávání, ochranných prostředků, kontroly hadic a bezpečného provozu tlakových zařízení. Naopak – vyšší výkon klade větší nárok na disciplínu celého pracoviště.
Základ je před automatickou linkou
Nejčastější chybou je řešit automatizaci jako izolovaný stroj. Robotický lakovací systém nepomůže, pokud jsou díly špatně zavěšené, špatně očištěné nebo se jejich rozměry mění bez předchozího nastavení programu. Stejně tak automatické tryskání nezachrání nedostatečný výkon kompresoru, vlhký stlačený vzduch nebo nevhodně zvolené abrazivo.
Příprava povrchu určuje výsledek
Povrch před lakováním musí být nejen vizuálně čistý, ale také technologicky připravený pro konkrétní nátěrový systém. Zbytky okují, starých nátěrů, mastnoty, prachu nebo solí mohou znehodnotit i precizně automaticky nanesenou vrstvu. U oceli se proto řeší požadovaný stupeň otryskání, profil drsnosti a čas mezi tryskáním a aplikací základního nátěru.
U automatického provozu je nutné definovat, co se stane s dílem, který nevyhovuje. Nestačí předpokládat, že každý kus přijde na linku ve stejném stavu. Vstupní kontrola, značení dílů a jasně nastavené opravné postupy chrání kapacitu celé technologie.
Stlačený vzduch není vedlejší položka
Při tryskání i tlakovém lakování rozhoduje kvalita stlačeného vzduchu o výkonu a kvalitě práce. Kompresor musí dodat požadované množství vzduchu při pracovním tlaku, a to i při souběhu více spotřebičů. Poddimenzovaný zdroj vede k poklesu tlaku, pomalému tryskání, nestabilnímu obrazci nástřiku a zbytečným prostojům.
Stejně důležité je odlučování vody a oleje. Vlhkost ve vzduchu může ovlivnit tok abraziva, způsobit závady v nátěru a urychlit korozi čerstvě otryskaného povrchu. Před návrhem automatizace má smysl změřit skutečnou spotřebu vzduchu ve špičce, ne vycházet jen z jmenovitého výkonu kompresoru.
Kdy dává automatizace největší smysl
Nejlepší ekonomiku mívá u opakovaných dílů, kde je stabilní geometrie, předvídatelný objem a dlouhodobě stejný požadavek na úpravu. Může jít o svařence, rámy, díly zemědělské techniky, komponenty pro výrobu strojů nebo sériově renovované součásti. Čím méně času se spotřebuje přestavováním a programováním, tím rychleji se investice vrací.
U kusové výroby a renovací není odpověď automaticky záporná. Často se vyplatí částečná automatizace – například manipulátor, otočný stůl, závěsný dopravník, řízené dávkování nátěru nebo mycí stanice. Obsluha pak zůstává odpovědná za kritické části dílu, zatímco technologie zrychlí opakované pohyby a zlepší ergonomii.
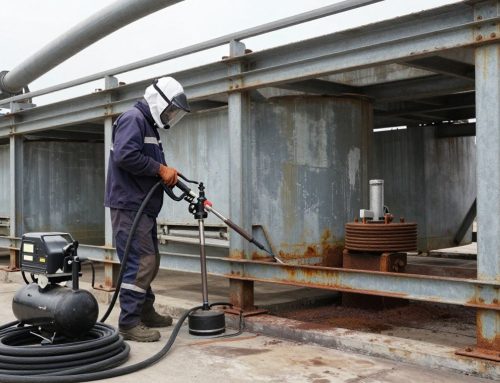
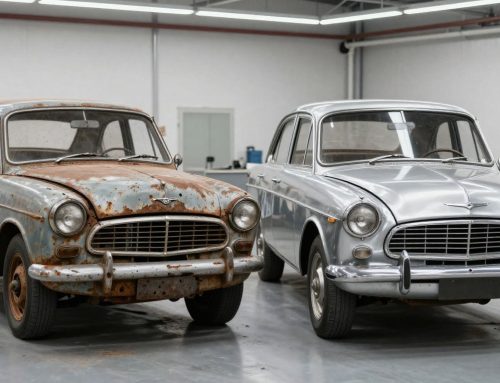
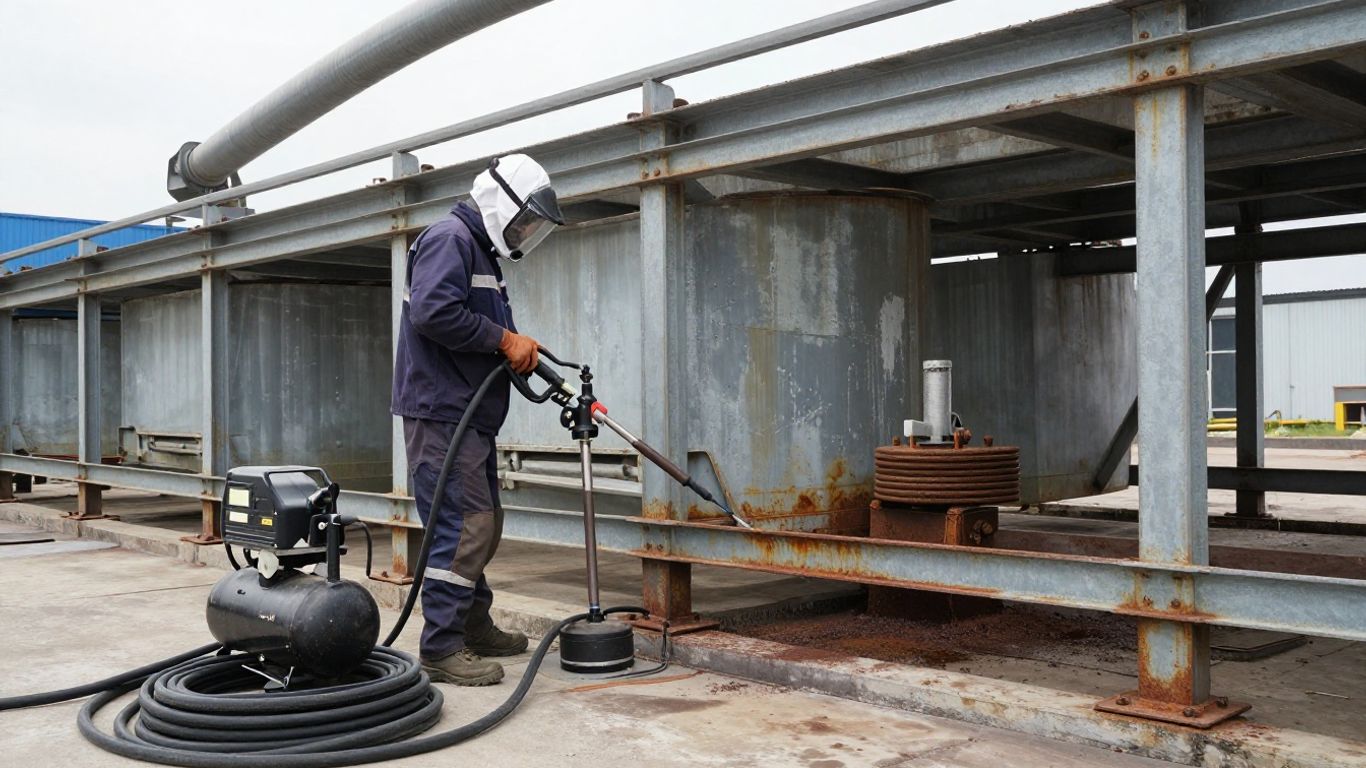
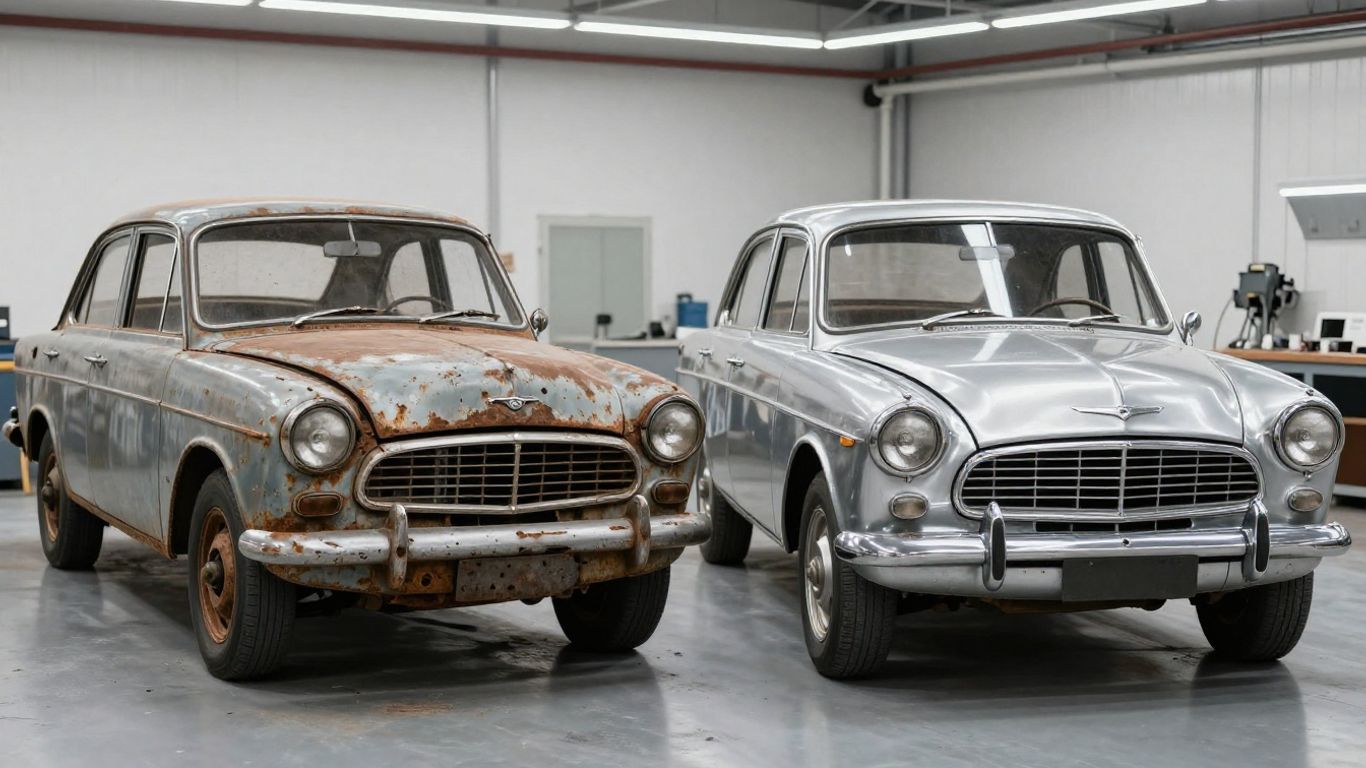
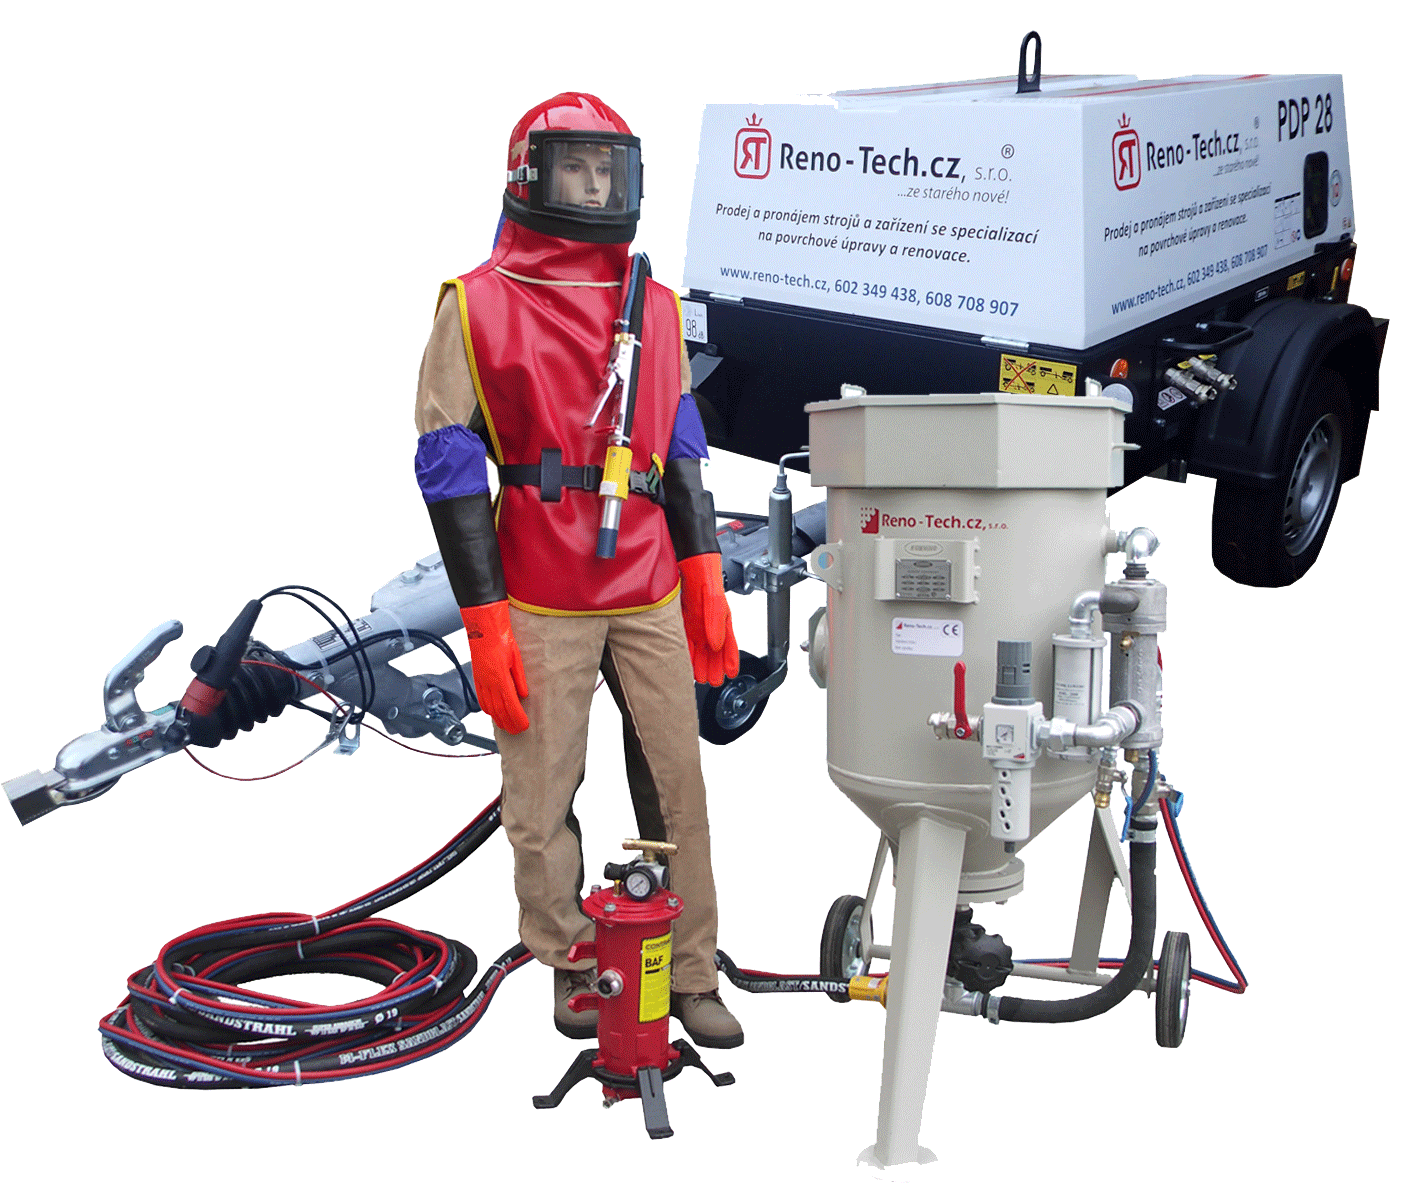
Mobilní zakázky představují specifický případ. Při renovaci konstrukcí, strojů nebo vozidel přímo u zákazníka se plně automatická linka obvykle neuplatní. Přesto lze proces výrazně standardizovat: správně dimenzovanou mobilní pískovačkou, vhodným abrazivem, výkonovým kompresorem, odlučením vlhkosti a přesně nastavenou lakovací technikou. Pro mnoho realizačních týmů je to praktičtější cesta než budovat vlastní stálé pracoviště.
Jak automatizaci povrchových úprav navrhnout
Nejdříve je potřeba popsat reálný tok zakázky od příjmu dílu po expedici. Kolik kusů se zpracuje za směnu, jak se liší jejich rozměry, kde vznikají prostoje a kolik času zabírá manipulace? Teprve potom lze rozhodnout, zda je úzkým místem samotné tryskání, lakování, sušení, kontrola nebo logistika mezi operacemi.
Dále je nutné stanovit měřitelné parametry výsledku. U tryskání to může být požadovaný stupeň čistoty, drsnost a rovnoměrnost opracování. U lakování typ nátěrové hmoty, tloušťka suchého filmu, rozsah překrytí, podmínky aplikace a vytvrzení. Bez těchto hodnot nelze technologii správně nastavit ani vyhodnotit její přínos.
Následuje volba stupně automatizace. Plně automatická kabina s robotem je jen jedna z možností. V mnoha provozech má lepší poměr nákladů a přínosu poloautomatické řešení, kde pracovník zakládá díl a systém řídí pohyb, dávkování nebo aplikaci. Výběr musí zohlednit také servis, dostupnost náhradních dílů, školení obsluhy a schopnost zvládnout změnu zakázky bez dlouhé odstávky.
Zkušební provoz ukáže víc než tabulka
Technické parametry zařízení jsou nutné, ale samy o sobě nestačí. Tryskací nádoba s velkým objemem nemusí být výhodnější, pokud pracoviště nemá odpovídající kompresor nebo obsluha potřebuje často měnit abrazivo. Výkonná tlaková lakovačka nepřinese kvalitu bez správné trysky, filtrace materiálu a zvládnuté viskozity nátěru.
Proto má před větší investicí smysl technologii vyzkoušet na vlastních dílech. Krátkodobý pronájem profesionální pískovačky, kompresoru nebo tlakové lakovačky umožní ověřit výkon, spotřebu abraziva, potřebný čas i nároky na obsluhu. Získáte data pro návrh procesu místo rozhodování podle odhadu.
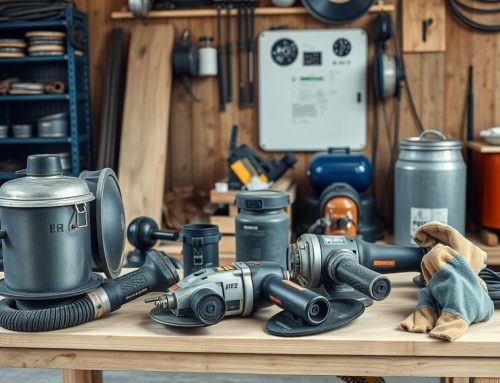
Specializovaná půjčovna navíc pomůže sladit stroj, hadice, trysky, ochranné vybavení a spotřební materiál jako jeden funkční celek. Právě na kombinaci těchto detailů stojí produktivita tryskání i kvalita následného lakování. Zařízení nelze vybírat odděleně od zakázky, podkladu a požadovaného výsledku.
Kde automatizace ztrácí efekt
Automatické řešení není výhodné, pokud se každý díl výrazně liší, zakázky se střídají po malých sériích a přestavení pracoviště zabere více času než samotná ruční práce. Návratnost také prodlužují špatně řešené vstupy a výstupy z linky. Robot může lakovat rychle, ale pokud pracovníci dlouze maskují díly nebo čekají na jejich přesun, skutečná kapacita se nezvýší.
Pozor je třeba dát i na falešnou úsporu při pořízení techniky. Levnější zařízení bez dostupného servisu, vhodného příslušenství a zaškolení může stát více než profesionální řešení, které pracuje stabilně. U povrchových úprav se náklady nepočítají jen cenou stroje. Patří sem spotřeba abraziva a nátěrových hmot, energie, práce, opravy, zmetkovitost i riziko reklamace.
Nejlepší první krok proto nebývá rozhodnutí o konkrétním stroji, ale ověření vlastního procesu v praxi. Připravte reprezentativní díl, určete požadovanou kvalitu povrchu a nechte technologii ukázat, kde je skutečné omezení výkonu. Teprve potom má automatizace šanci přinést rychlost, kterou provoz opravdu využije.