
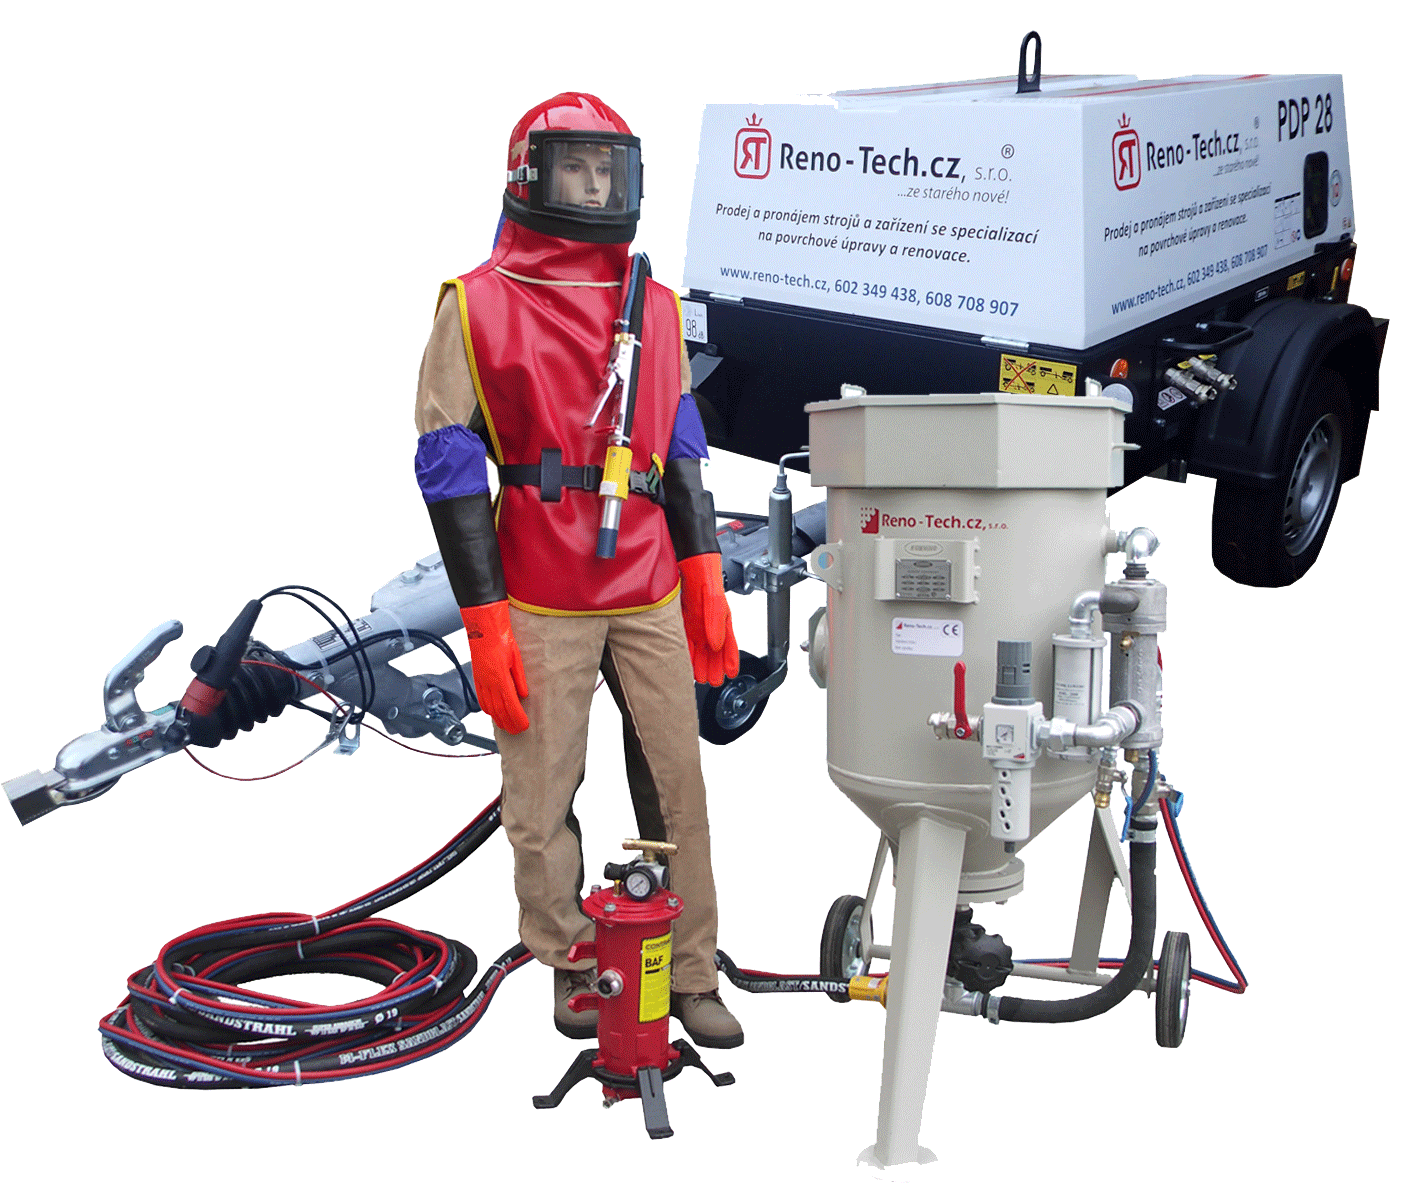


Ztracený výkon při tryskání nebývá automaticky problém pískovačky. Často je příčina mnohem prostší: nesprávné nastavení pracovního tlaku, poddimenzovaný přívod vzduchu nebo tlak odečtený na místě, kde neodpovídá skutečnému stavu u trysky. Výsledek je pak známý – pomalé čištění, vyšší spotřeba abraziva, nerovnoměrný povrch a zbytečné prostoje realizačního týmu.
Pracovní tlak rozhoduje o tom, jakou energii má proud vzduchu a abraziva při dopadu na povrch. U lakování zase přímo ovlivňuje rozprášení materiálu, tvar nástřiku a množství mlhy. Neexistuje proto jedno univerzální číslo v barech pro každou zakázku. Správná hodnota vždy vychází z technologie, použité trysky, délky hadic, výkonu kompresoru, druhu materiálu a požadovaného výsledku.
Co skutečně znamená pracovní tlak
V praxi se často zaměňuje tlak v tlakové nádobě kompresoru s tlakem, který je k dispozici při práci. Manometr na kompresoru může ukazovat například 10 barů, ale to neznamená, že stejný tlak dorazí k tryskací hubici nebo stříkací pistoli. Jakmile otevřete ventil a začne odběr vzduchu, projeví se tlakové ztráty v hadicích, spojkách, odlučovačích vody, regulátorech a příliš malých průřezech vedení.
Pro rozhodování je podstatný dynamický tlak – tedy tlak při skutečném průtoku vzduchu. U tryskání jej kontrolujte co nejblíže k zařízení, ideálně za regulátorem a při otevřené trysce. U lakování se řiďte hodnotou doporučenou výrobcem pistole, měřenou na vstupu do pistole během stisku spouště. Nastavit tlak naprázdno a začít pracovat bez kontroly je častá, ale drahá chyba.
Pracovní tlak nelze posuzovat odděleně od objemu vzduchu. Kompresor může krátce dosáhnout požadovaného tlaku, ale pokud nemá dostatečný efektivní výkon ve vzduchu za minutu, při souvislé práci tlak propadne. Tryskací zařízení pak nebude pracovat stabilně, přestože manometr před začátkem zakázky vypadal správně.
Nastavení pracovního tlaku při tryskání
Při tryskání vyšší tlak obvykle znamená rychlejší úběr rzi, starých nátěrů nebo okují. Současně ale roste spotřeba stlačeného vzduchu i abraziva, zatížení kompresoru, opotřebení trysky a riziko poškození citlivého podkladu. U masivní ocelové konstrukce může být vyšší výkon žádoucí. U tenkého plechu, historického zdiva, dřeva nebo jemného dekorativního povrchu by stejný postup mohl způsobit deformaci, zdrsnění nebo nevratné poškození.
Běžné profesionální tryskání se často pohybuje v řádu několika barů, velmi často kolem 6 až 8 barů na zařízení při pracovním odběru. Neberte to však jako pevný předpis. Rozhodující je kombinace trysky a kompresoru. Větší průměr trysky přenese více abraziva a může práci výrazně urychlit, zároveň ale dramaticky zvýší potřebný průtok vzduchu. Kompresor, který bez potíží obslouží menší trysku, nemusí u větší trysky udržet stabilní tlak ani při stejném nastavení regulátoru.
Tryska určuje nároky víc, než se zdá
Tryska je spotřební díl, který má přímý vliv na výkon celé sestavy. S jejím opotřebením se zvětšuje vnitřní průměr. Tím narůstá odběr vzduchu, klesá rychlost částic a práce se postupně prodlužuje. Obsluha pak často přidá tlak ve snaze problém vyřešit. Pokud je ale příčinou opotřebená tryska, vyšší tlak jen zvýší náklady a nemusí vrátit původní účinnost.
Před zahájením zakázky zkontrolujte stav trysky, velikost použitého vedení a výkon kompresoru. Dlouhé nebo úzké hadice mohou být vhodné pro lehké pneumatické nářadí, ale u tryskání se stanou kritickým omezením. Profesionální sestava musí mít průřezy, spojky a hadice dimenzované na požadovaný průtok, nejen na maximální tlak uvedený na štítku.
Abrazivo a povrch mění optimální nastavení
Ocelová drť, struska, korund, granát i jemnější tryskací média se chovají rozdílně. Hrubší a tvrdší abrazivo má jiný řezný účinek než jemné médium určené k šetrnému čištění. Pokud je cílem připravit konstrukční ocel pro následný nátěr, potřebujete nejen odstranit nečistoty, ale také dosáhnout požadovaného profilu povrchu. Příliš nízký tlak může práci zpomalit a nedodat potřebný kotevní profil. Příliš vysoký tlak zase zbytečně zvyšuje spotřebu a zkracuje životnost dílů.
Nejdříve proto proveďte zkušební plochu. Posuďte rychlost čištění, vzhled povrchu, prašnost a spotřebu abraziva. Teprve potom dolaďte regulátor. Tento postup je rychlejší než opravovat špatně připravený povrch na celé konstrukci.
Tlak při lakování: nižší hodnota nemusí být horší
U tlakových lakovaček a stříkacích pistolí není cílem maximální tlak, ale správné rozprášení konkrétního materiálu. Příliš nízký tlak vytváří hrubší kapky, nepravidelný nástřik a může vést k tvorbě pomerančové kůže. Příliš vysoký tlak naopak zvyšuje přestřik, mlhu, spotřebu barvy a riziko suchého nástřiku. Lak se pak neukládá tam, kde má, ale zůstává částečně ve vzduchu nebo na okolních plochách.
Výchozím bodem jsou vždy technické údaje pistole a materiálu. Některé systémy pracují s vyšším tlakem na vstupu pistole, jiné jsou navržené pro nižší tlak a větší objem vzduchu. Rozhoduje také typ trysky, viskozita nátěrové hmoty, délka hadice a filtrace. Hustší materiál neznamená automaticky, že stačí bez omezení přidávat tlak. Často je správnějším řešením vhodné naředění podle technologického listu, odpovídající velikost trysky nebo úprava nastavení čerpadla.
Správně seřízená pistole vytvoří souměrný a rovnoměrně zaplněný nástřik. Kontrolu proveďte na zkušebním kartonu: sledujte tvar obrazce, jeho okraje i rozložení materiálu uprostřed. Až potom začněte lakovat dílec. Regulátor nastavujte při stisknuté spoušti, protože bez průtoku bude naměřená hodnota zavádějící.
Postup, který funguje na zakázce
Nejrychlejší cesta ke správnému nastavení není hádat, ale ověřit celou vzduchovou cestu v reálném provozu. Před prací zkontrolujte, zda kompresor poskytne požadovaný průtok s rezervou, zda hadice nejsou zalomené nebo zbytečně dlouhé a zda jsou spojky čisté a správného průřezu. U tryskání přidejte kontrolu odlučování vody a oleje. Vlhkost ve vzduchu může zhoršit tok abraziva, ucpat vedení a u lakování způsobit vady nátěru.
Poté nastavte doporučenou výchozí hodnotu a otevřete odběr. Sledujte manometr při běžném pracovním režimu, ne jen v okamžiku natlakování. Pokud tlak během práce kolísá, neřešte problém automaticky regulátorem. Příčinou může být nedostatečný kompresor, opotřebená tryska, netěsnost nebo nevhodná hadice.
Při zkušebním tryskání hodnotíte rychlost odstraňování vrstvy, čistotu a profil povrchu. Při lakování hodnotíte rozprášení, kryvost, přestřik a vzhled filmu po zavadnutí. Každou změnu provádějte po malých krocích a vždy upravujte jen jednu proměnnou. Jestliže současně změníte tlak, trysku, dávkování abraziva a vzdálenost od povrchu, nezjistíte, co výsledek skutečně ovlivnilo.
Kdy tlak nepřidávat
Nárůst tlaku nedává smysl, pokud kompresor už pracuje na hraně výkonu. Nestabilní přívod vzduchu vyšší nastavení regulátoru nevyřeší. Stejně tak nepřidávejte tlak při zhoršujícím se výsledku lakování, aniž byste ověřili čistotu filtru, správnou trysku a viskozitu materiálu.
Pozornost věnujte bezpečnosti. Tryskání i tlakové lakování vyžadují odpovídající osobní ochranné prostředky, bezpečné spojení hadic a techniku v dobrém stavu. Netěsná spojka nebo poškozená tlaková hadice nejsou drobná nepříjemnost, ale provozní riziko. Pracovní tlak musí vždy zůstat v mezích povolených výrobcem všech použitých komponentů.
U složitějších zakázek se vyplatí volit techniku jako celek: pískovačku, kompresor, trysku, hadice, abrazivo i ochranné vybavení. Specializovaná půjčovna vám pomůže sestavu dimenzovat podle povrchu a rozsahu práce, takže na místě neřešíte, proč stroj sám o sobě funguje, ale v sestavě ztrácí výkon.
Správně nastavený tlak není nejvyšší hodnota na manometru. Je to hodnota, při níž zařízení stabilně dodává požadovaný výsledek, materiál se zbytečně neplýtvá a práce postupuje tempem, které zakázka skutečně potřebuje.


