
Rozhodnutí mezi ocelovou drtí a korundem se neodehrává až u objednávky abraziva. Určuje rychlost práce, spotřebu materiálu, požadovaný výkon kompresoru, výsledný profil povrchu i náklady na likvidaci odpadu. Téma ocelová drť versus korund proto není otázkou, které abrazivo je obecně lepší. Správná volba vždy vychází z materiálu dílu, požadovaného stupně očištění, místa realizace a typu tryskacího zařízení.
Profesionální tryskání funguje jako celek. Nestačí mít výkonný kotel a kompresor. Abrazivo musí odpovídat trysce, hadicím, odlučovači vlhkosti i samotnému povrchu. Chyba ve volbě média se obvykle projeví dvojím způsobem: práce postupuje pomalu, nebo je povrch zbytečně hrubý, poškozený či kontaminovaný.
Ocelová drť versus korund: zásadní rozdíl
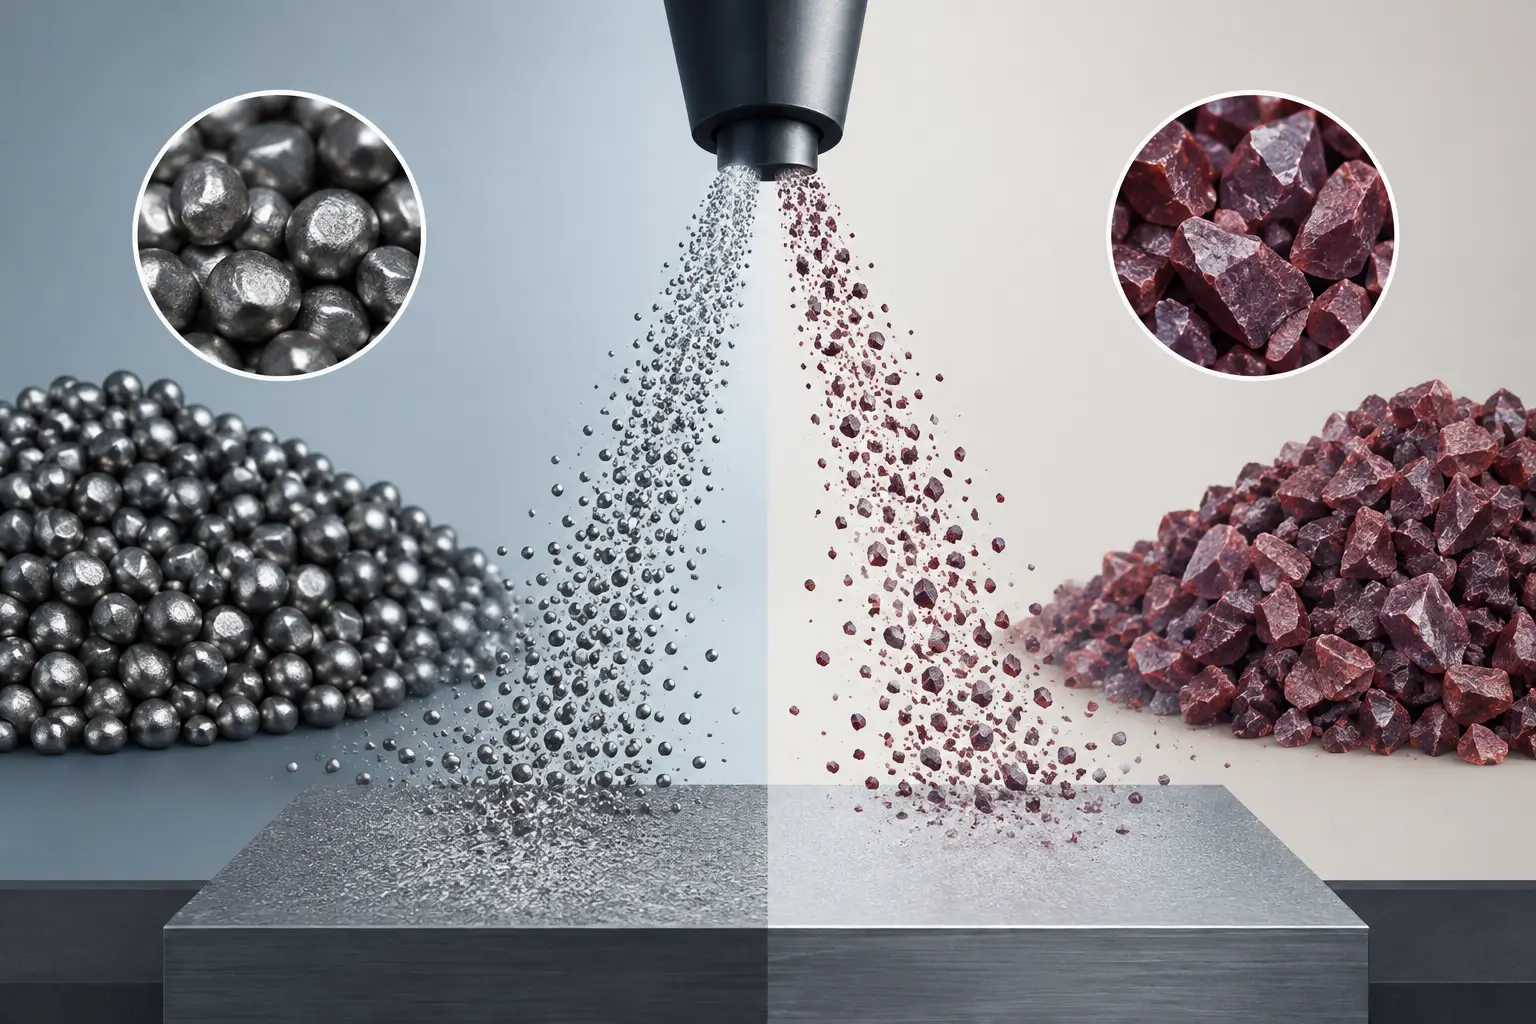
Ocelová drť je kovové abrazivo vyráběné drcením tepelně zpracované ocelové brokové drtě. Má ostré, nepravidelné hrany a vysokou hustotu. Při dopadu agresivně odstraňuje rez, okuje, staré nátěry i silné znečištění. Nejlépe se uplatní při tryskání železa, ocelových konstrukcí, odlitků, výkovků nebo masivních dílů, které snesou intenzivní mechanický účinek.
Korund je naproti tomu velmi tvrdé minerální abrazivo na bázi oxidu hlinitého. Je rovněž ostrý, ale jeho hlavní předností je extrémní tvrdost a schopnost přesně vytvářet kotevní profil. Používá se na ocel, nerez, hliník, litinu, sklo, kámen i další materiály, pokud je potřeba vysoká čistota povrchu nebo řízený profil pro následné povlakování.
Zjednodušeně řečeno: ocelová drť se hodí tam, kde je cílem vysoký úběr a důkladné odstranění silné vrstvy. Korund má výhodu tam, kde rozhoduje tvrdost, přesnost, čistota a možnost práce s různými materiály. Toto pravidlo ale neplatí bez výhrad. Rozhodující je také to, zda tryskáte v otevřeném prostoru, v boxu s recyklací abraziva, nebo přímo na montáži u zákazníka.
Kdy dává smysl ocelová drť
Ocelová drť patří mezi velmi účinná abraziva pro těžší průmyslovou přípravu ocelových povrchů. Díky vysoké hmotnosti nese částice při stejné rychlosti větší energii než lehké minerální abrazivo. Na silně zkorodovaném rámu, konstrukci, dílu zemědělské techniky nebo ocelovém odlitku tak dokáže výrazně zkrátit čas tryskání.
Její silnou stránkou je také životnost v uzavřeném recirkulačním systému. Při správném třídění, odlučování prachu a kontrole velikosti zrna lze ocelovou drť používat opakovaně. To je ekonomicky zajímavé zejména pro stabilní provozy s tryskacím boxem nebo komorou, kde se abrazivo průběžně vrací do oběhu.
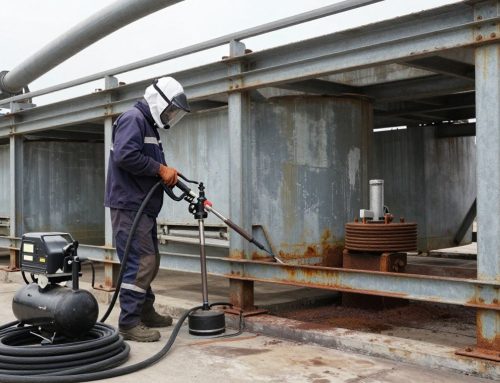
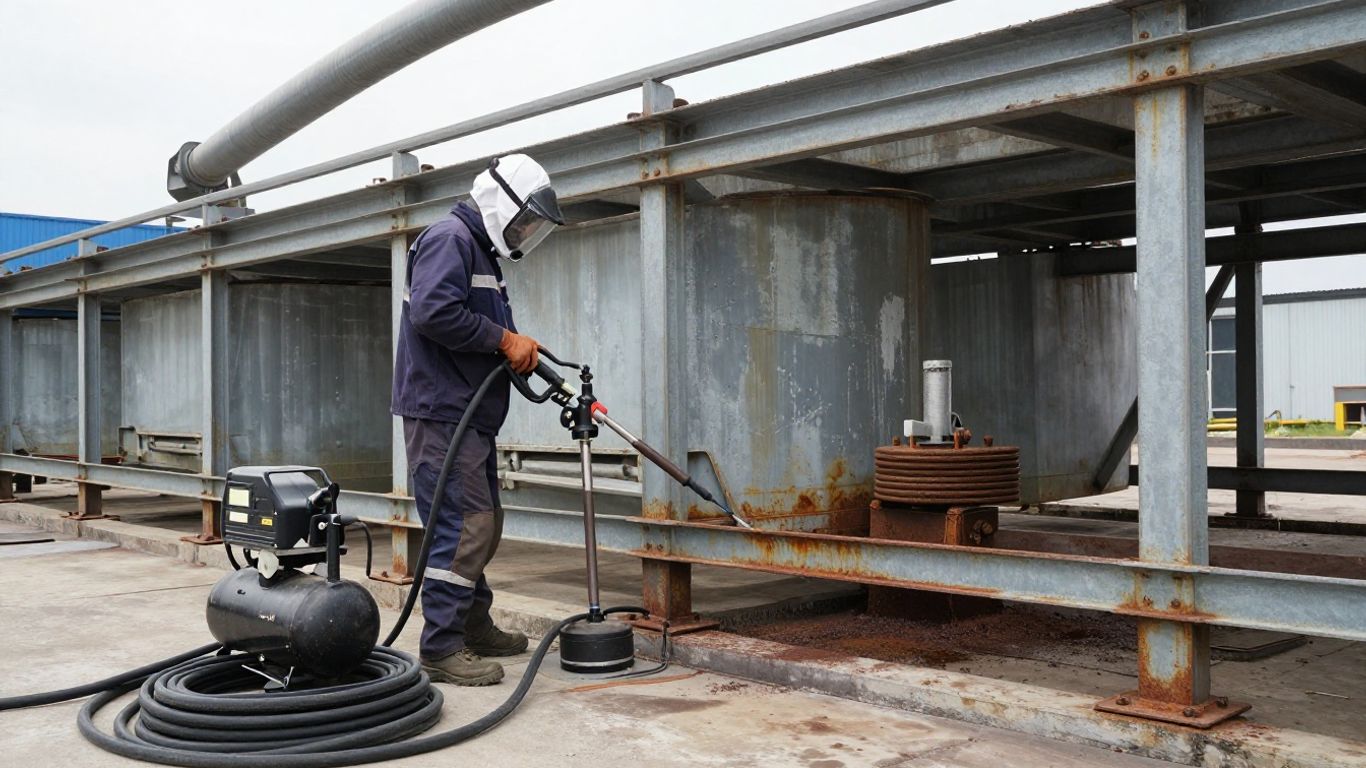
V mobilním tryskání má však ocelová drť své limity. Je těžká, při práci vytváří kovový odpad a na volném prostranství se prakticky nerecykluje. Po jednorázovém použití je nutné řešit její sběr a likvidaci podle charakteru odstraněných vrstev. Pokud tryskáte staré nátěry s možným obsahem rizikových látek, není odpad jen otázkou zametení plochy.
Ocelovou drť také není vhodné používat na nerez, hliník a jiné povrchy citlivé na železitou kontaminaci. Částice oceli mohou ulpět v povrchu a následně se stát místem pro vznik koroze. Pro pohledové nerezové díly, potravinářské provozy nebo přesné komponenty je proto nutné volit jiné médium.
Výsledek na povrchu po ocelové drti
Ostrá ocelová drť vytváří výrazný kotevní profil, který dobře připraví ocel pro průmyslové nátěrové systémy. Hrubost ale musí odpovídat specifikaci základního nátěru. Příliš hluboký profil může znamenat vyšší spotřebu barvy, protože nátěr musí vyplnit nerovnosti a přitom zachovat požadovanou tloušťku na vrcholech profilu.
U silnovrstvých epoxidových systémů je vhodně vytvořený profil výhodou. U tenčích nátěrů, jemných laků nebo dílů s přesnými rozměry však může být ocelová drť zbytečně agresivní. Neřešte proto jen rychlost odstranění rzi. Řešte i to, co bude následovat po tryskání.
Kdy zvolit korund
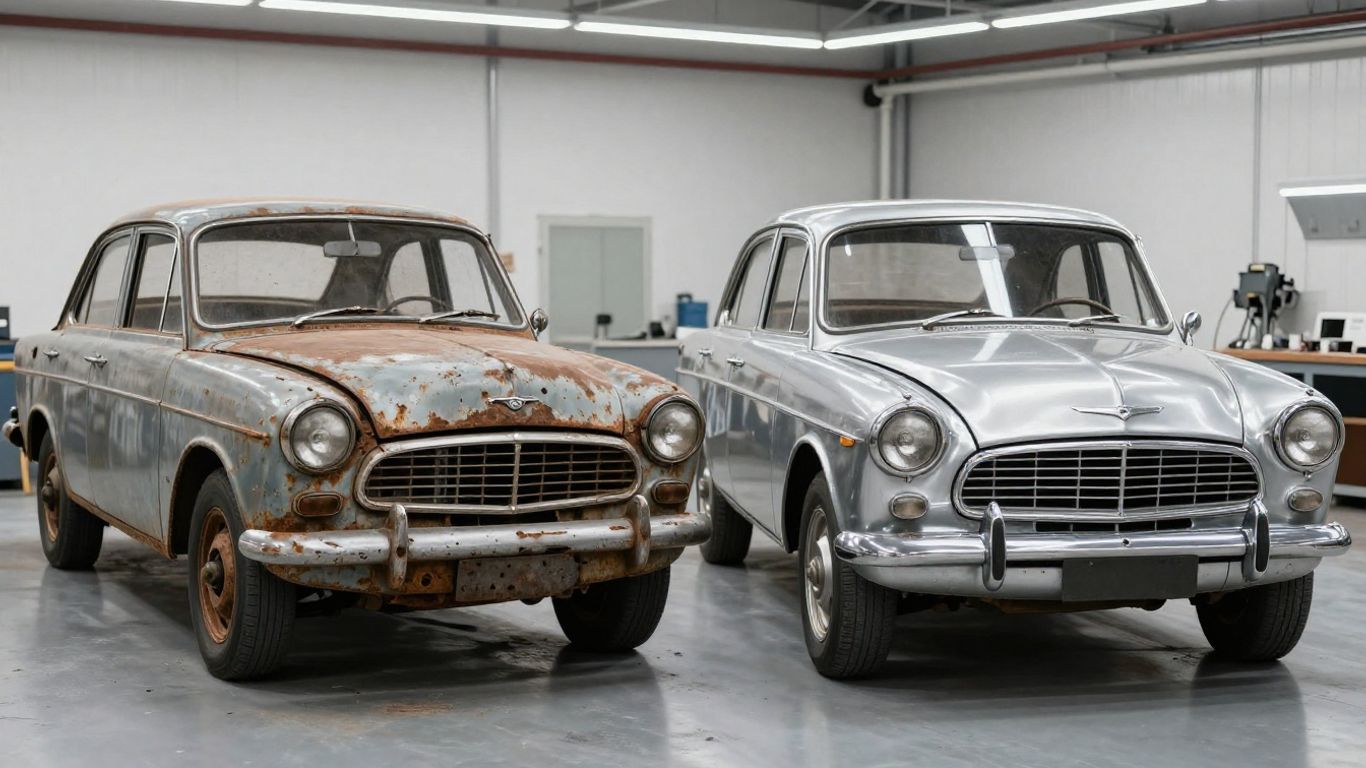
Korund je správnou volbou tam, kde má tryskání dodat povrchu přesně definovanou drsnost, odstranit velmi tvrdé vrstvy nebo připravit materiál pro náročný povlak. Typickým příkladem je příprava oceli před metalizací, žárovým nástřikem, lepením, průmyslovým lakováním nebo aplikací speciálních ochranných systémů.
Velmi dobře funguje i při renovaci dílů, na nichž se střídají různé materiály. Při vhodně zvolené zrnitosti lze korundem čistit ocelové součásti, hliníkové odlitky, litinové skříně i některé minerální podklady. U měkkých materiálů je ovšem nutné snížit tlak a nepřibližovat trysku zbytečně blízko. Tvrdost korundu není výhoda, pokud obsluha nemá pod kontrolou pracovní parametry.
Korund se běžně používá jako jednorázové abrazivo. V otevřeném provozu je to praktické, protože odpadá požadavek na nákladný recirkulační systém. Na druhou stranu je třeba počítat s jeho spotřebou na zakázku. U rozsáhlých ocelových konstrukcí proto porovnávejte nejen cenu za kilogram, ale především skutečnou spotřebu, produktivitu a dobu práce techniky.
Zrnitost korundu rozhoduje více, než se zdá
Jemnější korund poskytne rovnoměrnější a méně hluboký profil, hodí se pro citlivější díly nebo pro přípravu před jemnějšími povlaky. Hrubší zrno zvyšuje úběr a prohlubuje kotevní profil. Nelze ale automaticky předpokládat, že hrubší znamená rychlejší. Na tenkém plechu může příliš hrubé zrno způsobit deformaci, zatímco na silně zkorodované konstrukci bude jemný korund zbytečně pomalý.
Volba zrnitosti musí navazovat na průměr trysky, dostupný vzduchový výkon a požadavek na povrch. Pokud kompresor nedodá dostatečný objem vzduchu při pracovním tlaku, ani kvalitní korund nevyužije svůj potenciál. Tlak na manometru sám o sobě není směrodatný. Podstatné je, jaký tlak zůstane na trysce během skutečného provozu.
Nevybírejte abrazivo bez kompresoru a trysky
Abrazivo ovlivní požadavky na celý systém. Ocelová drť je hustá a vyžaduje správně nastavené dávkování, aby nedocházelo k ucpávání nebo k neefektivně vysoké spotřebě. Korund je sice minerální a pro mobilní tryskání velmi běžný, ale jeho ostré částice výrazně opotřebovávají trysky, kolena hadic i další namáhané komponenty.
Pro profesionální provoz se vyplatí hlídat opotřebení trysky. Jakmile se její otvor zvětší, roste spotřeba stlačeného vzduchu a klesá pracovní tlak. Obsluha pak často zvýší tlak na kompresoru, ale problém nevyřeší. Výsledkem je vyšší spotřeba paliva, nižší výkon a nerovnoměrné tryskání.
Při mobilní zakázce je praktické připravit si předem i množství abraziva, ochranu okolí a systém pro sběr odpadu. Na menším dílu může rozhodovat kvalita výsledku. Na konstrukci o stovkách metrů čtverečních rozhoduje logistika stejně jako samotná rychlost tryskání.
Jak vybrat správně pro konkrétní zakázku
Začněte podkladem. Na běžnou konstrukční ocel se silnou korozí může být ocelová drť velmi produktivní, zvlášť v řízeném provozu s možností recyklace. Pokud je požadavkem čistý, přesně profilovaný povrch před náročnou povrchovou úpravou, často bude vhodnější korund.
Dále zohledněte prostředí. V tryskacím boxu se ekonomika ocelové drti mění díky opakovanému použití. V terénu, na stavbě nebo při renovaci rozměrného stroje bývá praktičtější korund, protože se lépe začlení do jednorázového pracovního procesu. U nerezu a hliníku ocelovou drť vyřaďte, pokud nechcete riskovat kontaminaci povrchu.
Nakonec si ověřte specifikaci následné úpravy. Výrobce nátěru, metalizační technologie nebo zákazník může požadovat konkrétní stupeň čistoty a kotevní profil. Tryskání není samostatná operace. Je to příprava pro další technologický krok, jehož životnost se rozhoduje právě na očištěném povrchu.
Když si nejste jistí kombinací abraziva, pískovačky, trysky a kompresoru, má smysl rozhodnutí ověřit ještě před výjezdem na zakázku. Správně sestavená technologie šetří hodiny práce, spotřebu materiálu i následné opravy. U profesionálního tryskání není nejlepší abrazivo to nejtvrdší nebo nejlevnější, ale to, které spolehlivě splní požadovaný výsledek na konkrétním dílu.