
Tryska se obvykle neucpe bez varování. Nejdřív se změní obraz nástřiku, klesne výkon tryskání, objeví se pulzování proudu nebo stroj začne spotřebovávat vzduch bez odpovídajícího výsledku. Otázka, proč se ucpává tryska, proto není jen otázkou rychlého vyčištění. Je to diagnostika celého pracovního systému – materiálu, vzduchu, filtrace, nastavení i pracovního postupu.
U lakovací techniky znamená ucpaná tryska nerovnoměrný nástřik, mapy, plivance a zbytečnou spotřebu barvy. Při abrazivním tryskání může problém zastavit zakázku úplně. Zkušený pracovník proto nezačíná tím, že do otvoru zasune drát. Nejdřív určí, zda je skutečně ucpaná koncová tryska, nebo zda je závada před ní.
Proč se ucpává tryska u lakovací pistole
U tlakových lakovaček a stříkacích pistolí je nejčastější příčinou zaschlý nátěrový materiál. Barva, lak, plnič nebo penetrace zůstane v oblasti trysky, jehly či vzduchové hlavice po přerušení práce. Rozpouštědlo se odpaří, pojivo vytvoří povlak a průtok se postupně omezí. Problém bývá výraznější u rychleschnoucích materiálů, dvousložkových nátěrů a při práci v teple nebo na přímém slunci.
Druhou častou příčinou je nedostatečné přefiltrování materiálu. I nově otevřená nádoba může obsahovat kousky zaschlé barvy z víka, pigmentové shluky nebo nečistoty, které se do systému dostanou při míchání. Filtr v sací trubce, filtr v pistoli i sítko při plnění mají svůj význam. Jeden chybějící filtr dokáže znehodnotit celý pracovní den.
Významnou roli má také viskozita. Příliš hustý materiál klade čerpadlu odpor, zhoršuje atomizaci a snáze se zachytí v malém otvoru trysky. Příliš řídký materiál sice zpravidla trysku neucpe, ale může stékat a vytvářet vadný povrch. Správné ředění se proto řídí technickým listem konkrétního nátěru, ne odhadem podle toho, jak materiál vypadá v míchací nádobě.
Problém nemusí být v trysce
Pokud se z pistole stříká přerušovaně, nejde vždy o zanesenou trysku. Příčinou může být zanesený sací filtr, netěsnost na sání, nedostatek materiálu v nádobě, ucpaný filtr pistole nebo nevhodně nastavený tlak. U bezvzduchového zařízení se závada projeví i kolísáním tlaku na manometru.
Před demontáží proto ověřte, zda je materiál dobře promíchaný a přefiltrovaný, zda jsou filtry čisté a zda zařízení skutečně dosahuje potřebného pracovního tlaku. Teprve potom má smysl řešit vlastní trysku. Tento postup je rychlejší než opakované rozebírání pistole naslepo.
Proč se ucpává tryska při pískování
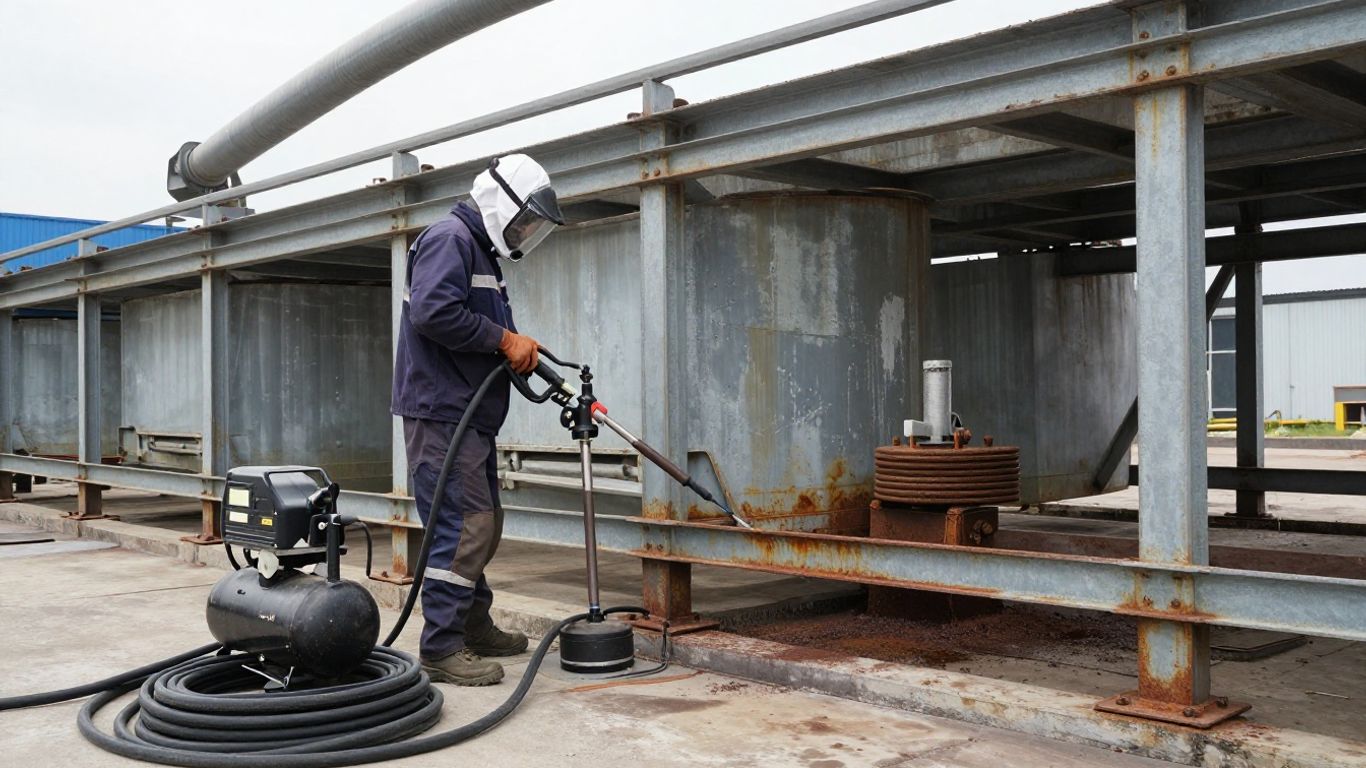
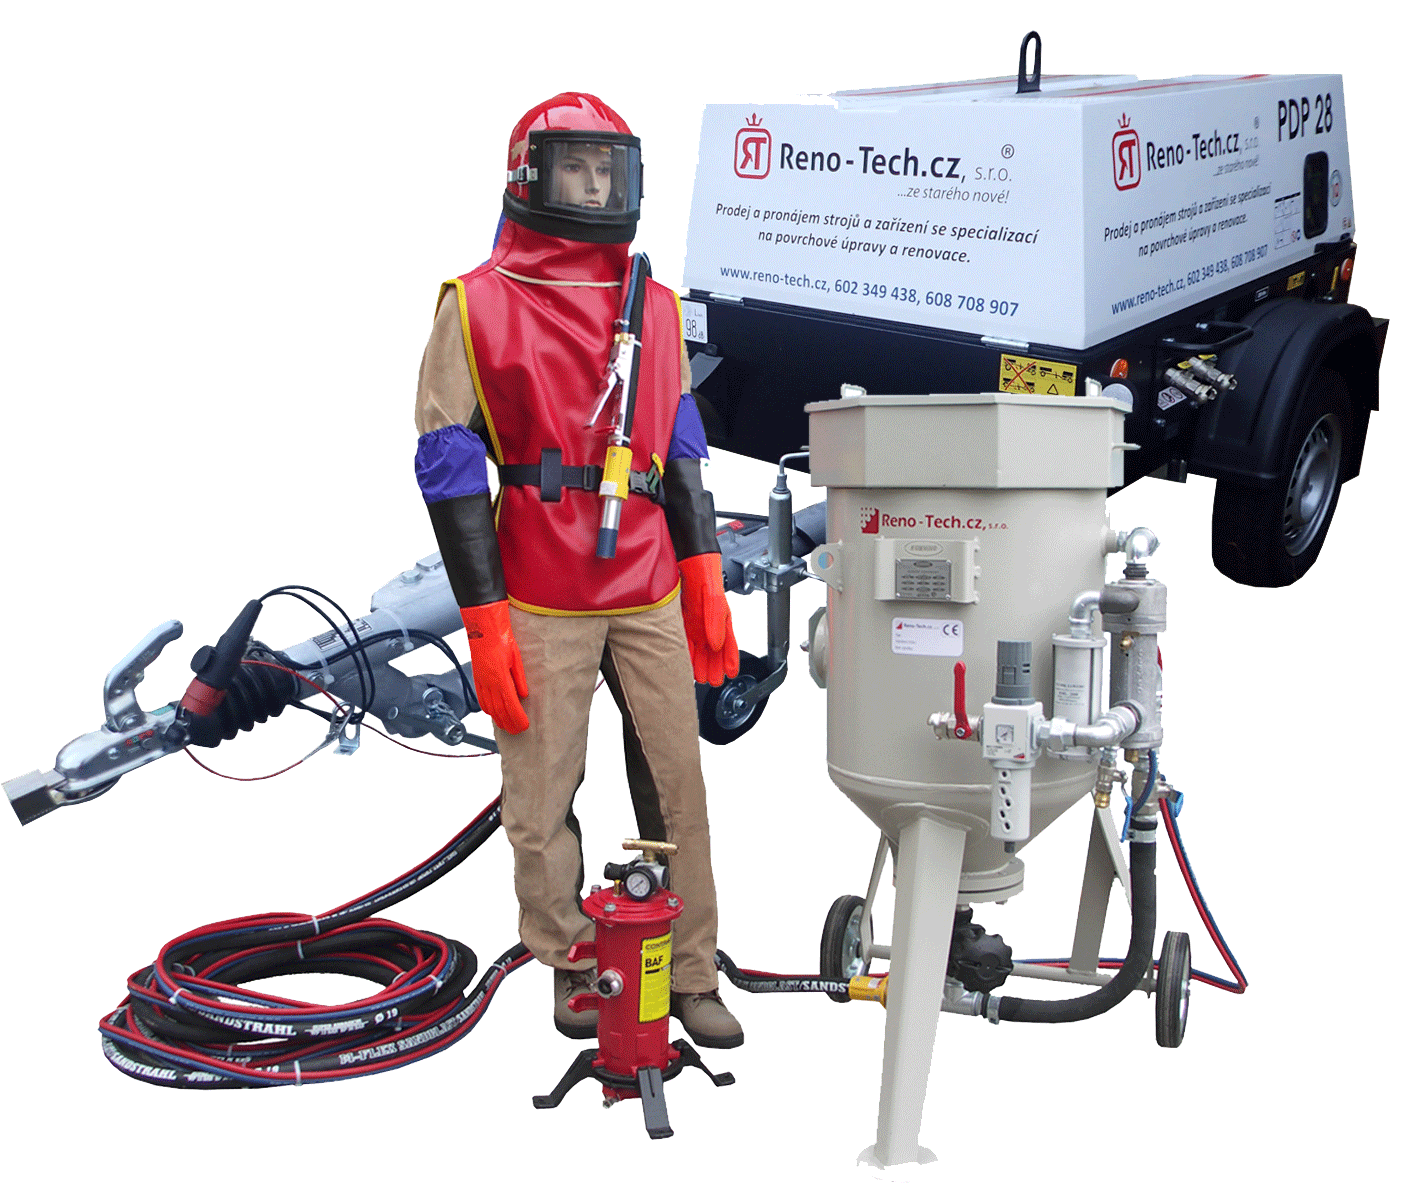
U mobilní pískovačky je situace odlišná. Samotná abrazivní tryska, zejména kvalitní tryska z karbidu bóru nebo wolframu, se při správném provozu častěji opotřebovává, než ucpává. Její otvor se používáním zvětšuje, roste spotřeba stlačeného vzduchu a klesá rychlost abraziva. Pokud ale proud abraziva náhle zeslábne nebo se zcela zastaví, příčina bývá zpravidla v přívodu média.
Největším nepřítelem je vlhkost. Voda ve stlačeném vzduchu zvlhčí abrazivo, které začne tvořit shluky. Ty se zachytí v dávkovacím ventilu, v nádobě, hadici nebo až před tryskou. Typické je, že zařízení po krátké pauze pracuje normálně, ale po několika minutách se průtok znovu zhorší. Vzduch prochází, abrazivo však nejde plynule.
Závadu způsobí i nevhodně skladované abrazivo. Materiál ponechaný v otevřeném pytli na vlhké podlaze nebo venku snadno natáhne vzdušnou vlhkost. Stejně problematické jsou kusy rzi, úlomky obalů, kamínky a jiné cizí částice v násypce. Velikost zrna musí odpovídat průměru trysky, typu stroje a požadovanému výsledku povrchu.
Při tryskání hraje zásadní roli také kompresor. Nedostatečný skutečný dodávaný objem vzduchu neucpe trysku přímo, ale systém pracuje nestabilně. Abrazivo se dávkuje nepravidelně, výkon kolísá a obsluha má tendenci neustále přenastavovat ventily. Výsledkem může být zdánlivé ucpávání, přestože je skutečný problém v poddimenzovaném zdroji vzduchu nebo v dlouhém a nevhodném vedení hadic.
Jak poznat místo závady
Než zařízení odstavíte, sledujte chování proudu. U lakování je důležitý tvar nástřiku. Křivý, jednostranný nebo rozdělený vějíř často ukazuje na zaschlý materiál na špičce trysky či vzduchové hlavici. Slabý, nepravidelný proud naopak může ukazovat na filtr, sání nebo tlak.
U pískování si všímejte, zda z trysky vychází jen vzduch, nebo zda se abrazivo objevuje v krátkých dávkách. Čistý vzduch bez abraziva ukazuje na problém v dávkování, vlhkém médiu nebo ucpané abrazivní hadici. Slabý proud se současným únikem vzduchu může znamenat netěsnost spojky, poškozenou hadici nebo špatně utěsněný systém.
Praktická kontrola má vždy stejnou logiku: postupujte od zdroje k výstupu. Zkontrolujte materiál nebo abrazivo, filtry, ventily, hadice, spojky a až nakonec koncovou trysku. Tím zkrátíte odstávku a vyhnete se výměně dílu, který závadu nezpůsobil.
Bezpečné čištění bez poškození trysky
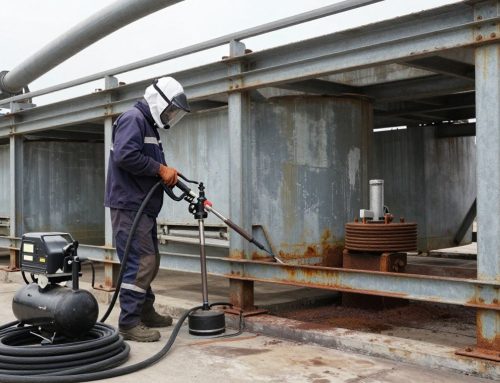
Před jakýmkoli rozebíráním vždy odtlakujte zařízení podle jeho postupu. U tlakové lakovačky nestačí vypnout motor nebo čerpadlo. Je nutné bezpečně uvolnit tlak z hadice a pistole. U pískovačky uzavřete přívod vzduchu, odtlakujte nádobu a až poté manipulujte s dávkovacím ventilem nebo hadicí. Ochranné brýle a vhodné rukavice nejsou formalita.
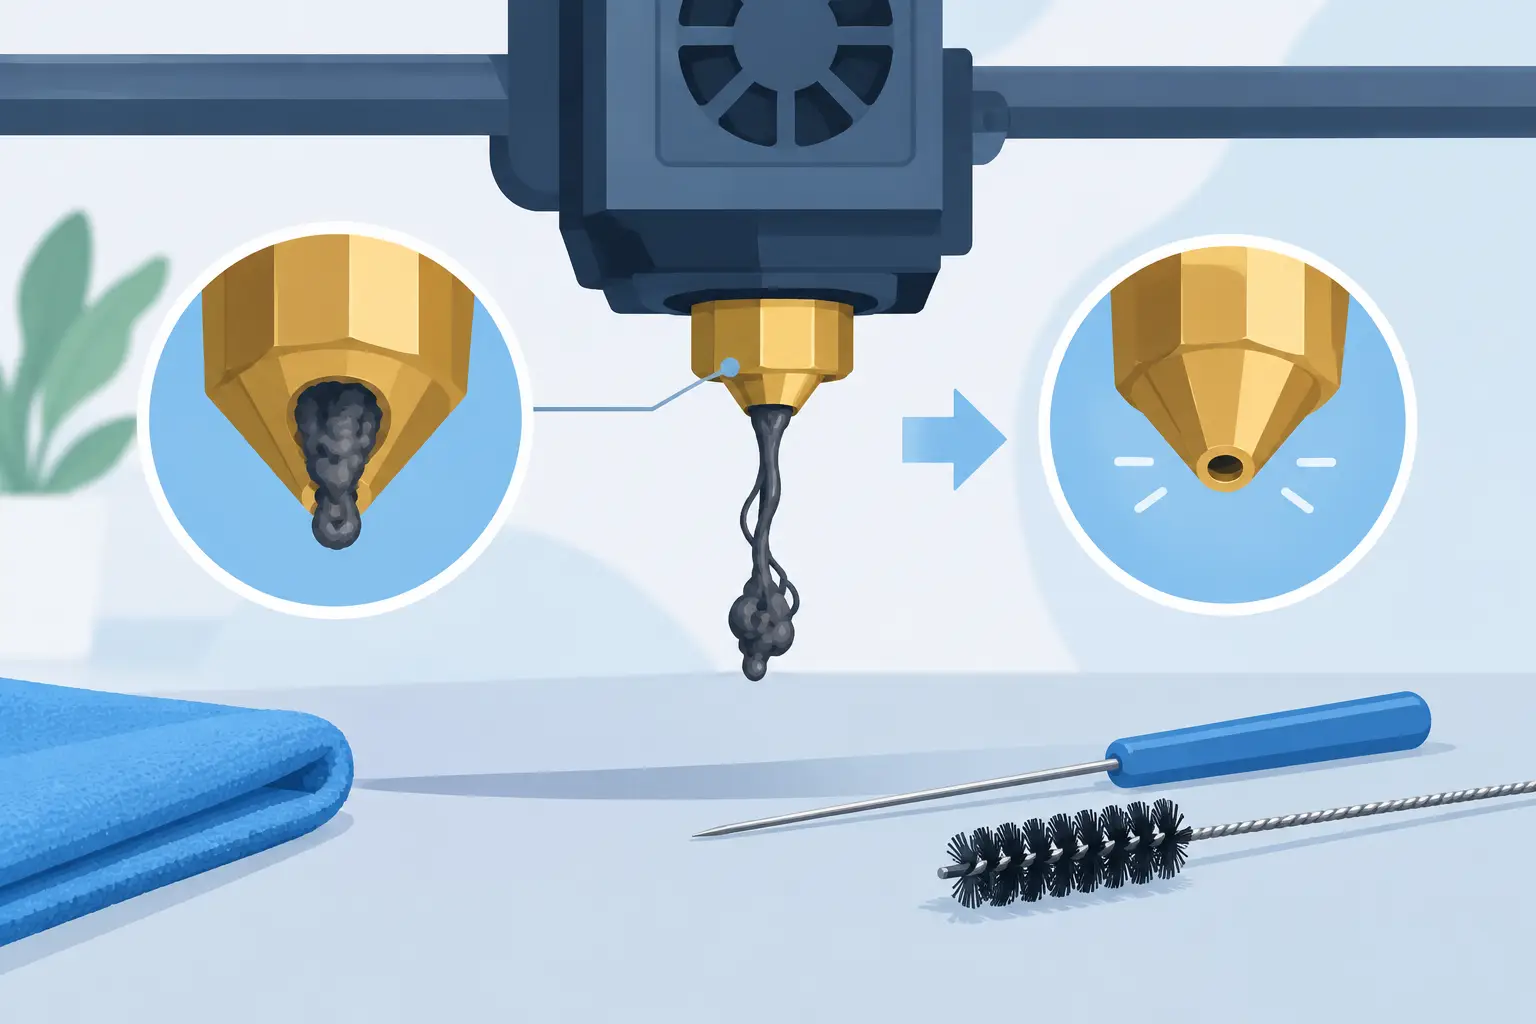
Trysku lakovací pistole čistěte přípravkem doporučeným pro daný nátěrový materiál. Zaschlé zbytky neodstraňujte ocelovým drátem, hřebíkem ani vrtákem. I drobné poškrábání přesného otvoru změní obraz nástřiku. Pro čištění patří do výbavy měkký kartáček, vhodné rozpouštědlo a souprava čisticích jehel z materiálu, který trysku nepoškodí.
U bezvzduchových otočných trysek lze často využít reverzní polohu pro krátké pročištění. Není to ale náhrada pravidelného mytí systému. Pokud se tryska ucpává opakovaně, příčina bývá ve filtraci nebo ve špatně připraveném materiálu.
Při abrazivním tryskání nikdy nečistěte trysku za provozu a nemiřte jí na obsluhu ani při zdánlivém problému s průtokem. Po odtlakování zkontrolujte, zda není v otvoru cizí předmět, zda je hadice průchozí a zda abrazivo netvoří hrudky. Pokud je médium navlhlé, samotné vyčištění trysky problém jen odloží. Je nutné odstranit vlhký materiál ze systému, vysušit jej a použít suché, správně frakcionované abrazivo.
Prevence, která šetří stroj i čas na zakázce
Nejlevnější oprava ucpané trysky je ta, kterou nemusíte provádět. Základ je jednoduchý: materiál pro lakování vždy míchejte a filtrujte, po práci důkladně propláchněte čerpadlo, hadici i pistoli a nenechávejte nátěr stát v systému během delší přestávky. U dvousložkových materiálů hlídejte dobu zpracovatelnosti zvlášť důsledně.
Při pískování používejte suchý stlačený vzduch, odpovídající odlučovač kondenzátu a čisté abrazivo skladované v suchu. Pravidelně kontrolujte stav hadic, spojek a dávkovacího ventilu. Nezapomínejte ani na opotřebení trysky: zvětšený otvor sice není ucpání, ale výrazně mění požadavky na kompresor a může zhoršit ekonomiku celé práce.
Správná velikost trysky, výkon kompresoru, druh abraziva i nastavení lakovacího zařízení se musí posuzovat společně. Na jednorázovou opravu může stačit jednoduchá kontrola. U větší renovace, výroby nebo průmyslové údržby se však vyplatí připravit techniku předem jako celý funkční celek. Právě tehdy odborné nastavení zařízení a příslušenství rozhodne, jestli zakázka poběží plynule, nebo se bude opakovaně zastavovat kvůli závadě, která měla být odstranitelná ještě před prvním stiskem spouště.