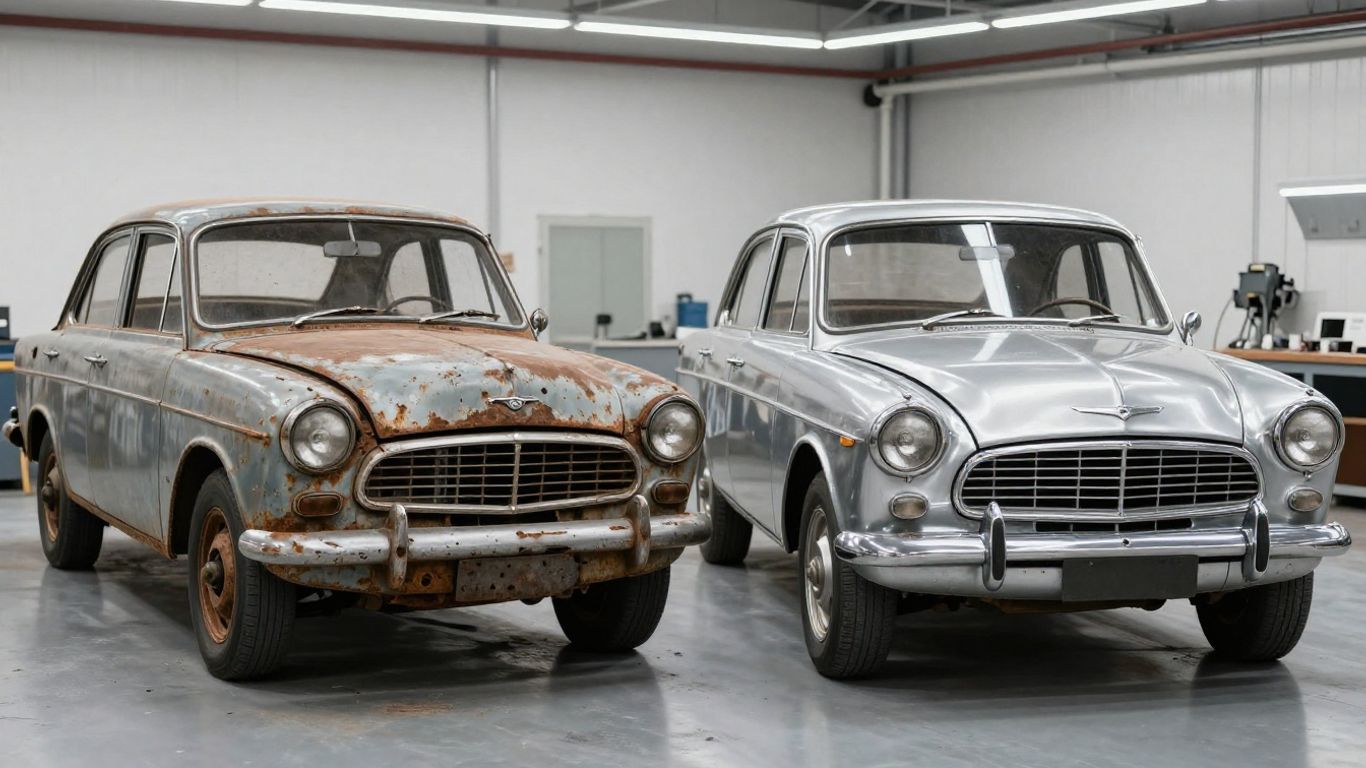

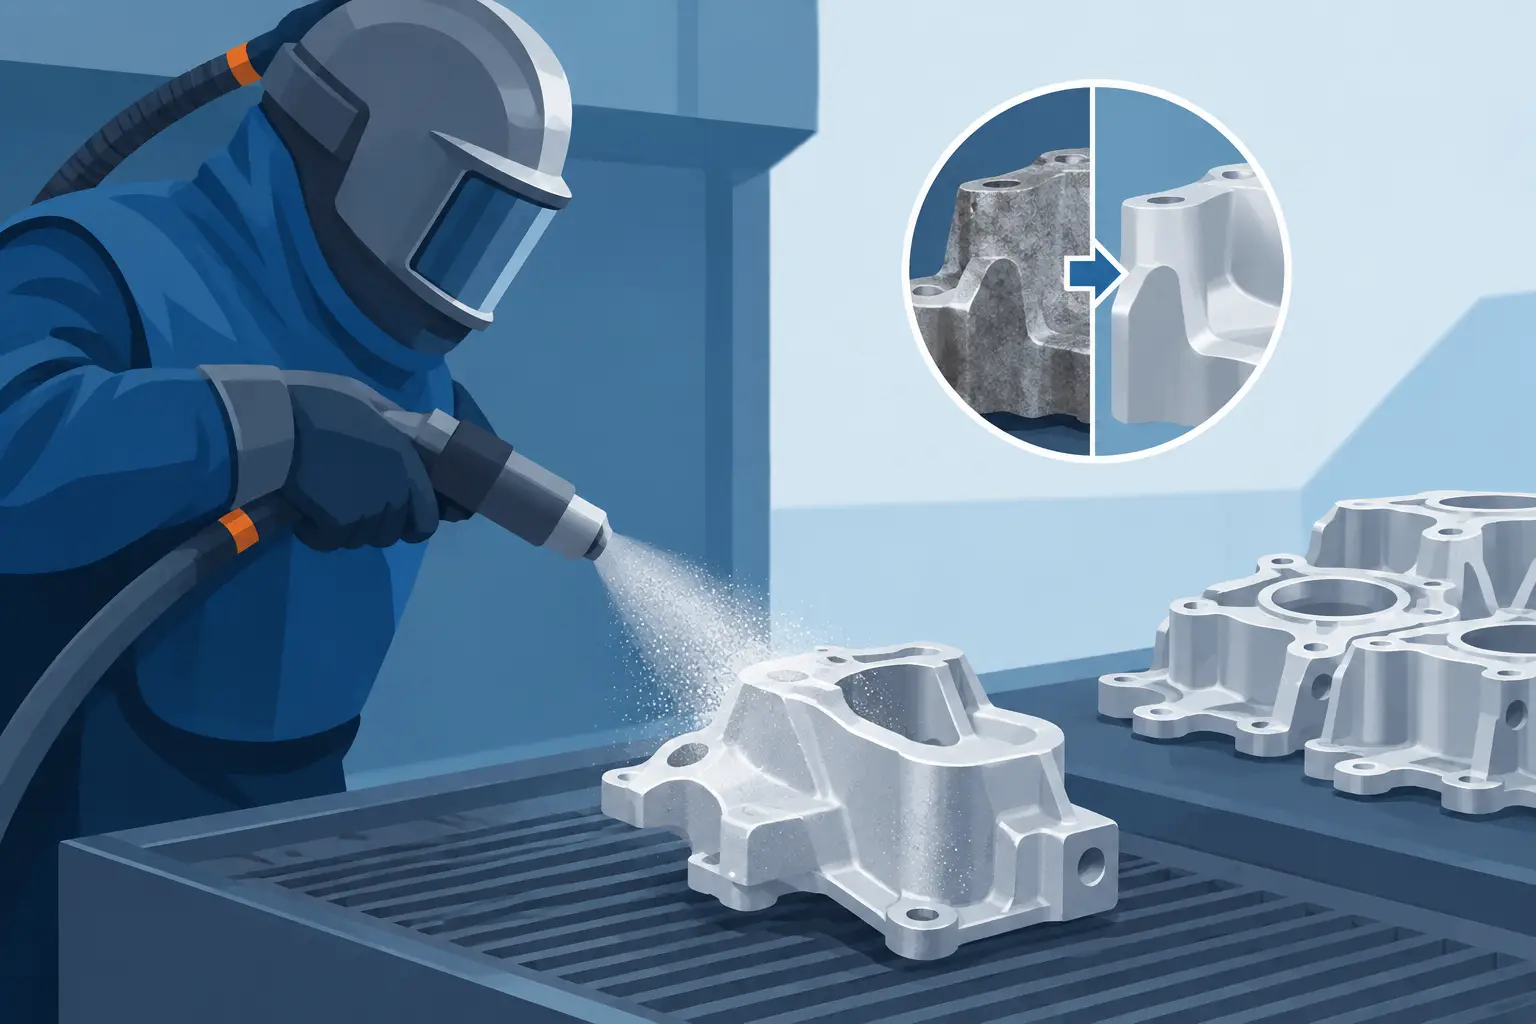
Hliníkový odlitek motoru, kryt převodovky nebo sada kol mohou po tryskání vypadat jako nové. Stejně snadno ale může špatně nastavený proces zanechat hrubý, zašedlý nebo kontaminovaný povrch, který bude problematický při lakování i při další montáži. Tento průvodce tryskáním hliníkových dílů je určen pro realizační týmy, renovátory a dílny, které potřebují dosáhnout čistého výsledku bez zbytečného úběru materiálu.
Proč hliník vyžaduje jiný postup než ocel
Hliník je měkký kov s nízkou hustotou a výrazně jiným chováním při mechanickém opracování než konstrukční ocel. Povrchová vrstva oxidu hlinitého sice hliník přirozeně chrání, ale při renovaci bývá pokrytá starým lakem, mastnotou, korozními produkty, úsadami nebo nečistotami z provozu. Cílem tryskání proto nebývá vždy vytvořit co nejhrubší profil. Ve většině případů jde o řízené očištění s jednotným vzhledem a vhodnou přípravou pro navazující operaci.
Příliš ostré abrazivo, vysoký tlak nebo dlouhé setrvání proudu na jednom místě mohou povrch zdrsnit více, než zakázka dovoluje. U tenkých plechových dílů se navíc zvyšuje riziko lokální deformace. Citlivé jsou také pohledové kryty, leštěné části, žebrování motorů a odlitky s jemnými hranami.
Dalším rizikem je zanesení železitých částic. Pokud byl tentýž systém používán na ocel se steel gritem nebo ocelovou drtí a nebyl důkladně vyčištěn, mohou částice ulpět v povrchu hliníku. Později se projeví rezavými tečkami a komplikují reklamaci jinak dobře provedené renovace. Pro hliníkové díly je proto nutné oddělit abraziva, hadice, nádobu i pracovní prostor podle typu zakázky.
Nejdřív určete, co má být výsledkem
Volba technologie začíná u požadovaného finálního stavu. Jinak se připravuje díl před práškovým lakováním, jinak pohledový odlitek motocyklového motoru a jinak komponent, který má po čištění projít chemickou úpravou nebo eloxováním.
Pro lakování může být žádoucí rovnoměrně zdrsněný povrch, který podpoří přilnavost nátěru. U pohledových dílů je naopak prioritou jemný saténový vzhled bez výrazné textury. Před eloxováním je nutné počítat s tím, že každá nerovnoměrnost, zbytkové abrazivo nebo lokální přetryskání bude na výsledném povrchu viditelné. U funkčních dílů s dosedacími plochami, závity a přesnými otvory je zásadní jejich pečlivé zakrytí.
Průvodce tryskáním hliníkových dílů: abrazivo a tlak
Správné abrazivo nelze vybrat jen podle toho, co je zrovna k dispozici ve skladu. Rozhoduje druh znečištění, tvar dílu, požadovaná drsnost, další povrchová úprava i možnost následného mytí. U hliníku se běžně pracuje s jemnějšími a méně agresivními médii než u silně zkorodované oceli.
Skleněná balotina patří mezi časté volby pro renovaci hliníkových odlitků. Při správném tlaku vytváří čistý, jemně saténový a poměrně jednotný vzhled. Je vhodná například pro kryty motorů, držáky, skříně a pohledové strojní díly. Nejde však o univerzální řešení pro každou vrstvu starého nátěru. U silných a houževnatých nánosů může být postup pomalý.
Keramické abrazivo má vysokou životnost a může poskytnout velmi konzistentní výsledek, zejména v technologicky kontrolovaném procesu. Pro běžnou mobilní zakázku ale nemusí být vždy ekonomickou první volbou. Plastové abrazivo se uplatní tam, kde je třeba šetrně odstranit nátěr a omezit zásah do základního materiálu. Jedlá soda bývá vhodná pro citlivé čištění, ale vyžaduje správné podmínky a důkladné odstranění zbytků před následným lakováním.
Ostřejší minerální abraziva, například korund nebo granát, dokážou odstranit odolné nátěry rychleji a vytvořit kotevní profil. Na hliníku s nimi ale pracujte s rozvahou. Jemná frakce, nižší tlak a zkušební plocha jsou zde povinností, ne zdržováním. Hrubé a agresivní médium může povrch otevřít, zaoblit hrany nebo vytvořit strukturu, kterou už nelze bez dalšího broušení odstranit.
Tlak nastavujte podle média, trysky a reakce konkrétního dílu. Univerzální hodnota neexistuje. Prakticky je správné začít níže, provést zkoušku na skrytém místě nebo vzorku a tlak přidávat pouze tehdy, když čistící účinek nestačí. Při práci držte trysku plynule v pohybu, obvykle pod šikmým úhlem. Kolmý zásah z krátké vzdálenosti je nejrychlejší cesta k lokálnímu přetryskání.
Suché, mokré nebo bezprašné tryskání
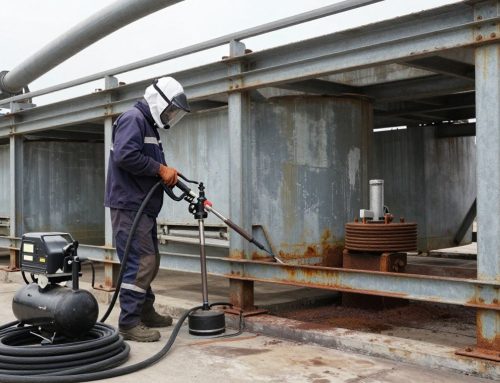
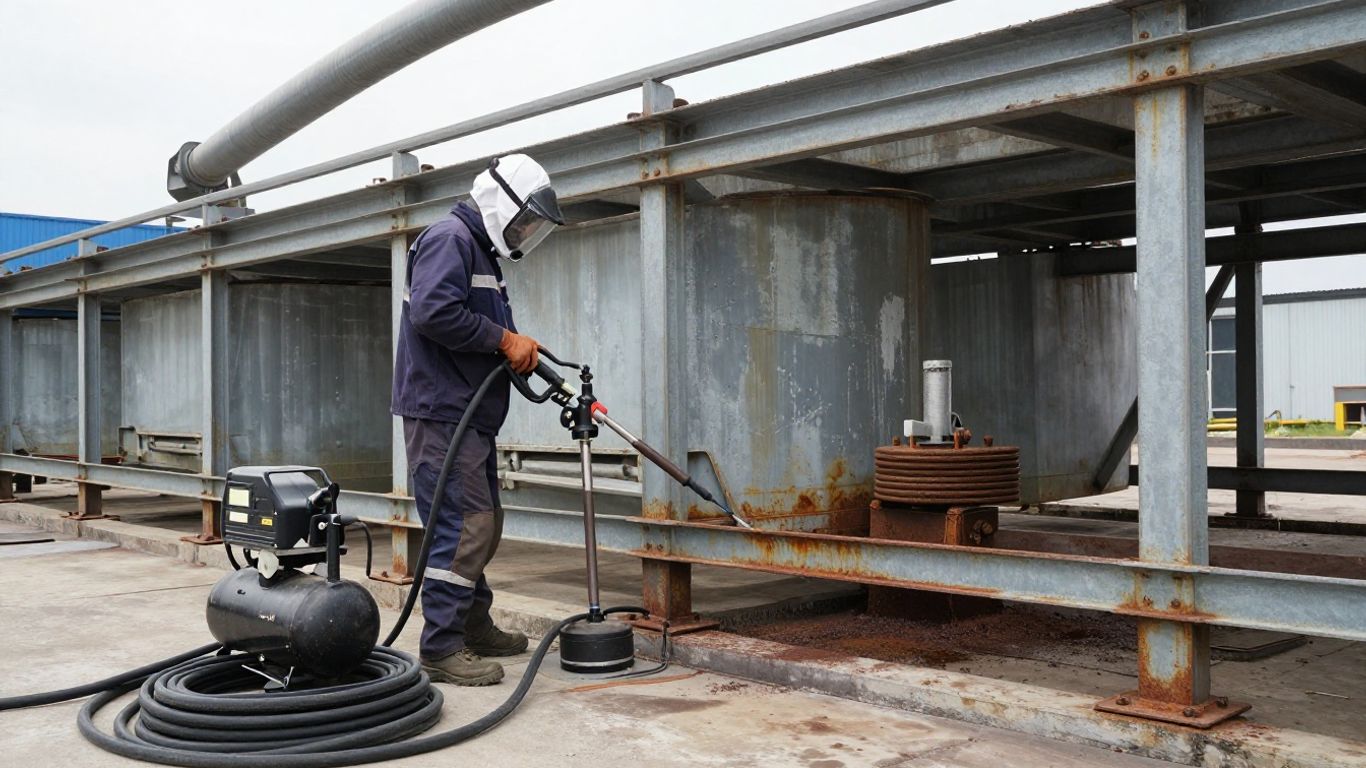
Suché tlakové tryskání je mobilní, výkonné a vhodné pro řadu renovací i přípravu před lakováním. Vyžaduje však dobře vyřešené odsávání, ochranu okolí a kvalitní osobní ochranné prostředky. U členitých dílů je nutné po práci důkladně odstranit zbytky média z dutin, závitů a žeber.
Mokré tryskání omezuje prašnost a u některých jemných hliníkových dílů poskytuje velmi rovnoměrný povrch. Má však jiné nároky na pracoviště, manipulaci s kalem a následné vysušení. Není automaticky lepší než suchý postup. Pro velký díl na stavbě nebo v servisní hale může být rozhodující mobilita tlakového zařízení, zatímco pro přesný malý odlitek dává smysl řízený proces v kabině.
Technika rozhoduje stejně jako samotná pískovačka
Výkon tryskání neurčuje jen objem tlakové nádoby. Klíčový je dodávaný objem vzduchu kompresoru při pracovním tlaku, průměr trysky, délka hadic a typ abraziva. Pískovačka s velkou nádobou nepomůže, pokud kompresor nezvládne průběžnou spotřebu vzduchu. Tlak pak při práci padá, abrazivo se dávkuje nepravidelně a produktivita jde dolů.
Pro hliníkové díly je výhodou možnost jemně regulovat tlak i dávkování abraziva. Tím se omezuje zbytečná spotřeba média a lépe se hlídá povrch. Použitá tryska musí být v dobrém stavu. Opotřebená tryska zvětšuje průřez, zvyšuje spotřebu vzduchu a zhoršuje kontrolu proudu. Na citlivé díly se nevyplácí šetřit na součásti, která přímo určuje rychlost a charakter zásahu.
Vzduch musí být čistý a suchý. Voda v rozvodu způsobuje shlukování abraziva, nepravidelné dávkování a může zanést povrch nečistotami. Olej z kompresoru je ještě horší problém, zejména pokud má po tryskání následovat lakování. Součástí profesionální sestavy proto bývá vhodně dimenzovaný kompresor, odlučovač kondenzátu, filtrace a hadice odpovídající požadovanému průtoku.
Pracovní postup, který drží kvalitu pod kontrolou
Před zahájením práce díl odmastěte. Tryskání sice odstraní část povrchových nečistot, ale olej a vazelína mohou abrazivo slepovat a roznášet kontaminaci do dalších míst. U silně zanesených motorových dílů má smysl nejprve odstranit nánosy mechanicky nebo vhodným čisticím prostředkem.
Potom demontujte vše, co by mohlo být poškozené nebo co brání vyčištění. Ložiska, gufera, plastové záslepky, elektrické komponenty a citlivé těsnicí plochy do tryskací zóny nepatří. Závity, dosedací plochy, identifikační štítky a přesné otvory zakryjte odolným materiálem. U starších odlitků předem zkontrolujte vlasové trhliny a pórovitost – po vyčištění se často ukážou vady, které byly pod vrstvou nečistot skryté.
Samotné tryskání veďte po jednotlivých plochách s překrývajícími se tahy. Nezačínejte na pohledové straně. Zkušební místo ukáže, zda zvolená kombinace tlaku a média odstraňuje nečistoty dostatečně rychle a zda výsledná textura odpovídá zadání. Teprve potom pokračujte na celý díl.
Po tryskání díl vyfoukejte čistým suchým vzduchem a zkontrolujte dutiny, žebra, závity i slepé otvory. Zbytky abraziva v motorové skříni nebo v závitu mohou způsobit nákladné problémy při montáži. Pokud následuje lakování, nenechávejte očištěný hliník dlouho bez ochrany v prašném nebo vlhkém prostředí. Povrch připravte a ošetřete podle systému nátěrové hmoty.
Nejčastější chyby při renovaci hliníku
Hrubý povrch po tryskání nebývá důkazem důkladně odvedené práce. Často ukazuje na příliš agresivní médium, zbytečně vysoký tlak nebo malou pracovní vzdálenost. Oprava obvykle znamená další broušení, a tedy vyšší pracnost i riziko změny rozměrů dílu.
Další častou chybou je použití kontaminovaného abraziva nebo zařízení, které předtím pracovalo s ocelí. U pohledových a lakovaných hliníkových dílů se tento detail může projevit až s odstupem času. Stejně problematické je tryskat přes mastnotu, nechránit závity nebo zanedbat vysušení vzduchu.
Nespoléhejte ani na odhad výkonu kompresoru. Pokud má tryska vysokou spotřebu a zdroj vzduchu nestačí, zakázka se prodlužuje, výsledek kolísá a obsluha má tendenci problém dohánět vyšším tlakem nebo delším působením na jednom místě. To je přesně postup, který hliníku neprospívá.
Kdy dává smysl profesionální pronájem
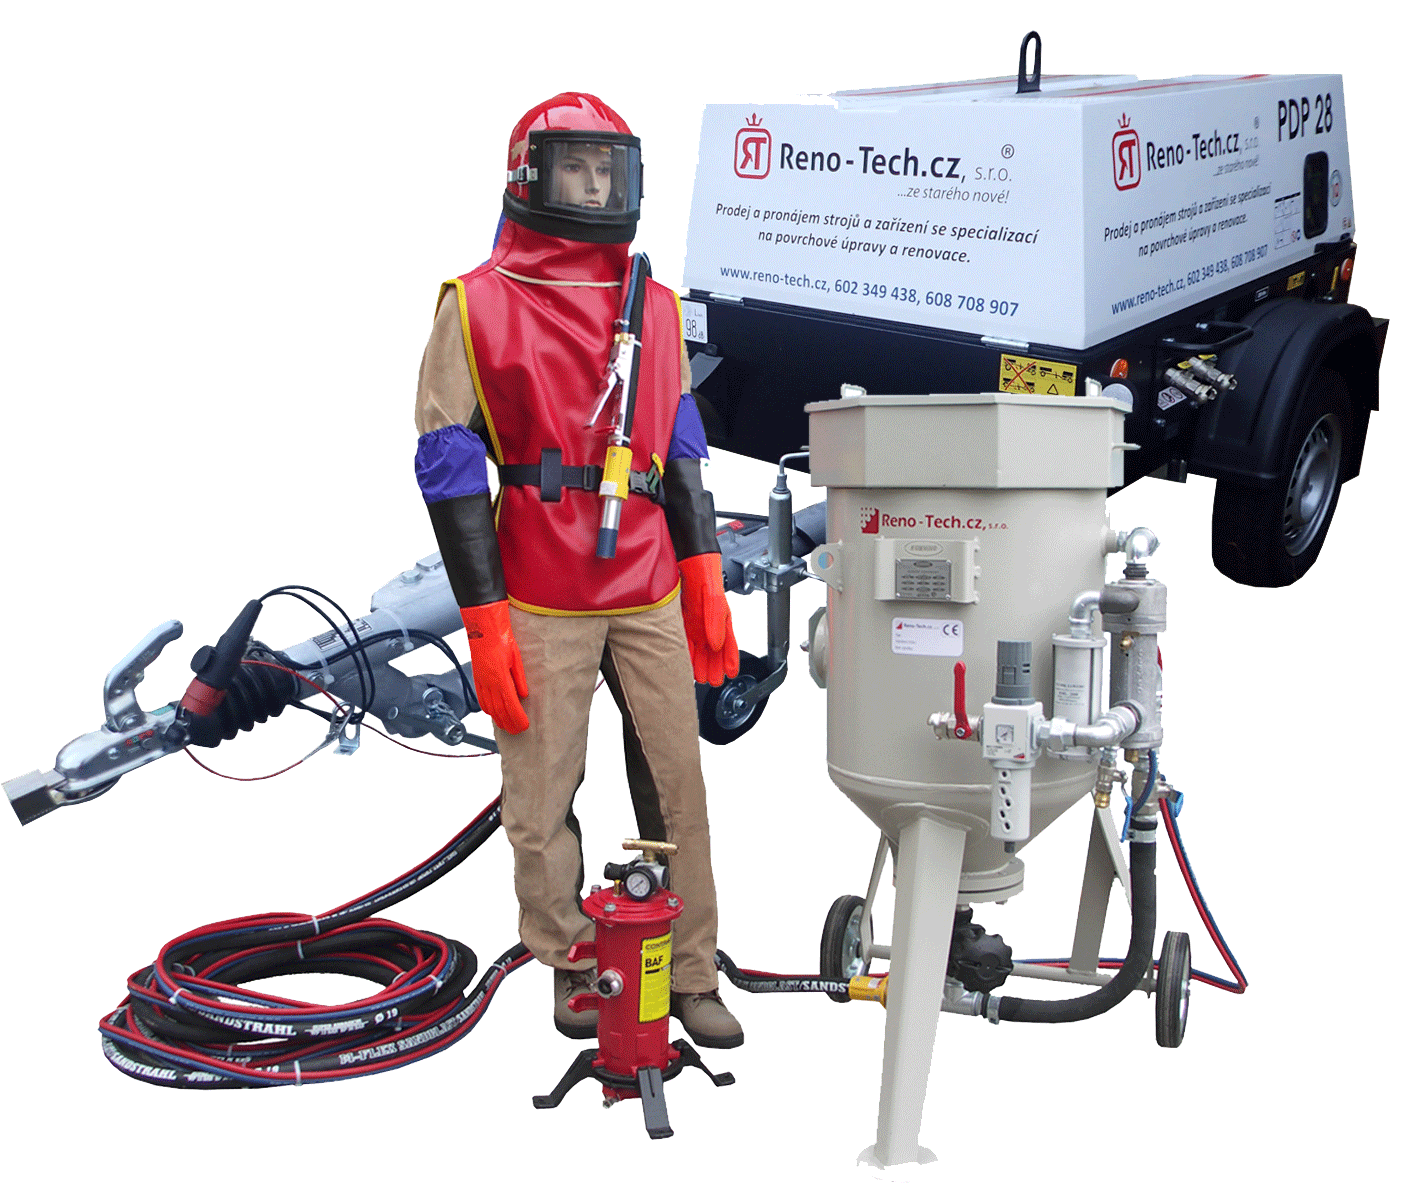
Pro jednorázovou renovaci, sezonní špičku nebo práci mimo vlastní dílnu není nutné pořizovat kompletní tryskací sestavu. Rozhodující je vybrat zařízení jako celek – tlakovou pískovačku, kompresor, vhodnou trysku, hadice, filtraci, abrazivo a ochranné prostředky. Chybějící výkon nebo nevhodné příslušenství obvykle stojí více než správná konzultace před zakázkou.
Ve specializované půjčovně je vhodné předem sdělit rozměry a typ dílu, druh znečištění, požadovaný konečný vzhled, místo realizace i plánovaný čas práce. Podle těchto údajů lze zvolit sestavu, která nebude hliník zbytečně zatěžovat a zároveň udrží rozumné tempo zakázky.
U hodnotných odlitků, historických komponent nebo dílů určených pro pohledovou úpravu si vždy připravte zkušební kus nebo méně viditelné místo. Deset minut ověření nastavení může rozhodnout o tom, zda bude výsledkem čistý technický povrch, nebo díl určený k dalšímu pracnému zachraňování.