
Když je potřeba odstranit mastnotu z výrobní technologie, neznamená to automaticky pískovat. A když je nutné dostat z oceli hlubokou korozi a vytvořit správný kotevní profil pro nový nátěr, suchý led nebude správná cesta. Tryskání suchým ledem versus pískem není souboj dvou zaměnitelných metod. Jde o volbu technologie podle typu nečistoty, požadovaného výsledku, přístupnosti dílu a podmínek přímo na zakázce.
V profesionální praxi se navíc pod označením „pískování“ často skrývá tryskání vhodně zvoleným abrazivem, nikoli běžným pískem. Právě volba média, výkon kompresoru, tryska a způsob ochrany pracoviště rozhodují o tempu práce i výsledné kvalitě povrchu.
Tryskání suchým ledem versus pískem: zásadní rozdíl
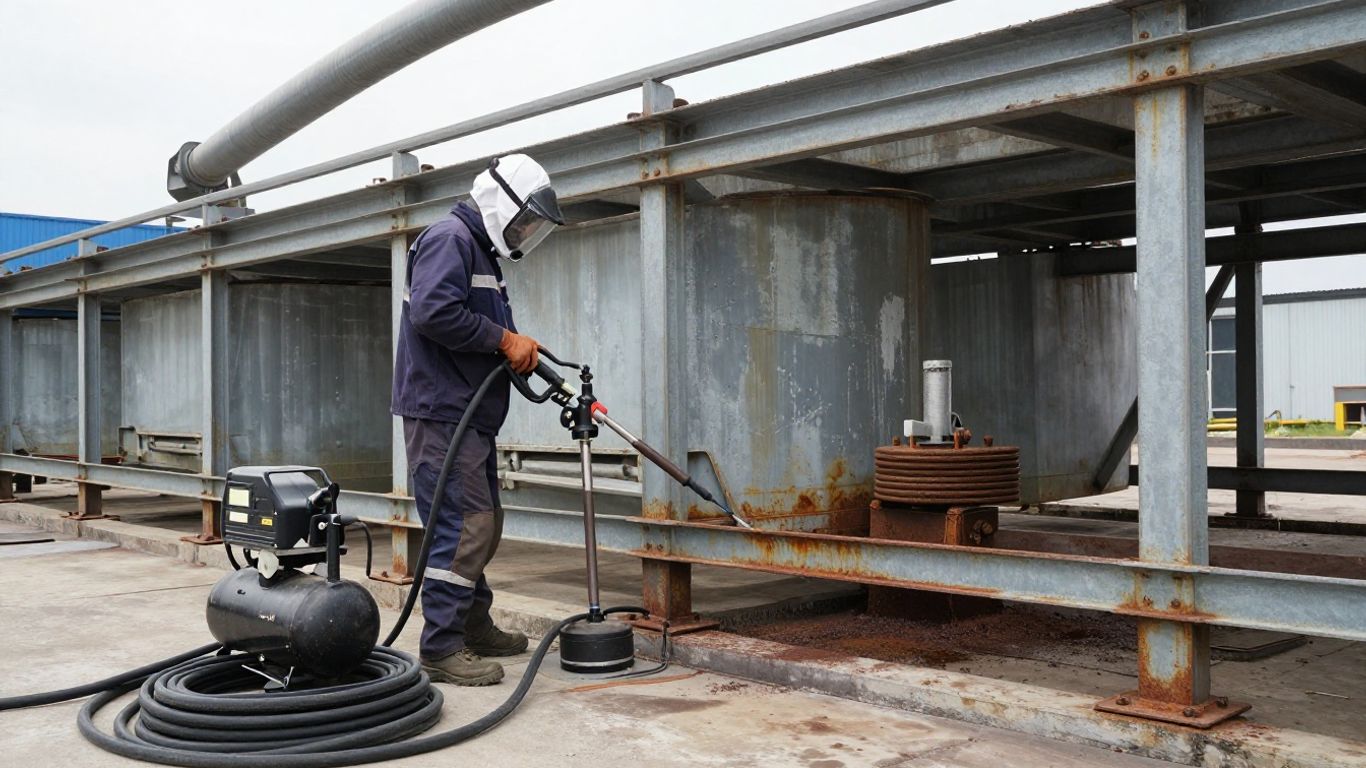
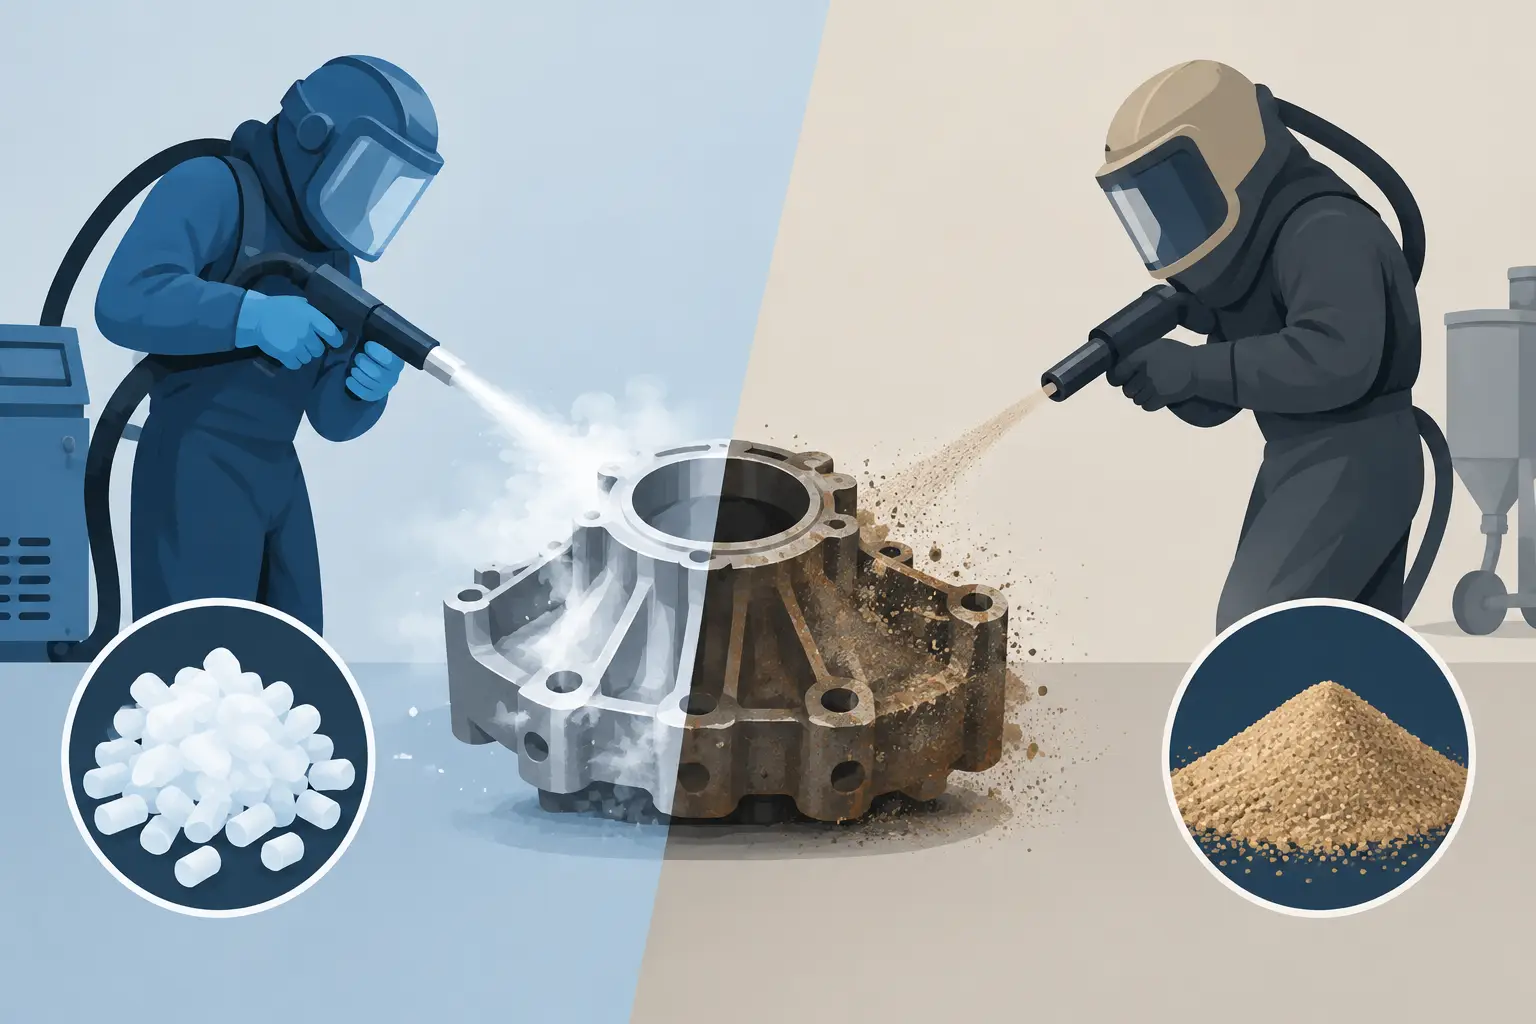
Při tryskání suchým ledem proud stlačeného vzduchu urychluje pelety pevného oxidu uhličitého. Po nárazu na povrch pelety sublimují – přecházejí z pevného skupenství přímo na plyn. Čisticí účinek vzniká kombinací kinetické energie, prudkého ochlazení vrstvy nečistoty a jejího následného narušení. Suchý led obvykle neobrušuje zdravý podklad a sám po sobě nezanechává sekundární tryskací médium.
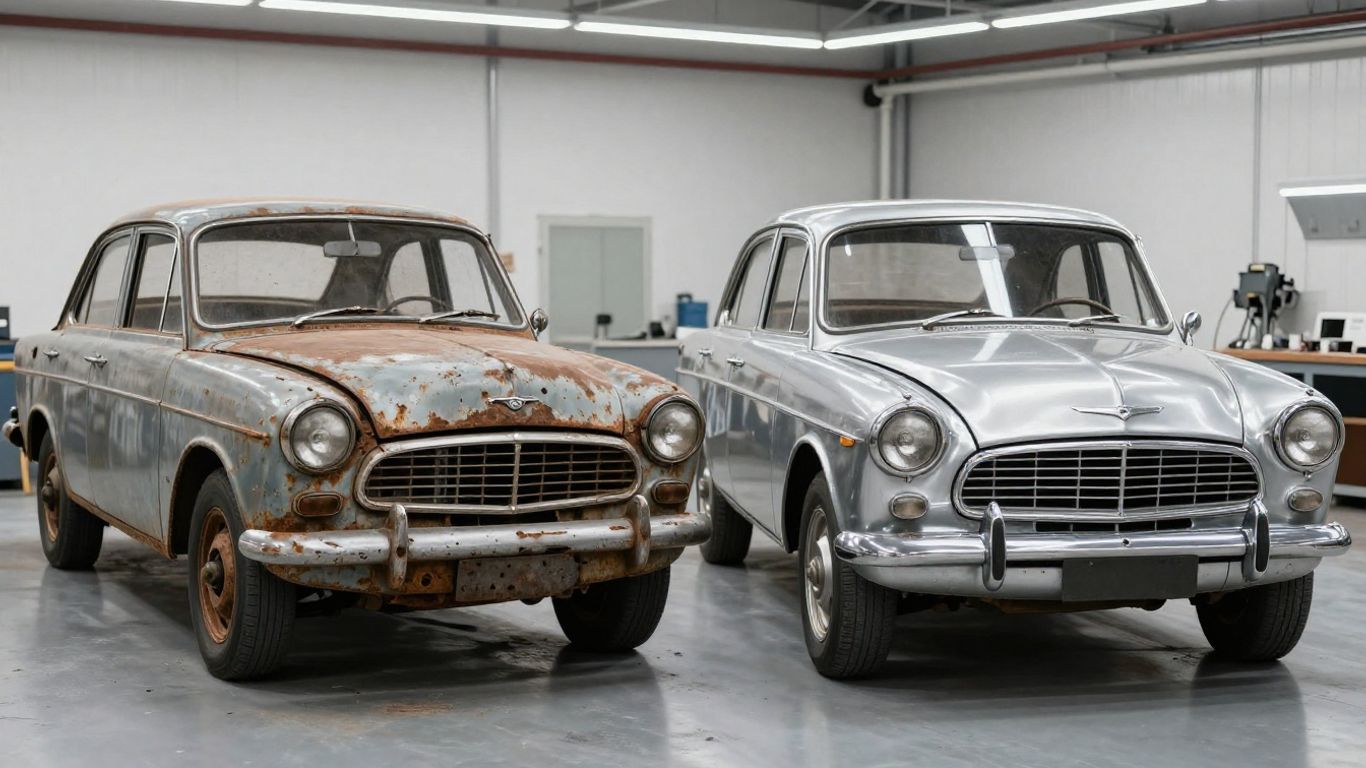
Abrazivní tryskání pracuje jinak. Zrnivo naráží do povrchu, mechanicky odstraňuje korozní produkty, staré nátěry, okuje nebo silně ulpívající vrstvy a současně podklad zdrsňuje. U oceli je tento kotevní profil často přímo požadavkem před aplikací ochranného nátěrového systému. Kde má suchý led čistit bez výrazné změny povrchu, abrazivo má materiál opracovat.
Rozdíl je tedy jednoduchý: suchý led je především technologie pro čištění citlivějších sestav a provozní údržbu. Abrazivní tryskání je technologie pro renovaci, odrezování, odstranění povlaků a přípravu povrchu.
Kdy dává smysl suchý led
Suchý led se uplatní tam, kde by abrazivo způsobilo škodu, komplikovanou demontáž nebo nepřiměřenou kontaminaci okolí. Typickým příkladem jsou elektrické rozvaděče po odborném odstavení a zajištění, motory, formy, výrobní linky, potravinářské technologie, historické dřevo nebo interiéry vozidel. Dobře funguje na mastnotu, olejové usazeniny, saze, zbytky lepidel, prach, biologické nánosy a některé pružné či křehké povlaky.
Velkou výhodou je omezení druhotného odpadu. Po práci nezůstávají tuny použitého abraziva, ale odstraněná nečistota, kterou je stále nutné zachytit, vysát a zlikvidovat podle jejího charakteru. U mastnoty, starých barev nebo zbytků chemie tedy nelze tvrdit, že je práce bez odpadu. Bez odpadu je pouze samotné tryskací médium.
Metoda může výrazně zkrátit odstávku stroje, zejména pokud čištěný celek není nutné kompletně rozebírat. To ale není automatické pravidlo. Špatně přístupná místa, silné vrstvy nátěrů nebo rozsáhlá koroze mohou práci suchým ledem zpomalit a zbytečně prodražit.
Limity suchého ledu na stavbě a v dílně
Suchý led nevytvoří profil pro nátěr a nevyřeší hlubokou rez v pórech materiálu. Na masivně zkorodovaném ocelovém rámu, ocelové konstrukci nebo podvozku by jeho použití znamenalo vysokou spotřebu materiálu bez odpovídajícího výsledku. Nelze jím také spoléhat na odstranění každého tvrdého vícevrstvého nátěru.
Důležitá je bezpečnost. Oxid uhličitý se hromadí v níže položených a nevětraných prostorech a může vytěsňovat kyslík. Práce ve sklepě, šachtě, nádrži nebo jiné uzavřené zóně vyžaduje posouzení rizik, účinné větrání a odpovídající pracovní postup. Pelety je zároveň nutné dopravit a skladovat tak, aby se jejich ztráty sublimací držely pod kontrolou.
Kdy je správnou volbou abrazivní tryskání
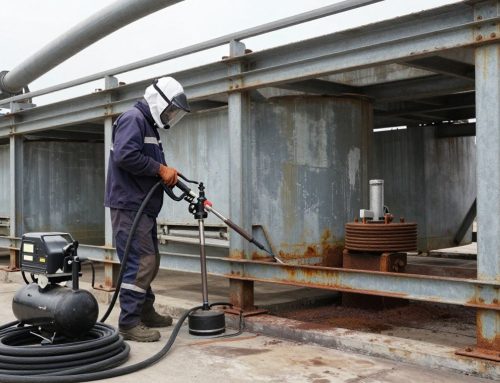
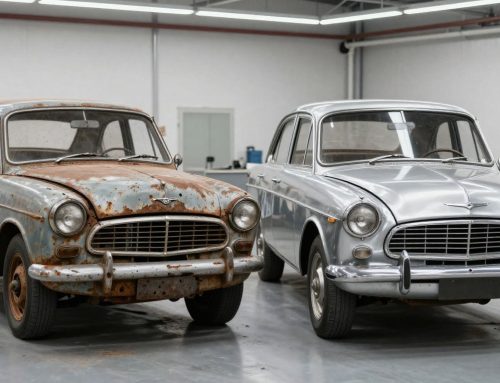
Pro renovace kovových dílů, konstrukcí, strojních celků, disků, bran, zábradlí nebo průmyslových komponentů je abrazivní tryskání zpravidla účinnější. Odstraní rez, okuje i degradované nátěry a připraví podklad pro další povrchovou úpravu. Správně zvolené abrazivo dokáže pracovat rychle a cíleně, aniž by se zbytečně plýtvalo výkonem kompresoru.
Na ocel se často volí ostrohranné minerální nebo kovové abrazivo, když je cílem vytvořit výraznější kotevní profil. Jemnější média se používají tam, kde je potřeba omezit úběr materiálu. U dřeva, tenkých plechů, hliníku nebo citlivých odlitků je nutné postupovat obezřetně – příliš agresivní zrnivo, vysoký tlak nebo nevhodný úhel tryskání mohou podklad poškodit či deformovat.
Běžný křemičitý písek není pro profesionální práci univerzální ani bezpečnou volbou. Jeho použití je spojeno s vážnými riziky respirabilního krystalického oxidu křemičitého. V praxi se proto používají vhodná certifikovaná abraziva a řeší se odsávání, zakrytování pracovního prostoru, ochrana obsluhy i nakládání s použitým materiálem.
Výkon nezačíná u pískovačky, ale u vzduchu
Pískovací nádoba bez dostatečného přívodu vzduchu nebude pracovat efektivně. Průměr trysky, pracovní tlak a požadovaný průtok vzduchu musí odpovídat výkonu kompresoru. Slabý kompresor vede k propadům tlaku, nepravidelnému dávkování abraziva a dlouhé době realizace. Příliš malá tryska zase omezuje výkon, i když je kompresor dostatečně silný.
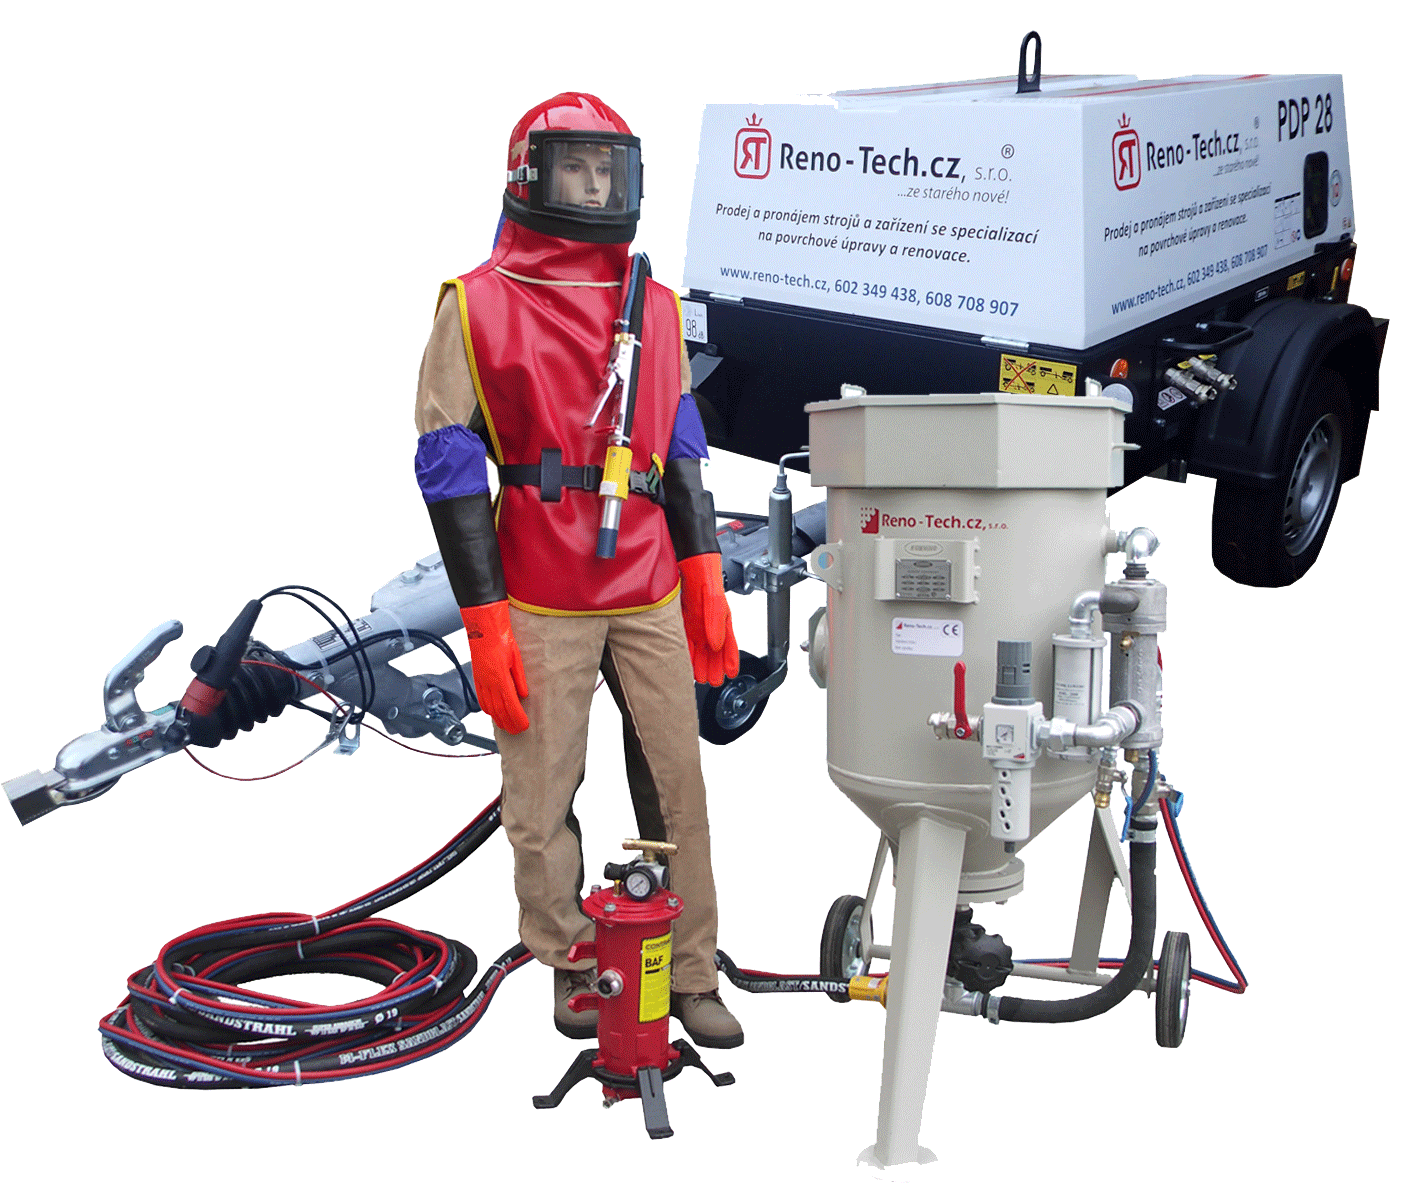
Před zakázkou je nutné vyřešit také hadice, odlučování vlhkosti a oleje, vhodný typ ochranné kukly, filtraci vzduchu pro obsluhu a prostor pro bezpečné zachycení abraziva. To jsou položky, které odlišují profesionálně připravené pracoviště od improvizace s nejistým výsledkem.
Srovnání provozu, nákladů a výsledku
Suchý led bývá výhodný, když je rozhodující rychlé vyčištění sestavy bez demontáže a bez zbytkového média v dutinách, ložiscích nebo elektrických částech. Cena práce však zahrnuje nejen stroj a stlačený vzduch, ale také průběžnou spotřebu pelet, jejich dopravu a logistiku. U větších ploch nebo odolných povlaků může být náklad na odstraněný metr čtvereční vysoký.
Abrazivní tryskání vyžaduje více příprav. Je nutné chránit okolí, pracovat s odpadem a počítat s následným úklidem. Na druhou stranu se u rezavé oceli a silných nátěrů vyplatí rychlost úběru i kvalita připraveného podkladu. Pokud po tryskání následuje nátěr, je vhodné navázat co nejdříve, aby čerstvě očištěný kov nezačal znovu korodovat.
| Kritérium | Suchý led | Abrazivní tryskání | |—|—|—| | Hlavní účel | Čištění nečistot a usazenin | Odstranění koroze, nátěrů a opracování podkladu | | Vliv na podklad | Obvykle minimální úběr | Úběr materiálu a vytvoření profilu | | Zbytkové médium | Pelety sublimují | Použité abrazivo se sbírá a likviduje | | Vhodnost před nátěrem oceli | Omezená | Velmi dobrá při správném postupu | | Nároky na pracoviště | Větrání, logistika pelet | Zakrytování, OOPP, hospodaření s abrazivem |
Jak zvolit technologii bez drahého omylu
Před výběrem stačí přesně pojmenovat, co má ze součásti zmizet a co na ní musí zůstat. Olej na výrobním zařízení, saze po požáru nebo nečistoty v členité technologii směřují k suchému ledu. Koroze, okuje, staré nátěry a požadavek na přípravu pro lakování směřují k abrazivnímu tryskání.
Pak přichází technická část: rozměr a materiál dílu, jeho tloušťka, požadovaná drsnost, dostupný elektrický příkon, prostor pro kompresor a možnost zakrytování pracoviště. U mobilní zakázky rozhoduje i doprava stroje, délka hadic a reálný denní výkon. Zkušená půjčovna tryskací techniky pomůže sladit pískovačku, kompresor, trysku, abrazivo a ochranné vybavení do jedné funkční sestavy.
Nejlevnější metoda není ta s nejnižší cenou za den pronájmu, ale ta, která dokončí práci v požadované kvalitě na první pokus. Přivezte si vzorek dílu, popište stav povrchu a požadovaný další krok. Krátká zkouška často rozhodne lépe než obecné doporučení a ochrání termín i rozpočet celé zakázky.