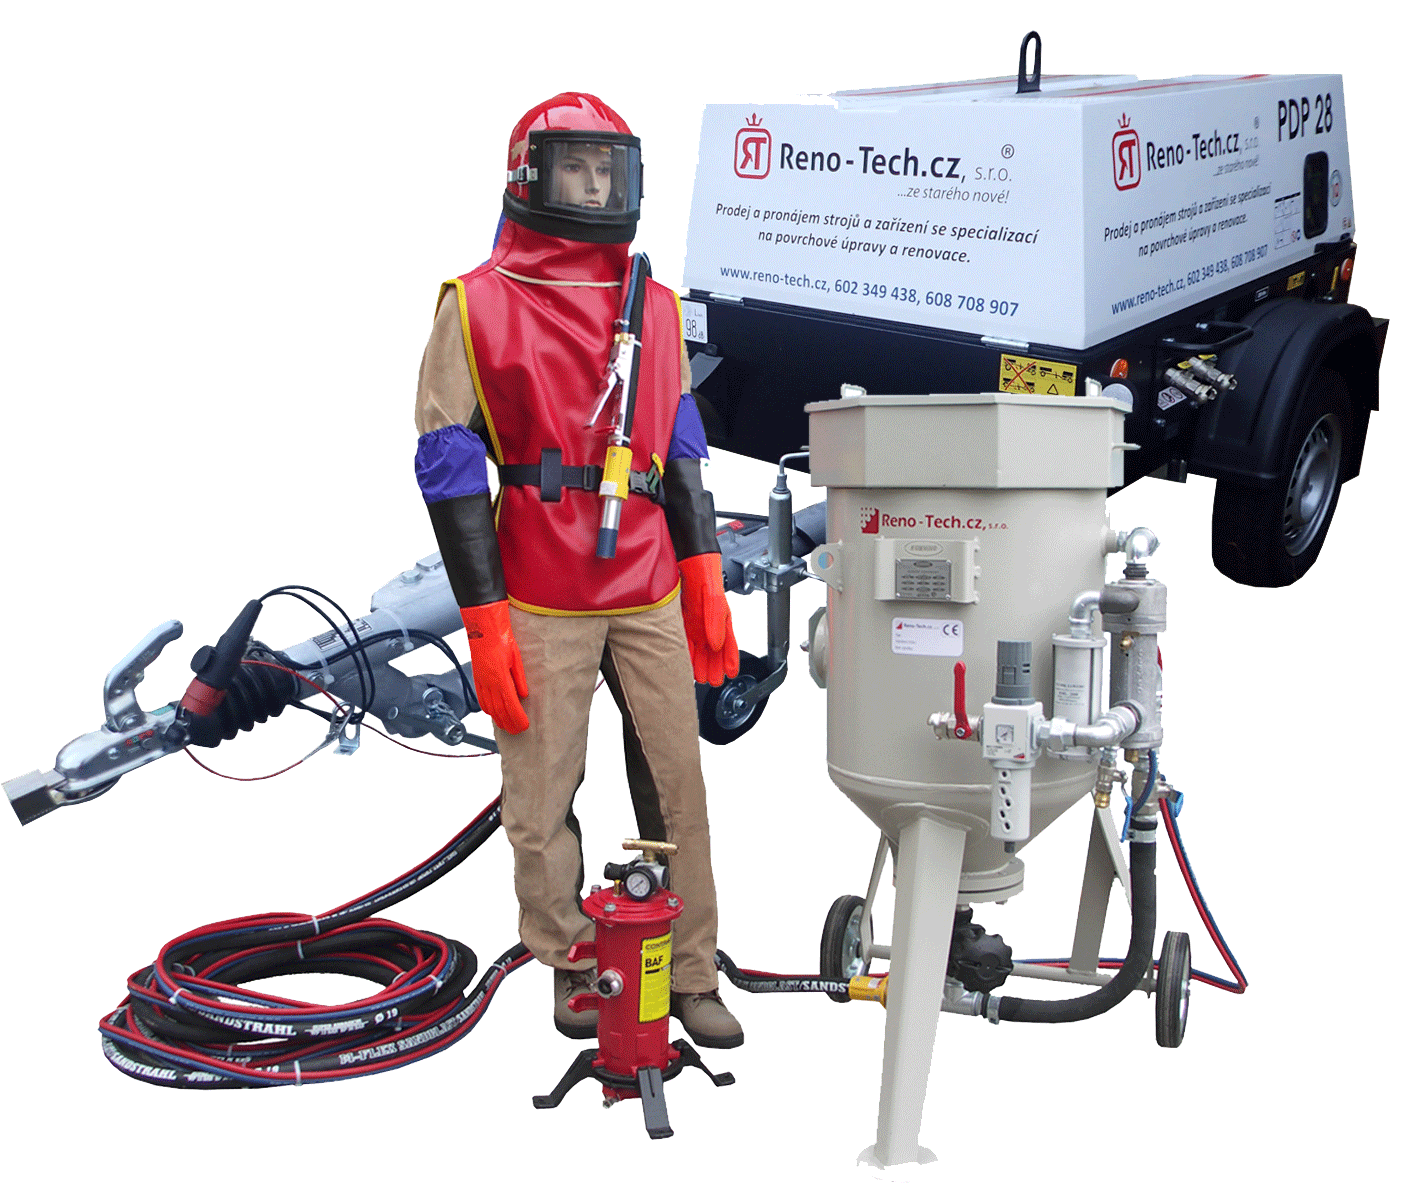

Pískovačka může na zakázce odvést špičkovou práci, nebo během několika minut poškodit podklad, zbytečně spotřebovat abrazivo a zastavit celý tým. Rozdíl často neleží ve stroji, ale v obsluze. Kvalitní školení pískování proto není formální předání stroje. Je to praktická příprava na skutečné podmínky, ve kterých rozhoduje výkon kompresoru, druh povrchu, správně zvolené abrazivo, nastavení tlaku i bezpečnost pracovníka.
Profesionální tryskání není univerzální postup. Jinak se přistupuje k ocelové konstrukci napadené korozí, jinak k citlivému hliníkovému dílu, dřevěnému krovu nebo fasádě. Kdo zná principy a umí techniku správně nastavit, pracuje rychleji, předvídatelněji a s výrazně menším rizikem reklamace.
Co má školení pískování vyřešit
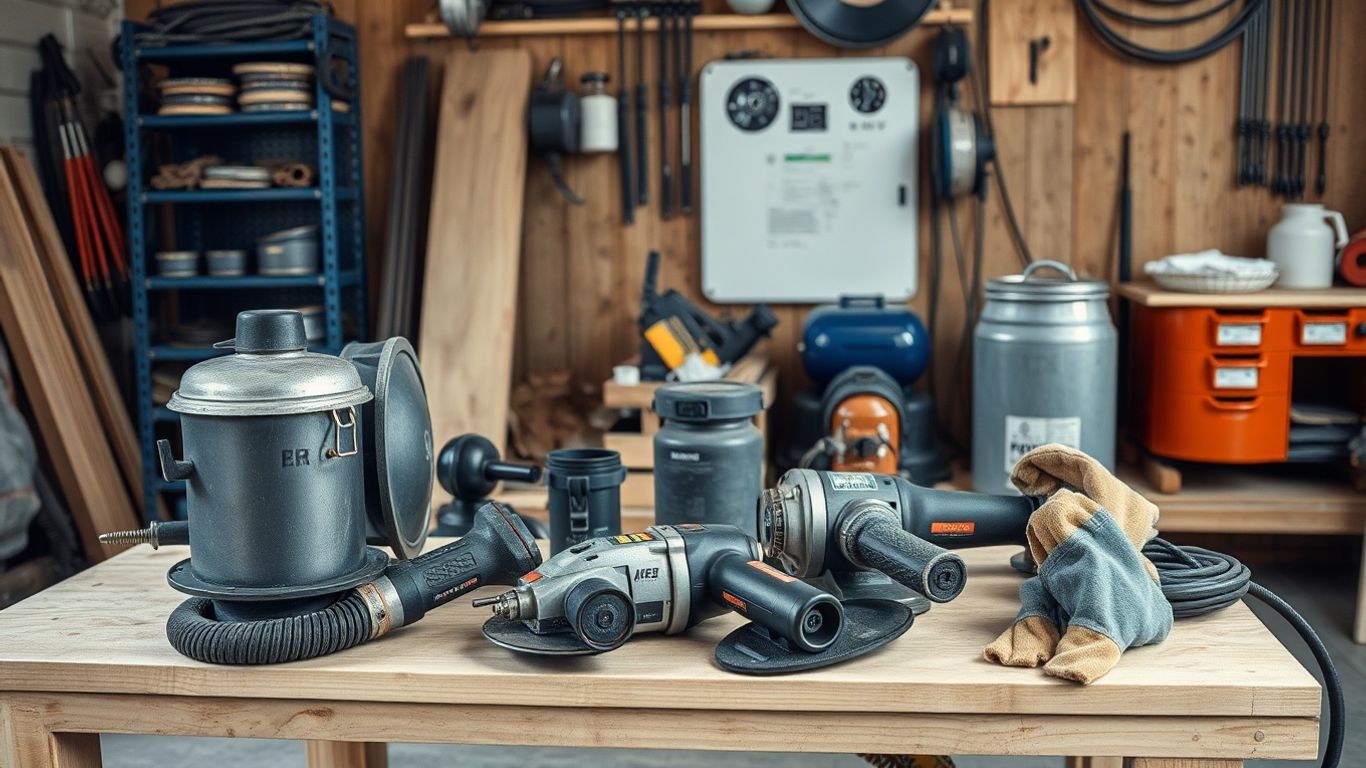
Cílem školení není naučit obsluhu pouze otevřít ventil a vést hadici. Správně vedené zaučení vysvětluje souvislosti mezi zdrojem stlačeného vzduchu, tlakovou nádobou, hadicovým vedením, tryskou a abrazivem. Právě celý tento řetězec určuje, zda bude tryskání skutečně účinné.
Na začátku je nutné vyhodnotit zakázku. Rozhoduje materiál podkladu, rozsah plochy, požadovaný stupeň očištění, přístup na pracoviště, možnost odsávání a také navazující povrchová úprava. Povrch připravený pro nátěr má jiné nároky než konstrukce určená jen k odstranění silné rzi. Zkušená obsluha nevolí tlak ani abrazivo podle zvyku, ale podle požadovaného výsledku.
Školení zároveň pomáhá odlišit běžný problém od skutečné poruchy. Slabý výkon často nezpůsobuje samotná pískovačka. Příčinou může být nedostatečný objem vzduchu z kompresoru, příliš dlouhá nebo úzká hadice, opotřebená tryska, vlhkost ve vzduchu či nevhodné dávkování abraziva. Bez této znalosti vznikají prostoje, které se na zakázce rychle prodraží.
Kompresor a tryska určují skutečný výkon
Při pronájmu techniky se lidé někdy soustředí hlavně na objem tlakové nádoby. Ten je důležitý pro plynulost práce, ale sám o sobě neurčuje produktivitu. Klíčový je kompresor a jeho reálná dodávka vzduchu při pracovním tlaku. Pokud kompresor nestíhá, tlak při tryskání klesá, proud abraziva ztrácí energii a čištění se výrazně zpomaluje.
Další zásadní prvek představuje tryska. Její průměr musí odpovídat výkonu kompresoru a typu práce. Větší tryska umožní vyšší průtok a rychlejší záběr, současně však klade podstatně vyšší nároky na množství vzduchu. Příliš velká tryska na slabém kompresoru není výhodou. Naopak správně zvolená menší tryska může přinést stabilnější tlak a lepší kontrolu práce.
Při zaučení je vhodné ukázat rozdíl přímo v praxi. Obsluha pak vidí, jak se mění účinek paprsku při jiné vzdálenosti od povrchu, úhlu vedení nebo nastavení dávkování. Právě tyto zdánlivé detaily rozhodují o tom, zda abrazivo účinně odstraňuje nečistoty, nebo se od povrchu jen odráží.
Vzduch musí být čistý a suchý
Vlhkost ve stlačeném vzduchu patří mezi časté příčiny problémů. Abrazivo se může shlukovat, podávání kolísá a hadice se může ucpat. U následného lakování je navíc voda a olej ve vzduchu nepřípustný problém. Školení proto musí zahrnout správné použití odlučovačů, filtrů a kontrolu kondenzátu v kompresoru.
Není rozumné řešit přípravu vzduchu až ve chvíli, kdy práce stojí. U delších zakázek je nutné průběžně kontrolovat stav filtrace i kompresoru. Tato rutina zabere několik minut, ale chrání výkon zařízení i kvalitu celé povrchové úpravy.
Abrazivo není spotřební materiál bez rozdílu
Volba abraziva zásadně ovlivňuje rychlost práce, výsledný profil povrchu i spotřebu materiálu. Ocelová konstrukce s více vrstvami nátěrů obvykle vyžaduje jiný postup než jemný díl, na kterém nesmí vzniknout výrazný kotvící profil. Rozhoduje materiál, zrnitost, tvar zrna, tvrdost i možnost opakovaného použití.
Ostré abrazivo řeže povrch agresivněji a účinně odstraňuje rez či staré nátěry. Kulatější média mají jiný účinek a mohou být vhodná tam, kde se požaduje šetrnější opracování. Jemnější zrno neznamená automaticky lepší výsledek. Může sice vytvořit hladší povrch, ale při silném znečištění bude práce zbytečně pomalá. Hrubší frakce zase může poškodit tenký plech, měkké dřevo nebo citlivý podklad.
Školená obsluha umí vyhodnotit také čistotu abraziva. Kontaminovaný nebo navlhlý materiál snižuje průchodnost systému a může znehodnotit připravený povrch. U profesionální zakázky se nevyplatí šetřit tím, že se použije nevhodný zbytek média bez ověření jeho stavu.
Správná technika chrání podklad i termín zakázky
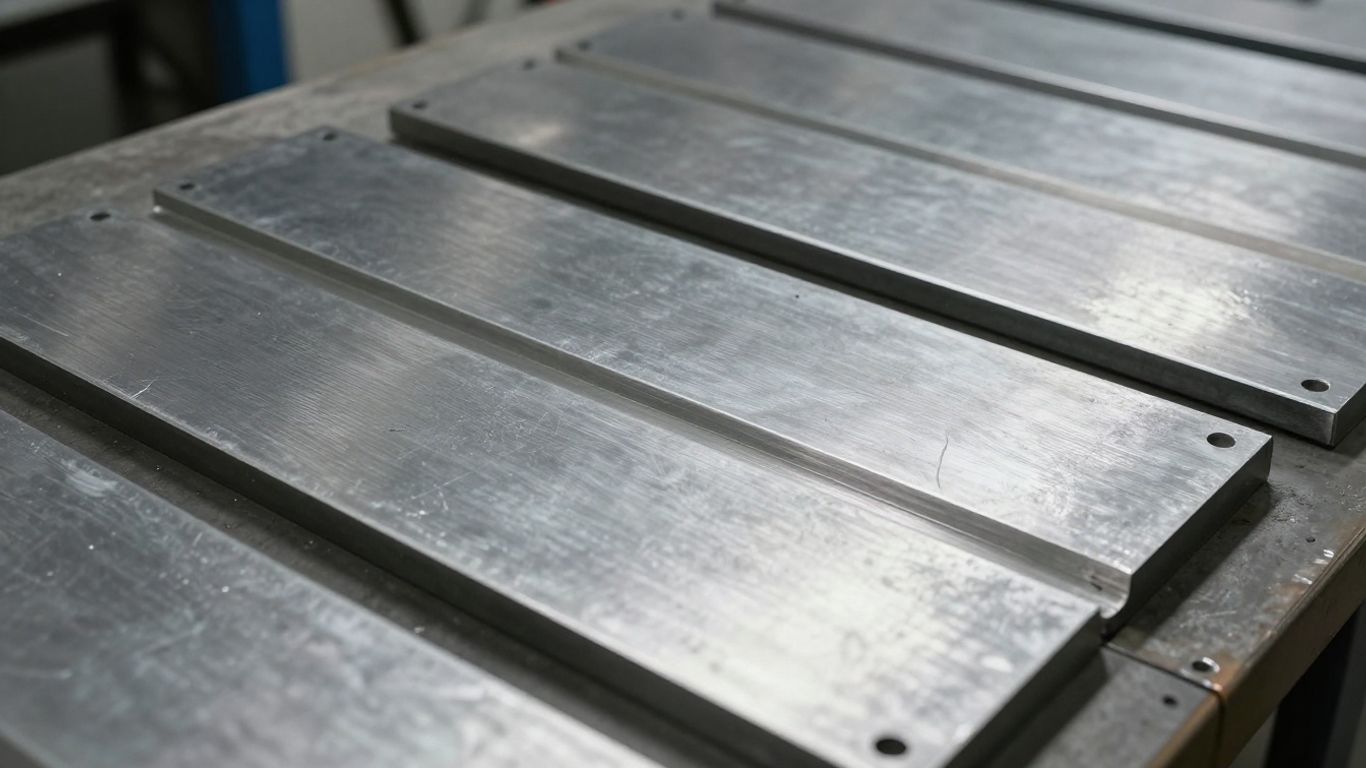
Tryska se nevede nahodile. Vzdálenost, úhel a rychlost pohybu musí odpovídat materiálu i požadovanému výsledku. Při příliš dlouhém setrvání na jednom místě může dojít k nežádoucímu zdrsnění, lokálnímu úbytku materiálu nebo přehřátí tenkého dílu. U dřeva hrozí vytrhání měkčích vláken, u tenkých plechů deformace.
Důležitá je i návaznost pracovních tahů. Plocha se zpracovává systematicky s přiměřeným překrytím, aby nevznikala nevyčištěná místa ani rozdílná struktura povrchu. U větších konstrukcí se vyplatí rozdělit práci na jasné úseky a průběžně kontrolovat kvalitu. Dodatečné opravy po aplikaci základního nátěru bývají drahé a časově náročné.
Školení má obsluhu připravit také na okamžik, kdy je lepší výkon snížit nebo změnit postup. Vyšší tlak není vždy správná odpověď. Je-li podklad citlivý, může být vhodnější jemnější abrazivo, větší odstup trysky nebo zcela jiná metoda přípravy povrchu. Profesionalita spočívá v tom, že technik nepokračuje silou tam, kde materiál dává jasně najevo, že zvolený postup není vhodný.
Bezpečnost není příslušenství navíc
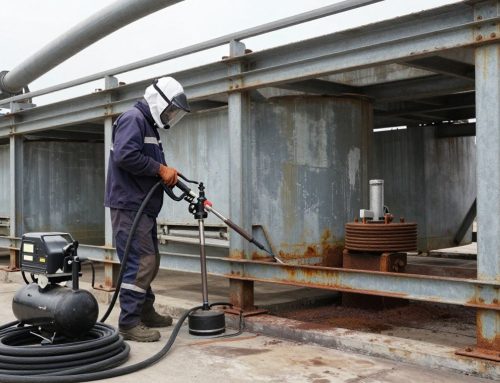
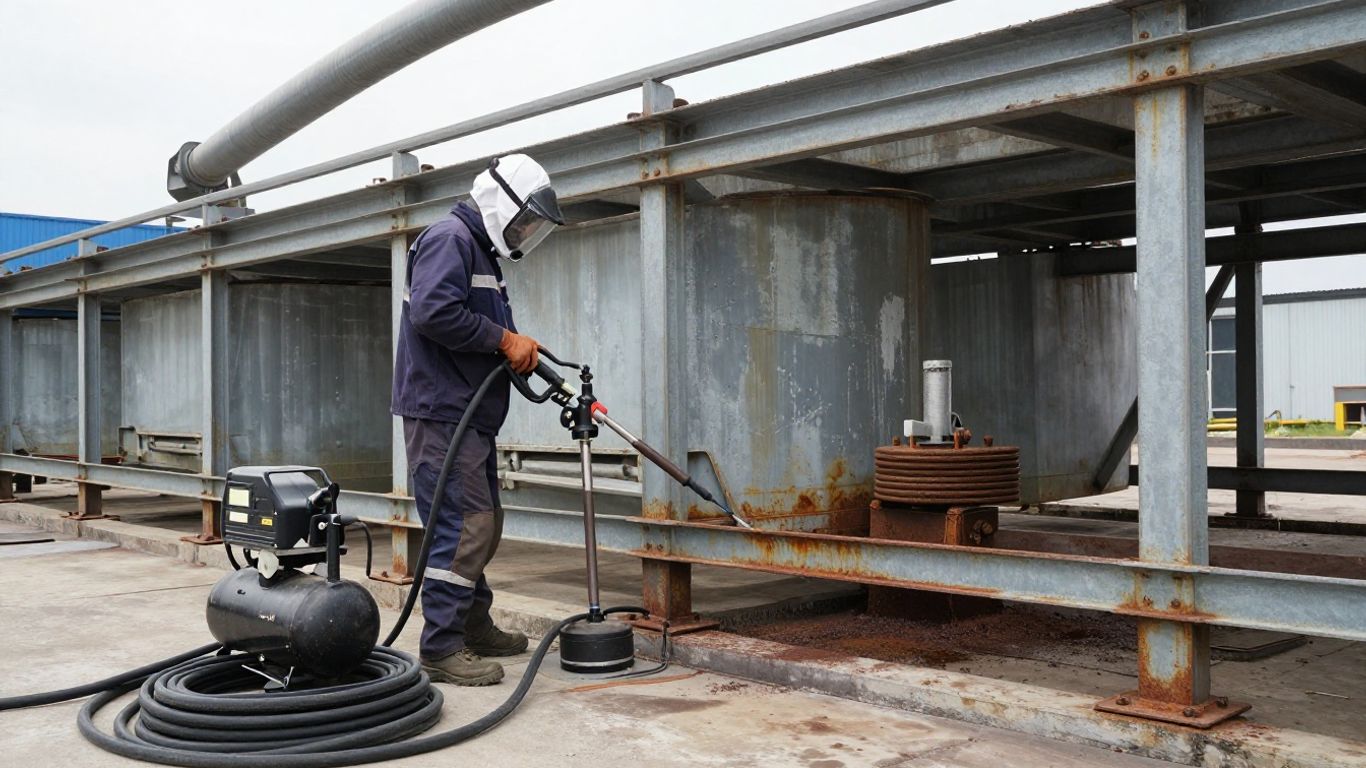
Při tryskání vzniká vysoká prašnost, hluk a riziko odrazu abraziva. Ochranná kukla s přívodem čistého vzduchu, vhodný pracovní oděv, rukavice a bezpečnostní obuv jsou základní součástí pracoviště. Běžné brýle, textilní rouška nebo domácí respirátor nejsou náhradou profesionální ochrany pro tlakové tryskání.
Stejně podstatné je zabezpečení okolí. Hadice musí být vedené tak, aby nepředstavovaly riziko zakopnutí nebo poškození. Pracovní prostor je nutné oddělit od ostatních osob a chránit okolní technologie, skla, vozidla i hotové povrchy. Abrazivo, které unikne mimo pracovní zónu, může způsobit škodu i tam, kde ji obsluha vůbec nečekala.
Před zahájením práce patří ke standardu kontrola spojek, hadic, uzávěrů, stavu trysky a uzemnění, pokud to konkrétní pracoviště vyžaduje. Tlakové zařízení se nesmí plnit ani otevírat bez dodržení správného postupu. Praktické zaškolení učí obsluhu postupovat klidně a systematicky i při ucpání vedení nebo náhlém poklesu výkonu.
Kdy stačí předání stroje a kdy je nutné důkladné zaučení
Zkušený tryskač, který zná parametry kompresoru, běžně pracuje s různými abrazivy a umí vyhodnotit stav povrchu, zpravidla potřebuje hlavně přesné předání konkrétní sestavy. Musí vědět, jaké příslušenství dostává, jak je zařízení zapojené a jaké jsou jeho provozní limity.
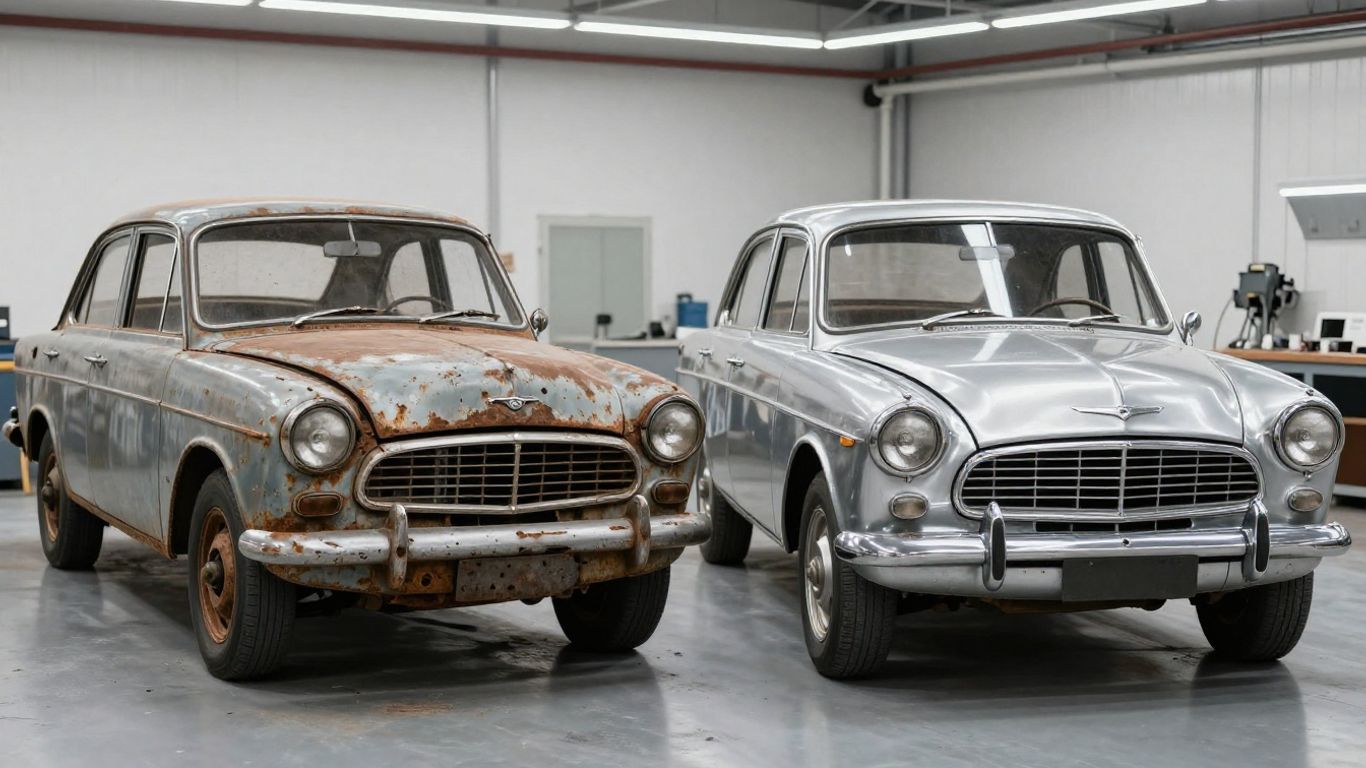
Důkladnější školení je na místě u týmů, které s profesionálním tryskáním začínají, přecházejí na výkonnější techniku nebo realizují neobvyklou zakázku. Typicky jde o renovaci historického prvku, citlivé díly, práci v uzavřeném prostoru nebo přípravu povrchu s přesnými požadavky pro následné lakování. V těchto situacích je levnější věnovat čas přípravě než následně řešit poškozený materiál a posunutý termín.
Specializovaná půjčovna pískovaček by neměla techniku pouze vydat. Má se ptát na materiál, rozsah práce, dostupný zdroj energie, podmínky na místě a očekávaný výsledek. Teprve podle těchto informací lze doporučit správnou pískovačku, kompresor, trysku, hadice, ochranné vybavení a abrazivo.
Dobře provedené školení se projeví až na pracovišti: obsluha ví, proč má zvolenou sestavu, pozná odchylku od běžného chodu a dokáže ji řešit dřív, než z malé komplikace vznikne odstávka. To je přesně rozdíl mezi zapůjčeným strojem a profesionálně připravenou zakázkou.