
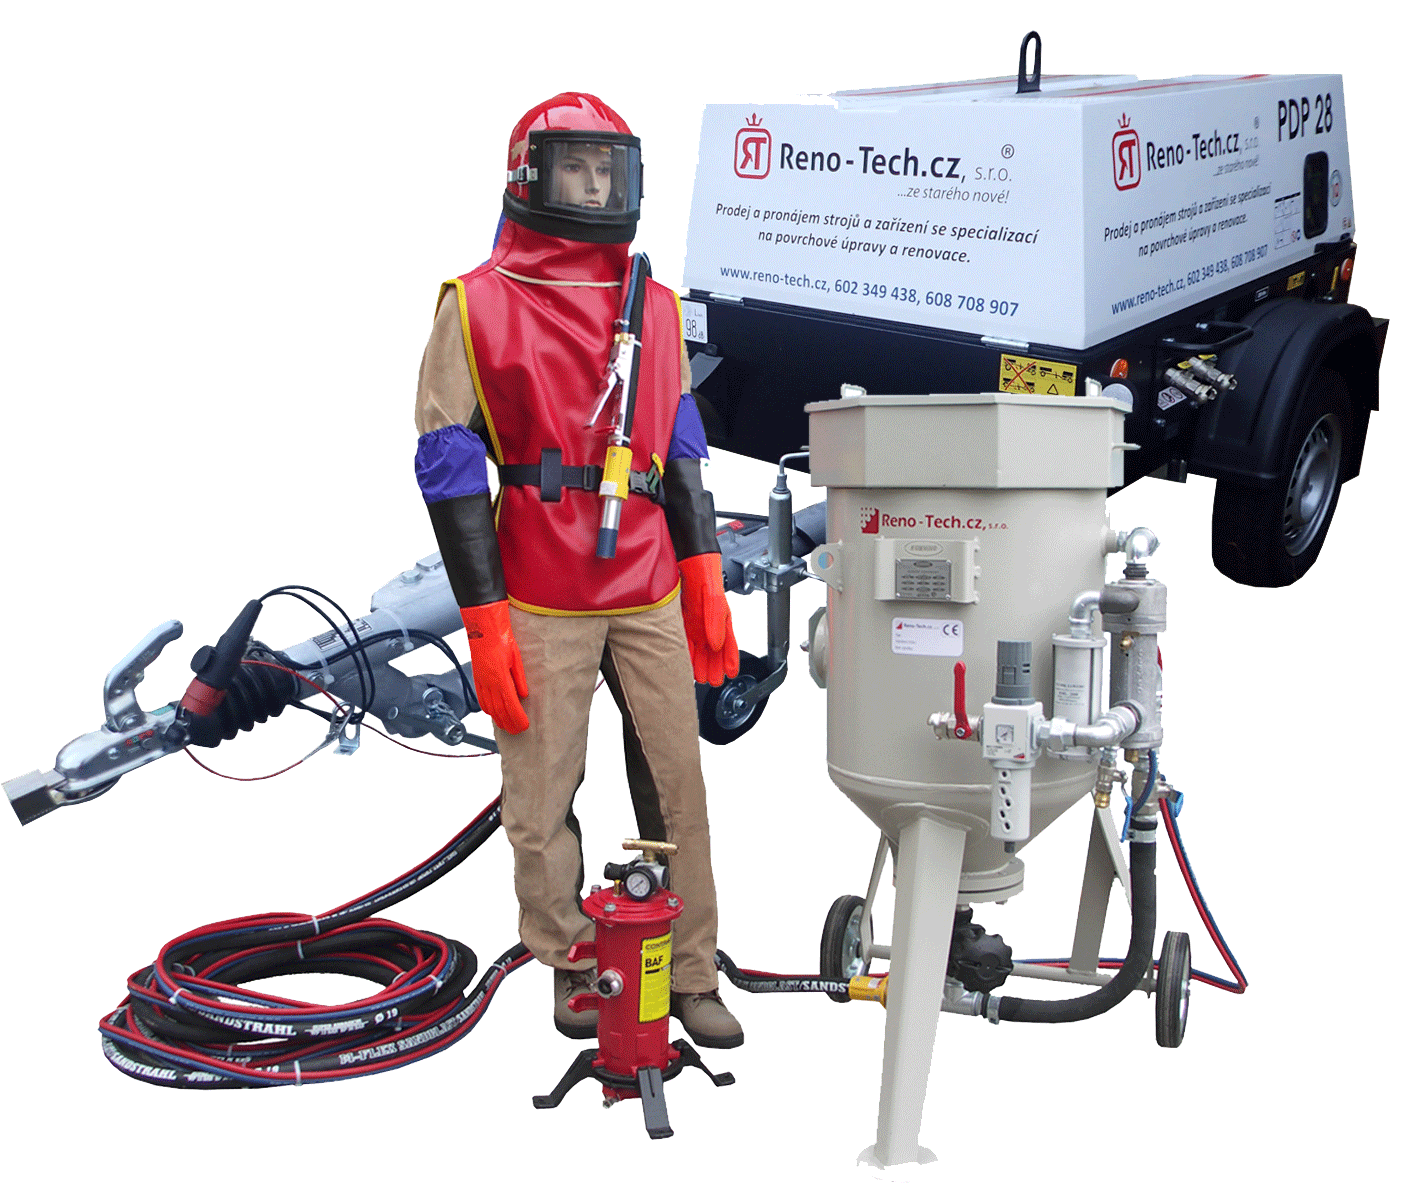


Hliník odpustí méně než běžná konstrukční ocel. Příliš ostré nebo tvrdé médium na něm během chvíle vytvoří hluboký profil, přebrousí hrany nebo zatlačí nečistoty do povrchu. Nejlepší abraziva na hliník proto neurčuje pouze rychlost čištění, ale hlavně požadovaný výsledek: zda odstraňujete starý lak, sjednocujete vzhled odlitku, připravujete díl pro nový nátěr, nebo čistíte citlivý pohledový povrch.
U profesionálního tryskání neexistuje jedno univerzální abrazivo pro všechny hliníkové díly. Správná volba vychází ze slitiny, tvaru součásti, typu znečištění i následné technologie. Jiný postup potřebuje hliníkový disk, jiný profil fasádního systému, odlitek motoru a jiný velká svařovaná hliníková konstrukce.
Proč je tryskání hliníku specifické
Hliník je měkký kov s relativně nízkou odolností vůči mechanickému poškození povrchu. Současně se okamžitě pokrývá tenkou vrstvou oxidu, která jej chrání před další korozí, ale komplikuje přípravu pro některé nátěrové systémy. Cílem proto nebývá materiál co nejvíce „obrousit“, ale odstranit nežádoucí vrstvu kontrolovaně a vytvořit rovnoměrný povrch.
Při nevhodném médiu nebo nadměrném tlaku hrozí zvlnění tenkého plechu, zakulacení hran, příliš velká drsnost a vyšší spotřeba barvy. U pohledových dílů bývá problémem také nestejný odstín po tryskání. Výsledný vzhled ovlivňuje nejen abrazivo, ale také tlak, velikost trysky, vzdálenost od dílu, úhel dopadu a zkušenost obsluhy.
Zásadní je zabránit kontaminaci železem. Ocelové broky, litinová drť a používané abrazivo z dřívější práce na oceli nejsou pro hliník vhodnou volbou. Částice železa mohou na povrchu ulpět a později způsobit lokální korozi, která je pod lakem nebo práškovou barvou velmi nepříjemná. Pro hliníkové zakázky je nutné pracovat s čistým médiem a vyčištěným okruhem zařízení.
Nejlepší abraziva na hliník podle výsledku
Skleněná balotina pro saténový a čistý povrch
Skleněná balotina patří k nejčastějším volbám pro čištění a vzhledové sjednocení hliníku. Kulaté částice materiál spíše zpevňují a čistí, než aby jej agresivně ubíraly. Výsledkem je rovnoměrný saténový až jemně matný povrch bez výrazných ostrých rýh.
Hodí se pro odlitky, kryty, strojní díly, ráfky, komponenty motocyklů i pohledové hliníkové prvky. Není však ideální tam, kde je nutné rychle odstranit silný vícevrstvý nátěr nebo vytvořit výraznější kotevní profil pro specifický nátěrový systém. V takové situaci může být proces zbytečně pomalý.
Důležitá je frakce. Jemnější balotina vytvoří uhlazenější vzhled, ale má nižší výkon při odstraňování nečistot. Hrubší frakce pracuje rychleji, zároveň však zanechá výraznější strukturu. U pohledových dílů se vyplatí nejdříve provést zkoušku na méně viditelném místě.
Plastové abrazivo pro lakované a citlivé díly
Plastové abrazivo je účinné při odstraňování barev, laků, tmelů a některých povlaků z hliníku. Je měkčí než minerální abraziva, proto při správném nastavení méně poškozuje podkladový kov. Používá se zejména tam, kde má po odstranění nátěru zůstat zachovaná geometrie součásti a kde nechcete vytvářet výrazný profil.
Je vhodné například pro renovace hliníkových karosářských dílů, krytů, leteckých či dopravních komponentů a přesných výrobků. Jeho limitem je vyšší cena a menší účinnost na silně zoxidovaný nebo velmi tvrdý povlak. Když je prioritou ochrana podkladu, pomalejší postup často dává větší ekonomický smysl než následné opravy přetryskaného dílu.
Jedlá soda pro šetrné odstraňování povlaků
Sodné tryskání je velmi šetrná metoda pro odstranění některých nátěrů, mastnoty, kouřových usazenin nebo biologického znečištění. Médium má nízkou tvrdost a obvykle neprofiluje povrch hliníku. To je výhoda u citlivých dílů, kde je nepřípustné měnit rozměr nebo vzhled materiálu.
Na druhou stranu soda není řešení pro každou zakázku. Neodstraní efektivně silnou oxidaci ani těžké korozní produkty a nezanechá kotevní profil pro běžný nátěr. Po tryskání je také nutné povrch pečlivě zbavit zbytků média. Pokud má následovat lakování, musí být technologický postup čištění přesně dodržen.
Jemný granát pro přípravu před nátěrem
Granát je ostré minerální abrazivo s dobrým řezným účinkem. Na hliník se používá opatrně, typicky v jemnější frakci a při rozumně sníženém tlaku. Dává smysl při odstraňování odolnějších povlaků, silné oxidace nebo při přípravě robustnějších hliníkových konstrukcí před kvalitním nátěrem.
Jeho předností je výkon a schopnost vytvořit kotevní profil. Nevýhodou je riziko příliš hrubého povrchu, zejména na tenkém plechu, měkkých slitinách a pohledových plochách. Granát tedy není první volba pro dekorativní saténový vzhled. Pro konstrukční díl s následným nátěrem ale může být správně nastavený proces velmi efektivní.
Oxid hlinitý jen pro přesně zvolenou aplikaci
Název svádí k představě, že oxid hlinitý musí být pro hliník automaticky nejlepší. Ve skutečnosti jde o velmi tvrdé a ostré abrazivo s agresivním záběrem. Je vhodné tam, kde potřebujete vysoký výkon, odstranit tvrdý povlak nebo vytvořit definovaný profil na pevnějším dílu.
Na běžné čištění měkkého hliníku, ráfků nebo pohledových krytů je však často příliš razantní. Snadno vytvoří ostrou drsnost, kterou pak nelze odstranit bez dalšího broušení. Pokud jej technologie skutečně vyžaduje, rozhoduje jemná frakce, nižší tlak a zkušební vzorek. Nejde o abrazivo pro postup metodou „čím silnější, tím lepší“.
Jak zvolit správné médium před zahájením práce
Nejdříve určete, co přesně odstraňujete. Starý lak, mastnota, oxidace, zbytky těsnění a korozní produkty se nechovají stejně. Potom si stanovte cílový povrch. Má zůstat saténový a pohledový, nebo má mít definovanou drsnost pro nátěr? Teprve následně má smysl řešit výkon kompresoru a konkrétní nastavení pískovačky.
Při volbě pomáhají čtyři praktické otázky:
- Je díl tenkostěnný nebo citlivý na deformaci?
- Má být povrch pohledový, nebo bude zakrytý nátěrem?
- Odstraňujete pouze povlak, nebo také silnou oxidaci?
- Je následná úprava lakování, práškové lakování, eloxování nebo leštění?
Například povrch určený pro eloxování má vyšší nároky na čistotu i jednotnost vzhledu než díl, který dostane krycí průmyslový nátěr. U práškového lakování je zase nutné respektovat požadavek lakovny na profil a čistotu. Bez této informace může být i technicky dobře provedené tryskání pro další krok nevhodné.
Nastavení techniky rozhoduje stejně jako abrazivo
Ani kvalitní médium nezachrání špatně zvolený kompresor nebo nevhodnou trysku. Při tryskání hliníku se obvykle začíná konzervativněji: s nižším tlakem, vhodnou tryskou a větší pracovní vzdáleností. Tlak se zvyšuje až tehdy, když zkušební plocha ukáže, že je výkon nedostatečný.
Tryska nesmí stát dlouho na jednom místě. Pohyb má být plynulý a překrývání jednotlivých tahů rovnoměrné. Kolmý dopad zvyšuje intenzitu zásahu, šikmější úhel bývá šetrnější a může pomoci při odstraňování nátěru z členitých dílů. Konkrétní nastavení se ale vždy odvíjí od média a typu součásti.
Profesionální mobilní sestava musí mít dostatečný objem vzduchu. Slabý kompresor způsobí kolísání tlaku, zpomalí práci a vede obsluhu k nebezpečnému přibližování trysky k povrchu. Pro výsledek je stejně důležité suché, čisté stlačené médium bez oleje a vody. Vlhkost zhoršuje průchod abraziva a může zbytečně komplikovat následnou povrchovou úpravu.
Časté chyby při tryskání hliníku
Nejčastější chybou je volba příliš hrubého a ostrého média jen proto, aby byla práce rychle hotová. U hliníku pak rychlost v první fázi často znamená delší opravy, vyšší spotřebu nátěrové hmoty nebo znehodnocení pohledového dílu. Druhým problémem je použití kontaminovaného abraziva či zařízení po ocelových zakázkách.
Chybou bývá i tryskání bez znalosti následujícího procesu. Pokud bude díl lakován, musí být po tryskání včas vyčištěn, odmaštěn a chráněn před novým znečištěním. Pokud má zůstat bez povlaku, je potřeba počítat s přirozenou oxidací a s tím, že konečný odstín se může po čase změnit.
U větších nebo hodnotných dílů nezačínejte rovnou na celé ploše. Zkušební vzorek ukáže skutečný profil, odstín i rychlost práce. Právě tento krok často rozhodne, zda bude výsledkem profesionální povrch, nebo nákladná oprava. Když si nejste jistí kombinací abraziva, pískovačky a kompresoru, vyplatí se volbu ověřit před pronájmem i před samotnou realizací.


