


Starý lak na karoserii, mastnota na hliníkovém odlitku a silná koroze na ocelovém nosníku nevznikly stejným problémem – a stejnou technologií se také nemají řešit. Sodování versus pískování není souboj, ve kterém existuje univerzální vítěz. Jde o volbu mezi velmi jemným čisticím procesem a abrazivním tryskáním s reálným úběrem materiálu. Správné rozhodnutí určuje stav podkladu, požadovaný výsledek, následná technologie i dostupný výkon kompresoru.
U profesionální renovace bývá chyba ve volbě média dražší než samotný pronájem techniky. Příliš agresivní abrazivo může poškodit tenký plech, profil nebo přesný díl. Naopak soda na zkorodovaném ocelovém povrchu často pouze zbytečně prodlouží práci. Proto při výběru vždy řešíme celý systém: tryskací zařízení, kompresor, hadice, trysku, médium, ochranu obsluhy a přípravu povrchu po tryskání.
Co dokáže sodování
Sodování používá jako tryskací médium hydrogenuhličitan sodný. Částice sody jsou měkké, při dopadu se rozpadají a mají nízký abrazivní účinek. Nejde tedy primárně o technologii pro opracování oceli nebo odstraňování hluboké rzi. Její silná stránka je čištění bez výrazné změny rozměru, struktury a tvaru podkladu.
V praxi se sodování hodí například pro odstraňování nátěrů, mastnoty, karbonových usazenin, biologického znečištění nebo lehkých povrchových vrstev. Často se využívá při renovaci citlivějších dílů, čištění motorových komponentů, forem, některých hliníkových odlitků, dřeva nebo zdiva. Výsledek může být velmi čistý, ale obvykle nevytváří kotevní profil potřebný pro kvalitní přilnutí průmyslového nátěru.
To je podstatný rozdíl. Pokud má po očištění následovat lakování ocelové konstrukce, nestačí odstranit starou barvu. Povrch musí být zároveň zbaven koroze a připraven ve správné drsnosti. Sodování tuto úlohu zpravidla nevyřeší. Vhodné je tam, kde je prioritou zachovat původní povrch, nikoliv jej mechanicky zdrsnit.
Soda je rozpustná ve vodě a její zbytky mohou být alkalické. Před lakováním nebo jinou citlivou následnou operací je proto nutné povrch důkladně omýt, neutralizovat podle konkrétního postupu a dokonale vysušit. U holé oceli je potřeba navíc počítat s rizikem rychlé povrchové oxidace po mokrém čištění.
Kdy je pískování účinnější
Pod označením pískování se v běžné řeči často skrývá abrazivní tryskání různými médii. V profesionální praxi se nevolí náhodný „písek“, ale konkrétní abrazivo podle materiálu, požadovaného stupně očištění a cílového profilu. Použít lze například strusku, korund, granát, skleněnou drť, ocelové abrazivo nebo plastová média. Křemičitý písek není pro volné tryskání vhodnou volbou kvůli zdravotním rizikům spojeným s respirabilním krystalickým oxidem křemičitým.
Abrazivní tryskání pracuje s energií částic. Ta odstraňuje rez, okuje, silné nátěry a další pevně ulpělé vrstvy. Současně vytváří povrchový profil, který je zásadní pro přilnavost většiny ochranných nátěrových systémů. Proto je pískování správnou cestou pro ocelové konstrukce, rámy strojů, podvozky, zámečnické výrobky, nádrže, brány, disky nebo díly před profesionálním lakováním.
Vyšší účinnost ale znamená vyšší nároky na zkušenost obsluhy. Příliš hrubé nebo tvrdé abrazivo může u tenkého plechu vytvořit nežádoucí profil, zbytečně ubrat materiál nebo při nesprávném postupu přispět k deformaci. Rizikem není pouze médium. Výsledek ovlivňuje také pracovní tlak, vzdálenost trysky, úhel dopadu, velikost trysky a délka setrvání v jednom místě.
Pískování je tedy účinnější při sanaci zkorodovaného kovu, ale není automaticky správné pro každý renovovaný díl. U historického kování může být cílem čistý a připravený kov. U jemného hliníkového odlitku může stejný postup nenávratně změnit vzhled povrchu. Právě zde má rozhodování podle materiálu větší význam než samotný název technologie.
Sodování versus pískování podle materiálu a cíle
Pro ocel napadenou korozí, okujemi nebo vícevrstvým nátěrem je obvykle vhodnější abrazivní tryskání. Volbou média a frakce lze řídit rychlost práce i výslednou drsnost. Pokud bude díl následně opatřen základním nátěrem, je potřeba stanovit cílový stupeň přípravy povrchu a navázat na něj konkrétní nátěrový systém. Mezi otryskáním a aplikací základu by neměla vznikat zbytečná prodleva.
Hliník, mosaz, měkké slitiny a přesné součásti vyžadují opatrnější přístup. Sodování může být vhodné pro odstranění nečistot a nátěrů bez výrazného zásahu do podkladu. Někdy však bude lepší jemná skleněná drť, plastové médium nebo jiné šetrně nastavené abrazivní tryskání. Rozhoduje, zda má zůstat původní vzhled, nebo zda bude díl dále lakován či jinak povrchově upravován.
U dřeva je soda zajímavá při odstraňování starých nátěrů, zejména pokud nechcete hluboce otevírat strukturu vláken. Ani zde ale není bez rizika. Zbytky sody mohou komplikovat následné moření nebo lakování a je nutné vyzkoušet postup na malém místě. Na silně zvětralé dřevo může být špatně vedený proud vzduchu a média příliš agresivní bez ohledu na použitou technologii.
Zdivo, kámen a fasádní prvky vyžadují především zkušební plochu. Cílem často není maximální rychlost, ale zachování charakteru materiálu. Sodování může odstranit organické nánosy nebo některé povrchové vrstvy, zatímco jemně zvolené abrazivo pomůže tam, kde je potřeba větší čisticí účinek. U historických objektů je vždy nutné ověřit snášenlivost podkladu a postupovat po etapách.
Kompresor rozhoduje stejně jako médium
Výkon tryskání neurčuje jen objem tlakové nádoby. Zásadní je skutečně dodávané množství vzduchu kompresorem při potřebném pracovním tlaku. Větší tryska zrychlí práci, zároveň ale dramaticky zvýší spotřebu vzduchu. Pokud kompresor nestačí, tlak při práci padá, tryskání ztrácí výkon a obsluha zbytečně spotřebovává čas i abrazivo.
Pro krátký lokální zásah může stačit menší sestava. Při renovaci konstrukce, podvozku nebo větší série dílů je nutné navrhnout zařízení podle plochy, média a požadované produktivity. Důležitá je také kvalita vzduchu. Voda a olej ve vzduchové soustavě mohou znehodnotit abrazivo, způsobit problémy při dávkování a zkomplikovat následné lakování.
Stejnou pozornost si zaslouží hadice a tryska. Nevhodný průměr hadice omezuje průtok, opotřebená tryska zvětšuje otvor a mění spotřebu vzduchu. Na první pohled jde o drobnosti, ve skutečnosti mohou rozhodnout, zda bude zakázka hotová za směnu, nebo se bude zbytečně prodlužovat.
Nejdřív definujte výsledek, potom techniku
Před objednáním techniky si stanovte, co má být na konci práce vidět a co bude následovat. Je rozdíl mezi očištěním motorového dílu pro servis, odstraněním nátěru z dřevěného prvku a přípravou zrezlého rámu pro dvousložkový epoxidový základ. U každého z těchto případů je jiný vhodný postup, médium, tlak i úroveň ochrany pracoviště.
Nechte si prostor pro praktickou zkoušku. U neznámého podkladu je správné provést test na méně viditelném místě a vyhodnotit rychlost čištění, změnu povrchu i chování materiálu po následné úpravě. Tento krok je levnější než oprava poškozeného dílu nebo kompletní opakování nátěru.
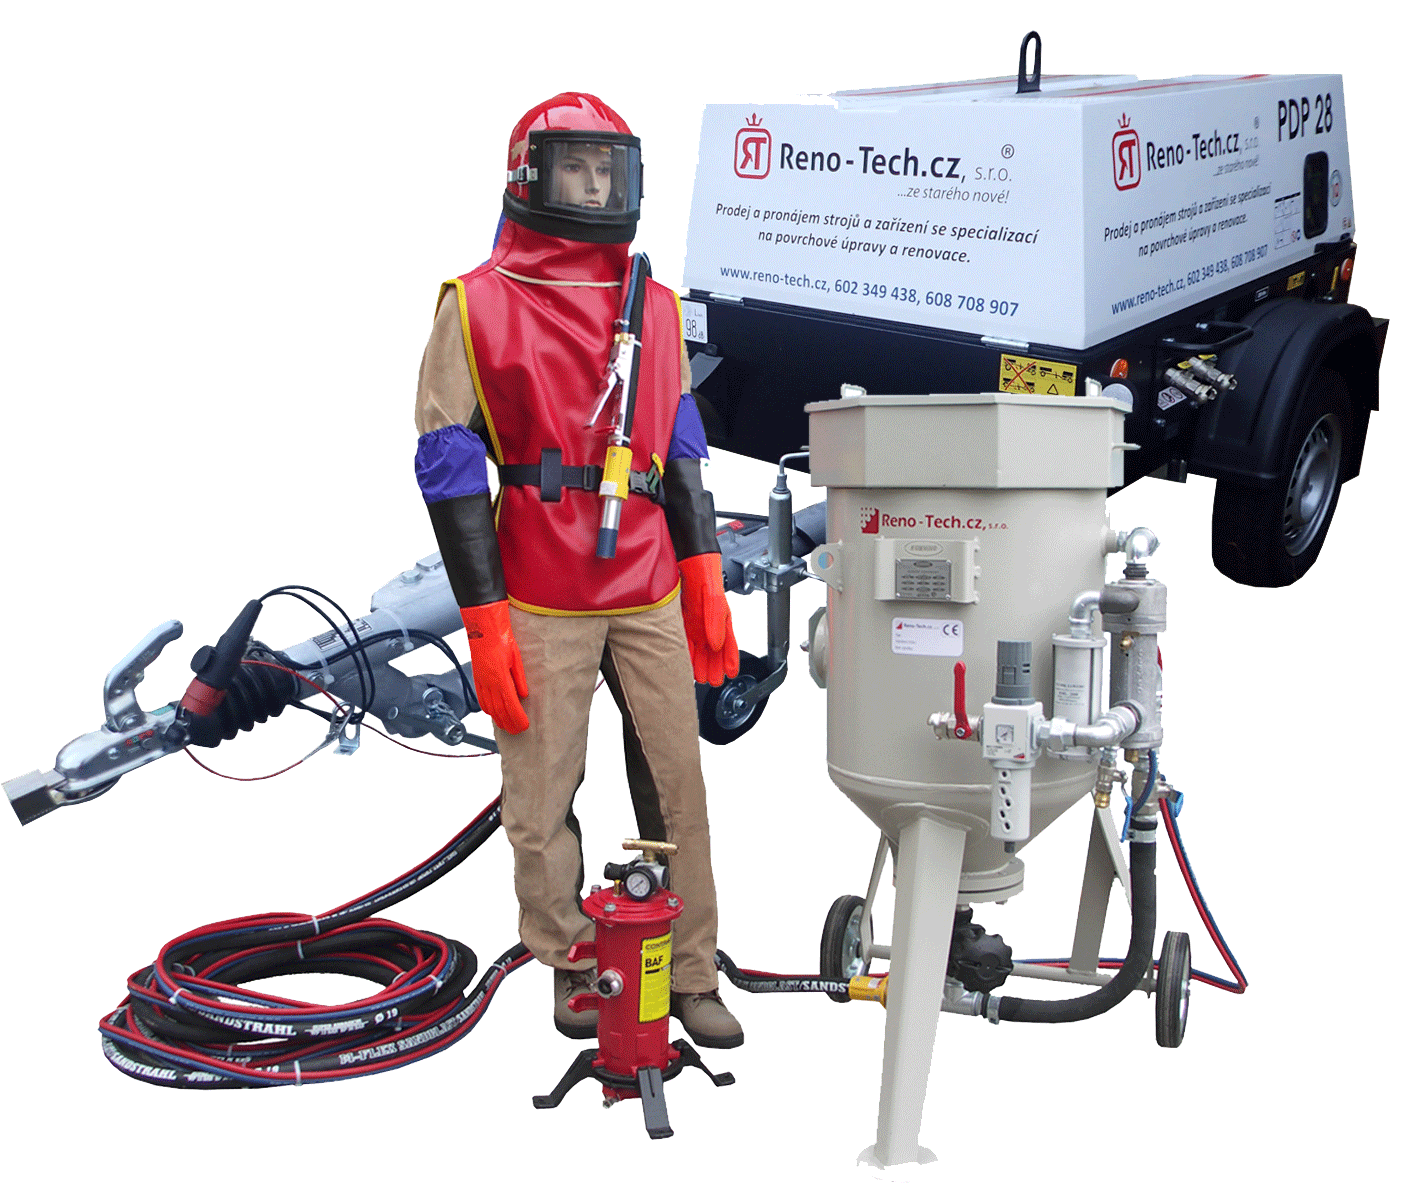
Při suchém tryskání počítejte s prachem, odraženými částicemi a odpadem. Ochranná přilba s přívodem čistého vzduchu, vhodný pracovní oděv, rukavice a zabezpečený prostor nejsou volitelné příslušenství. U sodování navíc naplánujte zachycení média a následné omytí povrchu. U abrazivního tryskání řešte výběr média i s ohledem na možnost jeho úklidu, recyklace a likvidace.
Pro profesionální zakázku má mít každá technologie jasný důvod. Soda chrání tam, kde je podklad citlivý a potřebujete hlavně čistit. Abrazivní tryskání pracuje tam, kde je nutné odstranit korozi, vytvořit profil a připravit povrch pro další vrstvu. Pokud si nejste jistí kombinací stroje, kompresoru, trysky a média, odborná konzultace před zahájením práce je nejrychlejší cesta k výsledku, který obstojí i po aplikaci nátěru.


