
Při renovaci hliníkového víka motoru, veteránského dílu, dřevěného obložení nebo technologického zařízení může příliš agresivní abrazivo napáchat více škody než užitku. Otázka, kdy použít sodovací abrazivo, proto není otázkou pohodlí, ale správně zvolené technologie. Sodování dokáže odstranit barvy, mastnotu, karbon a provozní nečistoty velmi šetrně. Nehodí se však pro každou vrstvu ani pro každý požadovaný výsledek.
Sodovací abrazivo je tvořeno hydrogenuhličitanem sodným. Při dopadu se jeho zrna rozpadají, předávají energii do nečistoty a jen omezeně působí na pevný podklad. Právě tento princip odlišuje sodování od tryskání ocelovou drtí, korundem, granátem nebo struskou. Nejde o univerzální náhradu všech abraziv, ale o přesný nástroj pro specifické zakázky.
Kdy použít sodovací abrazivo
Soda má smysl tam, kde je prioritou zachování původního povrchu, rozměru a struktury dílu. Typicky při odstraňování starých nátěrů z tenkého plechu, hliníku, nerezu, mosazi, sklolaminátu, plastových součástí nebo dřeva. Vhodná je také pro čištění motorů, převodovek, forem, technologických celků a dílů, které nelze jednoduše rozebrat.
Velkou výhodou je práce v místech, kde se nečistota drží v pórech, spojích a hůře přístupných zákoutích. Sodovací proud si poradí s mastnotou, olejovými úsadami, sazemi, karbonem, zbytky těsnění i většinou běžných nátěrových systémů. U motorových prostorů a strojních celků je důležité, že soda za vhodně nastavených podmínek nepoškozuje většinu běžných kovových povrchů tak jako tvrdé minerální abrazivo.
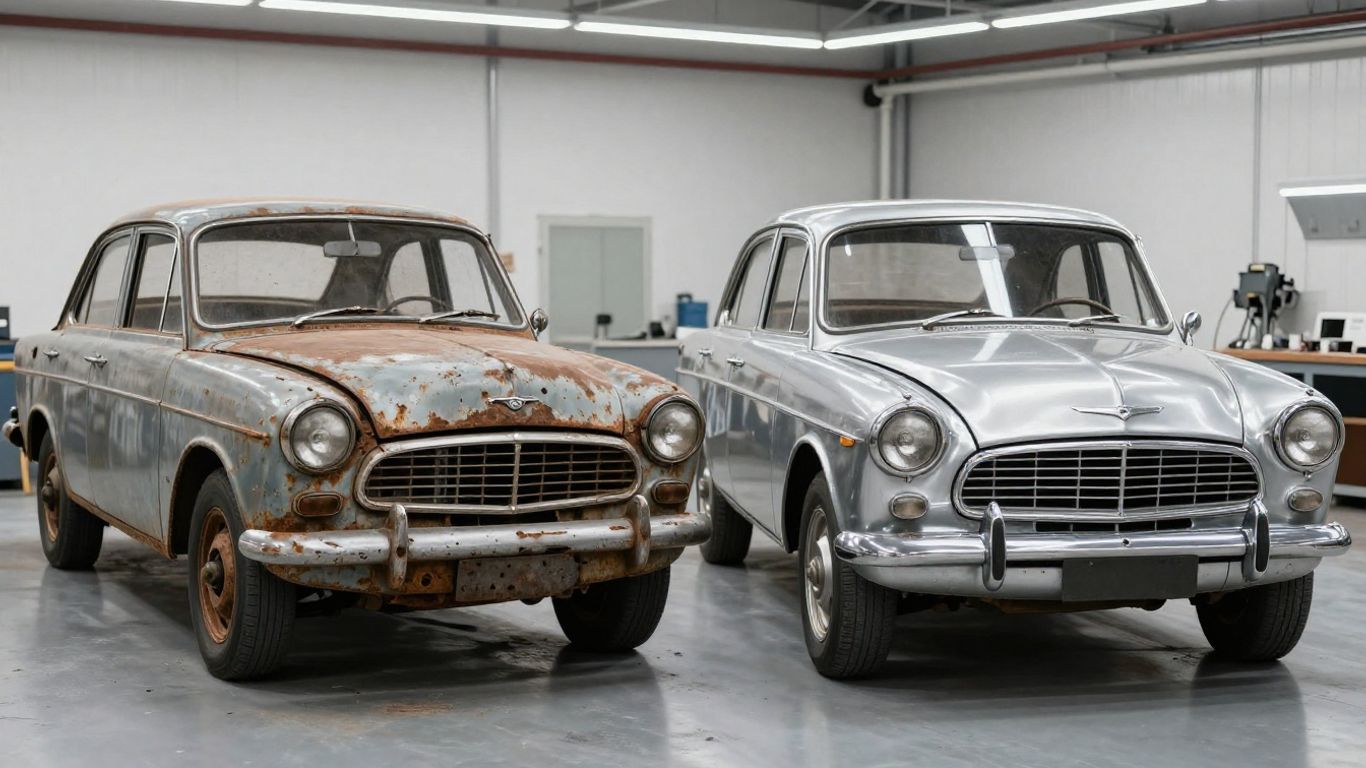
Sodování se často volí při renovaci historických vozidel. Karoserie, hliníkové odlitky, chromované prvky nebo citlivější mechanické díly mohou být hodnotné právě svým původním materiálem. Pokud by se na ně použilo příliš tvrdé abrazivo nebo nadměrný tlak, hrozí zvlnění plechu, zdrsnění hliníku, zakulacení hran či zbytečný úběr materiálu. Soda tento risk výrazně omezuje, nikoli však úplně ruší. I šetrná technologie vyžaduje správnou trysku, tlak, vzdálenost a zkušenou obsluhu.
Když potřebujete odstranit nátěr, ale neubírat materiál
Sodovací abrazivo dobře funguje při odstraňování barvy z podkladů, které nesmějí získat výrazný tryskací profil. To je podstatné například u plechových krytů, hliníkových skříní, kompozitních dílů nebo dekorativních prvků. Zatímco korund vytváří výraznější kotevní profil pro nový nátěr, soda se soustředí hlavně na rozrušení a odstranění nežádoucí vrstvy.
Právě zde je nutné správně definovat další krok. Jestliže má být díl po otryskání lakován průmyslovým systémem, samotné sodování nemusí vytvořit dostatečný profil pro přilnavost nátěru. Povrch může vyžadovat následné jemné zdrsnění vhodným abrazivem, mechanickou úpravu nebo technologický postup předepsaný výrobcem barvy. Šetrně očištěný povrch a povrch připravený k lakování nejsou automaticky totéž.
Při čištění mastnoty, karbonu a požárových škod
Soda má praktické využití i tam, kde nejde primárně o starý lak. Dobře odstraňuje mastné provozní usazeniny, karbonové nánosy, saze a zplodiny po požáru. Používá se při sanaci zdiva, dřeva, strojů i vybavení provozů, pokud je cílem vyčistit povrch bez hrubého obroušení.
U motorů a převodovek je výhodou schopnost dostat se k členitým částem. Přesto je potřeba chránit sání, ložiska, elektrické konektory, otevřené mazací kanály a všechny prostory, kde by zbytky média mohly způsobit problém. Díly určené k přesné montáži je vhodné podle rozsahu znečištění demontovat, utěsnit nebo po práci důkladně vyčistit. Sodování nenahrazuje správnou přípravu zakázky.
Kdy sodovací abrazivo nevolit
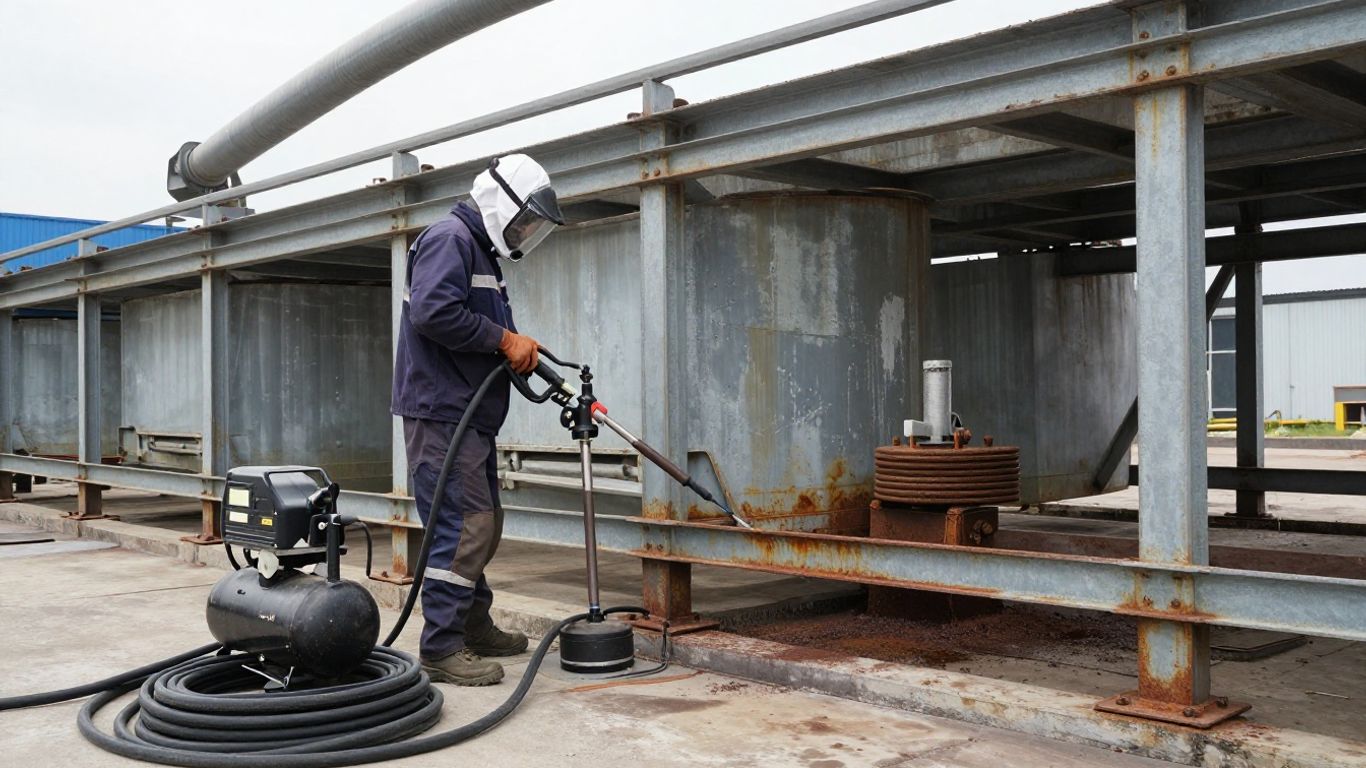
Soda není vhodná pro rychlé odstranění silné koroze, okují, těžkých vícevrstvých průmyslových nátěrů ani pro přípravu oceli před aplikací nátěru, který vyžaduje jasně definovaný kotevní profil. Její účinek je měkký a šetrný, takže na silně zrezivělém ocelovém dílu může být práce pomalá, neekonomická a výsledek nedostatečný.
Pokud je cílem dostat ocel na čistý kov a současně vytvořit drsnost pro základní barvu, obvykle lépe poslouží korund, granát, ocelová drť nebo jiné abrazivo volené podle požadované čistoty povrchu, typu dílu a technologie následného nátěru. U masivních konstrukcí, rámů, ocelových nosníků, strojních základů a silně zkorodovaných dílů rozhoduje produktivita. Tam soda většinou nedává ekonomický smysl.
Pozor také na povrchy s citlivou úpravou, u nichž nelze bez zkoušky předem potvrdit reakci. Patří sem některé plasty, lakované dekory, speciální povlaky, starší tmely nebo porézní materiály. Šetrné abrazivo neznamená nulové riziko. Než se začne na celé zakázce, je profesionální provést zkušební plochu a vyhodnotit nejen vzhled, ale také čistitelnost a další navazující operace.
Výsledek závisí na stroji, vzduchu i nastavení
Sodovací abrazivo má jiné vlastnosti než běžná minerální média. Je jemné, křehké, při dopadu se rozpadá a zpravidla se nerecykluje jako ocelová drť v uzavřeném okruhu. Při plánování zakázky je proto nutné počítat se spotřebou média, zachycením odpadu a dostatečně dimenzovaným zdrojem stlačeného vzduchu.
Rozhodující je výkon kompresoru, stabilní pracovní tlak, průtok vzduchu, délka a průměr hadic, typ trysky i nastavení dávkování. Slabý kompresor nebo nevhodná tryska mohou z dobrého média udělat neefektivní řešení. Naopak nepřiměřený tlak zvyšuje prašnost, spotřebu a u citlivých dílů může zhoršit kontrolu nad prací.
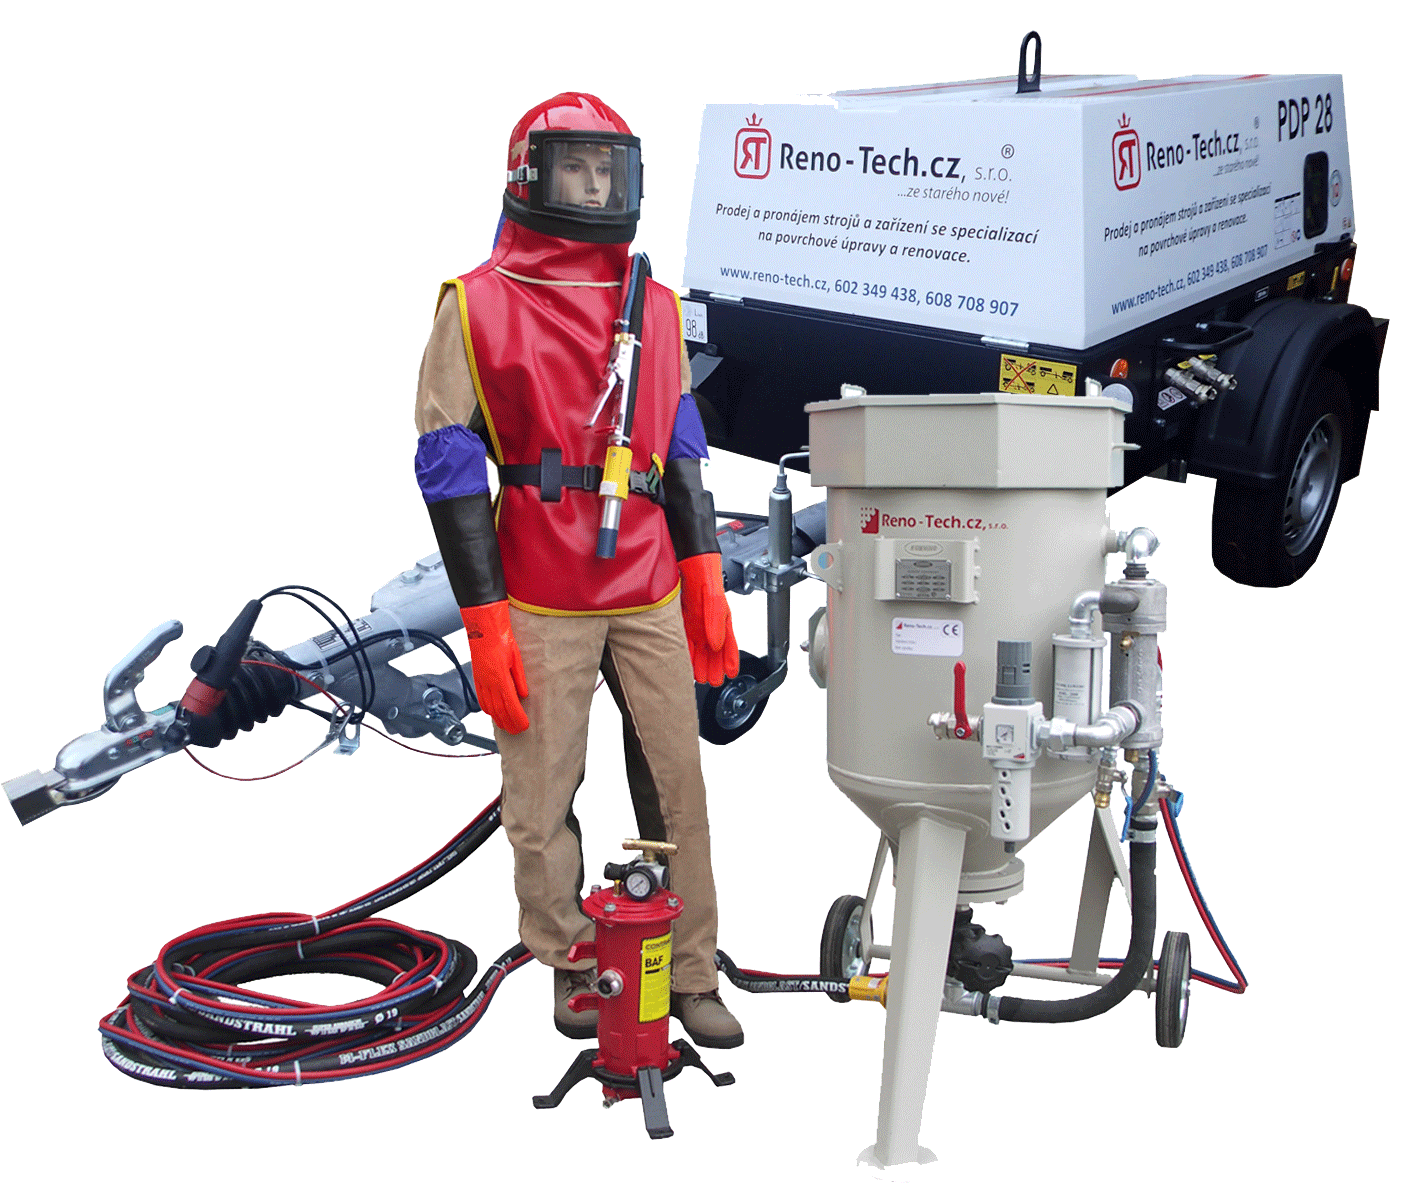
Vzduch musí být čistý a suchý. Vlhkost v systému podporuje shlukování sodovacího abraziva a kolísání dávkování, olej ze vzduchové soustavy může kontaminovat právě připravovaný povrch. U profesionální realizace proto patří k sestavě nejen tryskací zařízení a kompresor, ale také vhodné hadice, odlučování kondenzátu, odpovídající tryska a osobní ochranné prostředky.
Po sodování vždy řešte dočištění povrchu
Hydrogenuhličitan sodný je rozpustný ve vodě, ale po tryskání mohou na povrchu zůstat jemné zbytky prachu a alkalické usazeniny. Před lakováním, lepením, těsněním nebo přesnou montáží je nutné díl důkladně omýt a technologicky zkontrolovat. Konkrétní postup se řídí materiálem podkladu a systémem, který bude následovat.
U karoserie nebo kovového dílu určeného k lakování nestačí spoléhat na to, že povrch vypadá čistě. Zbytky sody mohou negativně ovlivnit přilnavost dalších vrstev. V praxi se proto provádí důkladný oplach, odmaštění podle daného postupu, vysušení a případně následná příprava povrchu. U dutin, záhybů a spojů je potřeba kontrolovat, zda v nich nezůstalo médium, které by se později uvolnilo.
Správná volba začíná vzorkem dílu
Při rozhodování nerozhoduje pouze materiál. Stejně důležité je, co se z povrchu odstraňuje, jak velká je plocha, zda bude následovat lakování, jak citlivý je podklad a jak rychle musí být zakázka hotová. Sodovací abrazivo je správnou volbou tehdy, když potřebujete vysokou šetrnost a čistotu bez agresivního úběru materiálu. Jestliže potřebujete odstranit rez a vytvořit kotevní profil, zvolte jiné médium.
U složitějších dílů se vyplatí konzultovat konkrétní vzorek, požadovaný výsledek a navazující technologii ještě před zapůjčením techniky. Správně sestavená pískovačka, kompresor, tryska a abrazivo rozhodnou o tom, zda bude práce rychlá, čistá a bez zbytečného poškození renovovaného dílu.