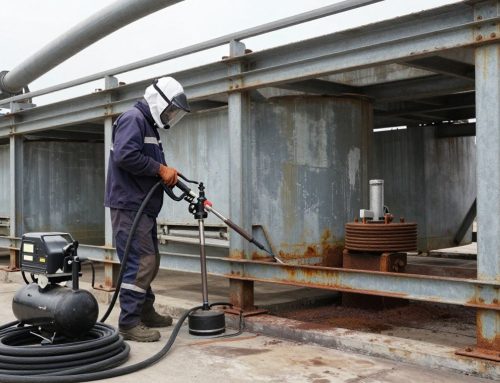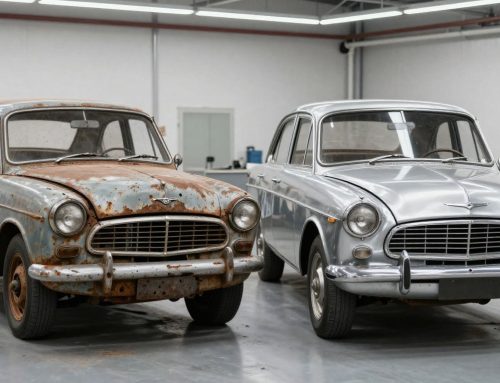

Při tryskání nerozhoduje jen tlak a výkon kompresoru. Volba zrnitosti abraziva přímo určuje, jak rychle odstraníte korozi nebo starý nátěr, jak hrubý profil na podkladu vznikne a zda bude následná povrchová úprava skutečně držet. Příliš jemné abrazivo může zbytečně prodloužit práci. Příliš hrubé naopak dokáže poškodit citlivý podklad, vytvořit nadměrný profil a zvýšit spotřebu materiálu.
Správná frakce proto nevychází z jednoduchého pravidla „čím hrubší, tím lepší“. Je nutné posoudit stav povrchu, druh podkladu, požadovaný stupeň očištění, systém následného nátěru i výkon tryskací sestavy. U profesionální zakázky musí být abrazivo, tryska, tlaková nádoba a kompresor zvoleny jako jeden funkční celek.
Co zrnitost abraziva skutečně ovlivňuje
Zrnitost vyjadřuje velikost jednotlivých částic abraziva. V praxi se běžně setkáte s označením frakce v milimetrech, například 0,2-0,8 mm nebo 0,5-1,4 mm. U některých materiálů se používá také označení mesh. Samotné číslo ale vždy čtěte v souvislosti s konkrétním výrobkem a jeho tříděním. Označení mesh není univerzální náhradou za milimetrovou frakci bez znalosti použité normy a síta.
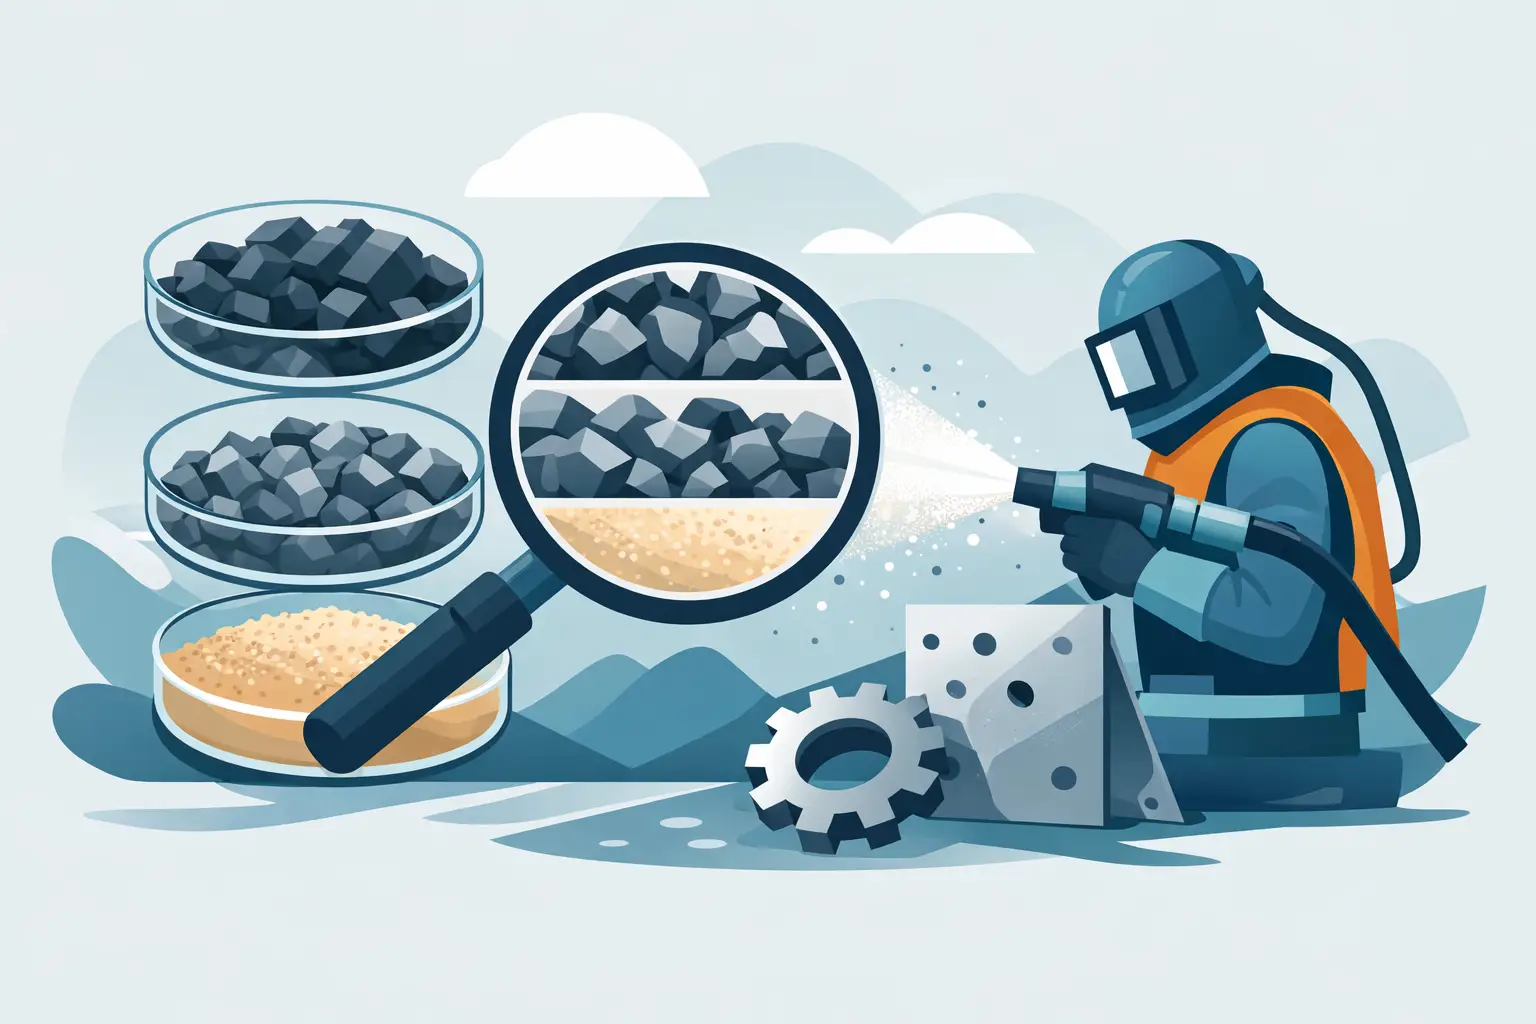
Hrubší částice přenášejí při stejném nastavení více energie do povrchu. Obvykle rychleji odstraňují silnou korozi, okuje a odolné vícevrstvé nátěry. Současně vytvářejí hlubší kotevní profil. Ten je žádoucí například před aplikací silnějších průmyslových nátěrů, ale může být nevhodný na tenký plech, hliník, dřevo nebo díly, kde má zůstat jemný vzhled.
Jemnější frakce pracuje šetrněji a umožní lépe kontrolovat výsledek. Hodí se pro dočištění, matování, lehké odstranění povlaku nebo přípravu citlivějších dílů. Nevýhodou je nižší úběr při silném znečištění. Když se jemným abrazivem snažíte odstranit několik vrstev staré barvy z masivní ocelové konstrukce, nešetříte materiál ani čas. Jen prodlužujete dobu, po kterou běží kompresor a obsluha.
Volba zrnitosti abraziva podle podkladu a práce
Nejprve určete, co má tryskání odstranit a co má po práci zůstat. Jinak se připravuje ocelový nosník před dvousložkovým nátěrem a jinak renovovaný litinový odlitek, hliníkový díl nebo dřevěný prvek.
Ocel, silná rez a odolné nátěry
U konstrukční oceli se silnou korozí, okujemi nebo odolnými povlaky dává smysl střední až hrubší frakce. Dokáže efektivně rozbít korozní vrstvy a vytvořit profil, do kterého se nátěrový systém mechanicky zakotví. Přesné rozmezí však musí odpovídat požadavku výrobce nátěru na drsnost povrchu.
Tady vzniká častá chyba: obsluha zvolí co nejhrubší zrno jen proto, aby byla práce rychlá. Pokud má následovat tenkovrstvý základ nebo vrchní nátěr, hluboké prohlubně se nemusí dokonale vyplnit. Výsledkem mohou být lokálně slabá místa, vyšší spotřeba barvy a kratší životnost celé úpravy.
Běžná renovace kovových dílů
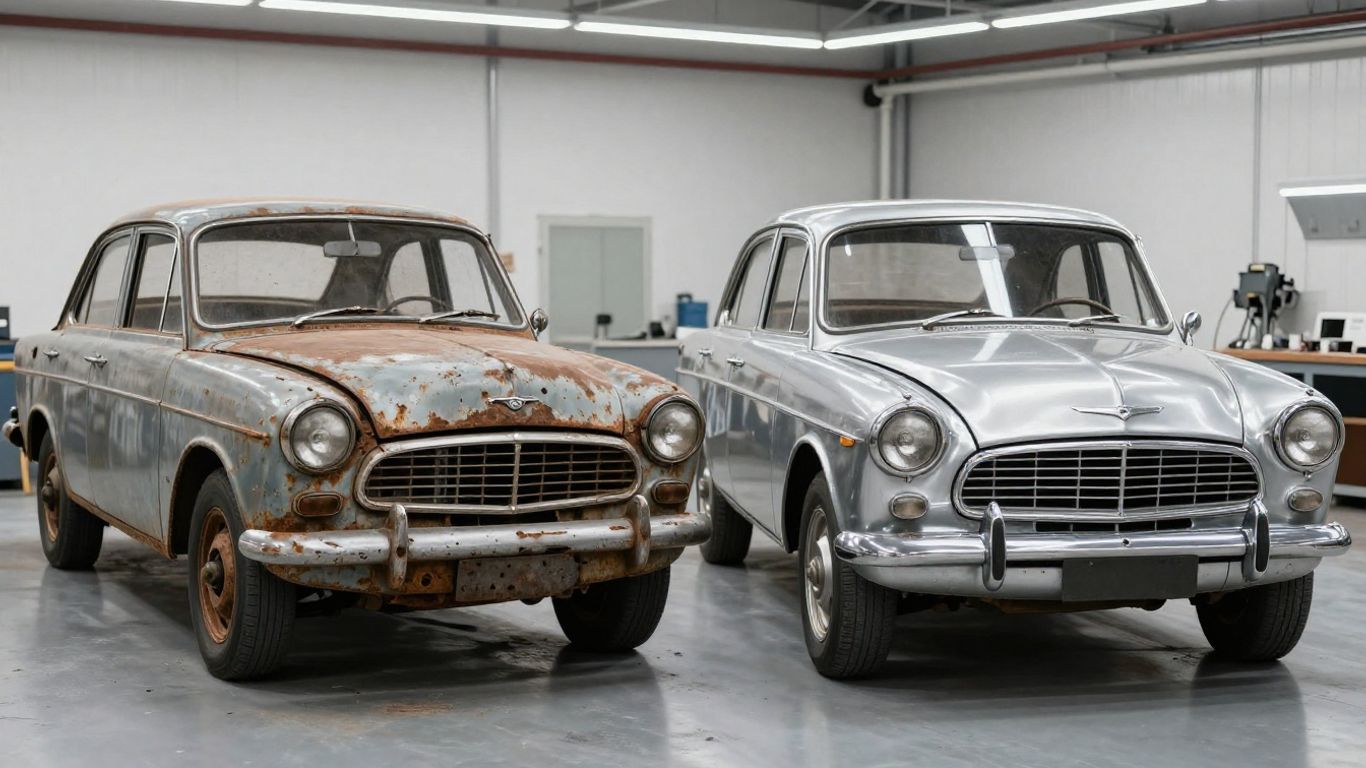
Pro rámy, brány, disky, stroje, zámečnické výrobky a většinu renovovaných ocelových dílů bývá praktickým výchozím bodem střední frakce. Nabízí rozumný poměr mezi rychlostí úběru a kontrolou nad povrchem. Je dostatečně účinná na běžnou rez a starý nátěr, ale obvykle nevytváří zbytečně agresivní strukturu.
Jestliže jsou na dílu jen zbytky barvy a lehká povrchová oxidace, může být střední frakce zbytečně hrubá. Jemnější varianta omezí zásah do zdravého materiálu a zkrátí následné vyrovnávání povrchu před lakováním.
Hliník, tenký plech a citlivé povrchy
Měkké materiály a tenké plechy vyžadují opatrnější postup. Nejde jen o zrnitost, ale také o tlak, vzdálenost trysky, úhel dopadu a dobu působení na jednom místě. Hrubé ostré abrazivo při vysokém tlaku může povrch rychle zdrsnit, deformovat nebo vytvořit obtížně opravitelné stopy.
Pro takové práce se zpravidla volí jemnější frakce a méně agresivní druh abraziva. I potom je správné začít zkušebním nástřikem na skrytém místě nebo na vzorku stejného materiálu. Přesné nastavení nelze bezpečně určit pouze podle fotografie dílu.
Dřevo a dekorativní renovace
U dřeva je příliš hrubé zrno téměř vždy problém. Vybírá měkká vlákna, zvýrazňuje nerovnosti a může z povrchu udělat hrubou strukturu, kterou již nelze jednoduše vrátit do původního stavu. Jemné abrazivo, nižší tlak a citlivé vedení trysky jsou zde důležitější než maximální výkon.
Ani jemná frakce však není automatická záruka dobrého výsledku. Tvrdost dřeva, druh nátěru, vlhkost materiálu a požadovaný vzhled hrají zásadní roli. U historických nebo pohledových prvků je zkušební plocha součástí správného technologického postupu, ne zdržení.
Zrnitost není totéž co druh abraziva
Stejná frakce dvou různých abraziv nebude pracovat stejně. Rozhoduje tvar zrna, jeho tvrdost, hustota, lomové vlastnosti i množství prachu při tryskání. Ostré hranaté zrno řeže povrch agresivněji a vytváří výraznější kotevní profil. Kulatější částice mají spíše otloukací účinek a mohou být vhodnější tam, kde nechcete silně ubírat základní materiál.
Proto nestačí říct, že potřebujete například „jemné abrazivo“. Pro správné doporučení je nutné znát podklad, stav povrchu a cíl práce. Stejně jemná frakce může být vhodná pro matování nerezového dílu, ale nevhodná pro odstranění silného nátěru z ocelové konstrukce, pokud má být zakázka hotová v reálném čase.
Důležitá je také čistota a suchost materiálu. Vlhké nebo znečištěné abrazivo zhoršuje průtok, může ucpávat dávkování a vede k nepravidelnému výkonu. Obsluha pak často chybně zvýší tlak nebo otevře dávkování naplno, přestože skutečný problém není ve zvolené frakci, ale v kvalitě materiálu nebo přípravě vzduchu.
Propojení frakce, trysky a kompresoru
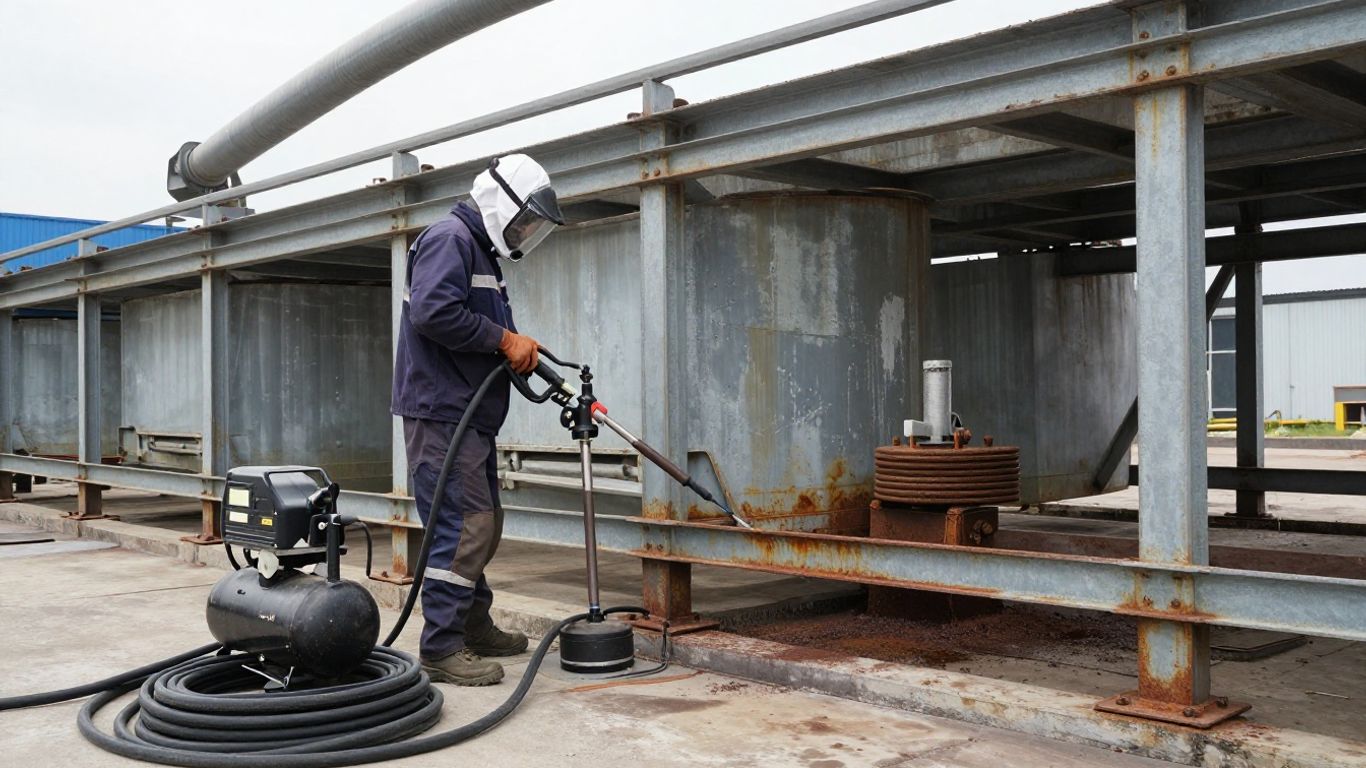
Hrubší frakce potřebuje odpovídající průchodnost celé sestavy. Když ji použijete s nevhodně malou tryskou, průtok bude omezený, výkon klesne a hrozí častější ucpávání. Naopak příliš velká tryska bez dostatečně výkonného kompresoru způsobí propad pracovního tlaku. Tryskání pak ztrácí účinnost, i když je tlaková nádoba plná a abrazivo správně zvolené.
Nejde tedy o to získat na manometru co nejvyšší číslo. Podstatný je stabilní tlak a dostatečný objem vzduchu při reálném provozu. Kompresor musí pokrýt spotřebu konkrétní trysky, včetně rezervy na průběžnou práci. Při výběru sestavy vždy zohledněte také délku a průměr hadic, protože nevhodně dimenzované vedení vytváří ztráty.
U mobilních zakázek má význam i logistika. Hrubší abrazivo může práci urychlit, ale zvýší množství odpadu a nároky na úklid či recyklaci. Jemnější materiál zase může vytvářet více prachu v závislosti na svém složení a typu povrchu. Pracoviště, ochrana obsluhy, zakrytí okolí a způsob sběru použitého abraziva musí být připraveny před spuštěním tryskání.
Jak postupovat před zahájením zakázky
Před objednáním techniky si připravte základní údaje: materiál a přibližnou tloušťku dílu, typ a stav odstraňované vrstvy, plochu v metrech čtverečních, požadovaný výsledný povrch a navazující nátěrový systém. Pokud nátěr předepisuje určitý kotevní profil, je tento údaj pro volbu abraziva rozhodující.
Poté ověřte technologii na malé zkušební ploše. Kontrolujte nejen rychlost odstranění vrstvy, ale i vzhled a hmatovou drsnost povrchu. Sledujte, zda se neodhalují vady podkladu, nedochází k deformaci plechu a zda profil odpovídá tomu, co následně zvládne pokrýt základní nátěr. Teprve potom má smysl nastavit plný výkon a spotřebu abraziva pro celou plochu.
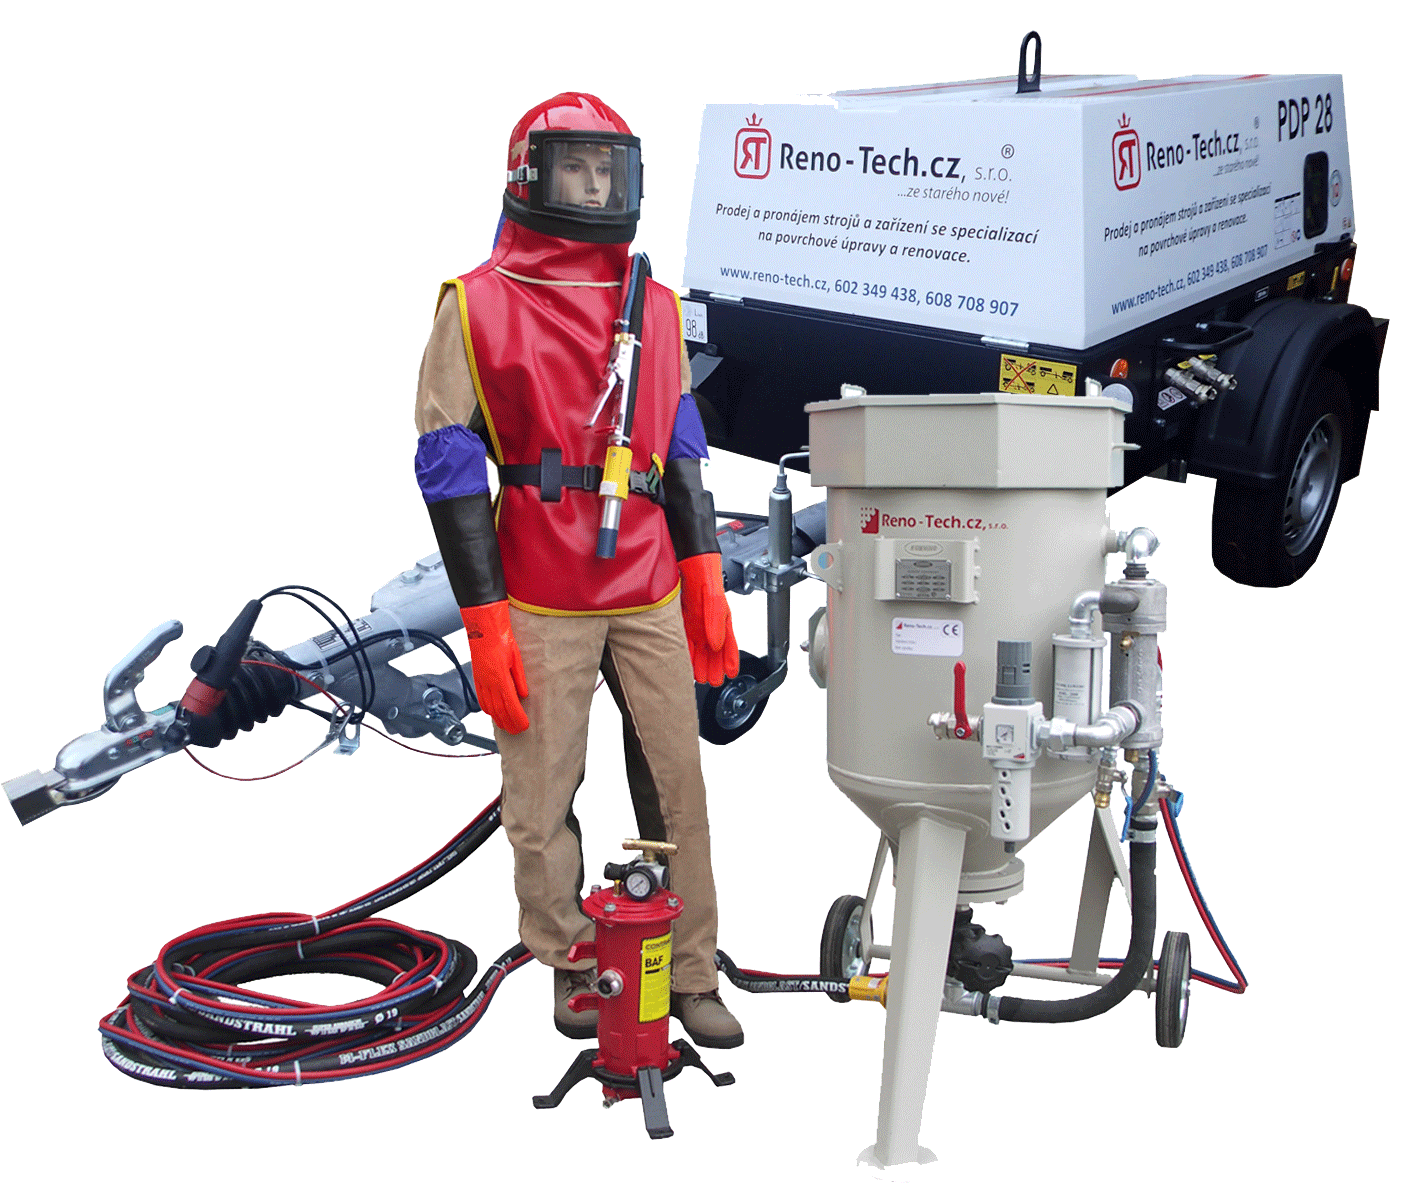
Profesionální půjčovna tryskací techniky má v tomto bodě hodnotu zejména tím, že neřeší izolovaně jen pískovačku nebo pytel materiálu. Správně zvolená sestava zahrnuje tlakový kotel, kompresor, trysku, hadice, filtraci vzduchu, ochranné prostředky a abrazivo ve frakci odpovídající konkrétní práci.
Nejrychlejší tryskání není to s nejhrubším zrnem. Je to postup, při kterém povrch dosáhne požadovaného stupně očištění a správného profilu hned napoprvé, bez oprav, zbytečné spotřeby nátěru a bez poškození dílu.