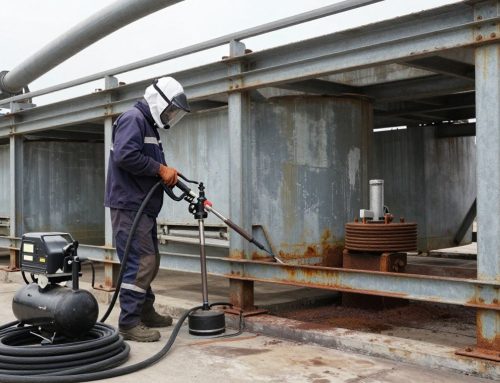

Špatně zvolená lakovací tryska dokáže znehodnotit i kvalitní barvu, výkonný stříkací agregát a dobře připravený povrch. Tento průvodce výběrem lakovacích trysek je určen pro realizační týmy, lakýrníky i řemeslníky, kteří potřebují dosáhnout rovnoměrného nánosu bez zbytečné spotřeby materiálu, prostřiku a oprav. Tryska není drobný spotřební díl. Určuje šířku paprsku, množství materiálu i to, zda bude nátěr správně rozprášený.
Co lakovací tryska skutečně ovlivňuje
Při stříkání bezvzduchovým zařízením prochází nátěrová hmota tryskou pod vysokým tlakem. Právě otvor trysky vytváří odpor, který spolu s tlakem agregátu rozpráší materiál do plochého paprsku. Příliš malý otvor bude agregát zbytečně zatěžovat a hustší nátěr se nemusí správně rozprášit. Příliš velký otvor naopak zvýší průtok, hrozí stekance a slabší agregát nemusí udržet potřebný pracovní tlak.
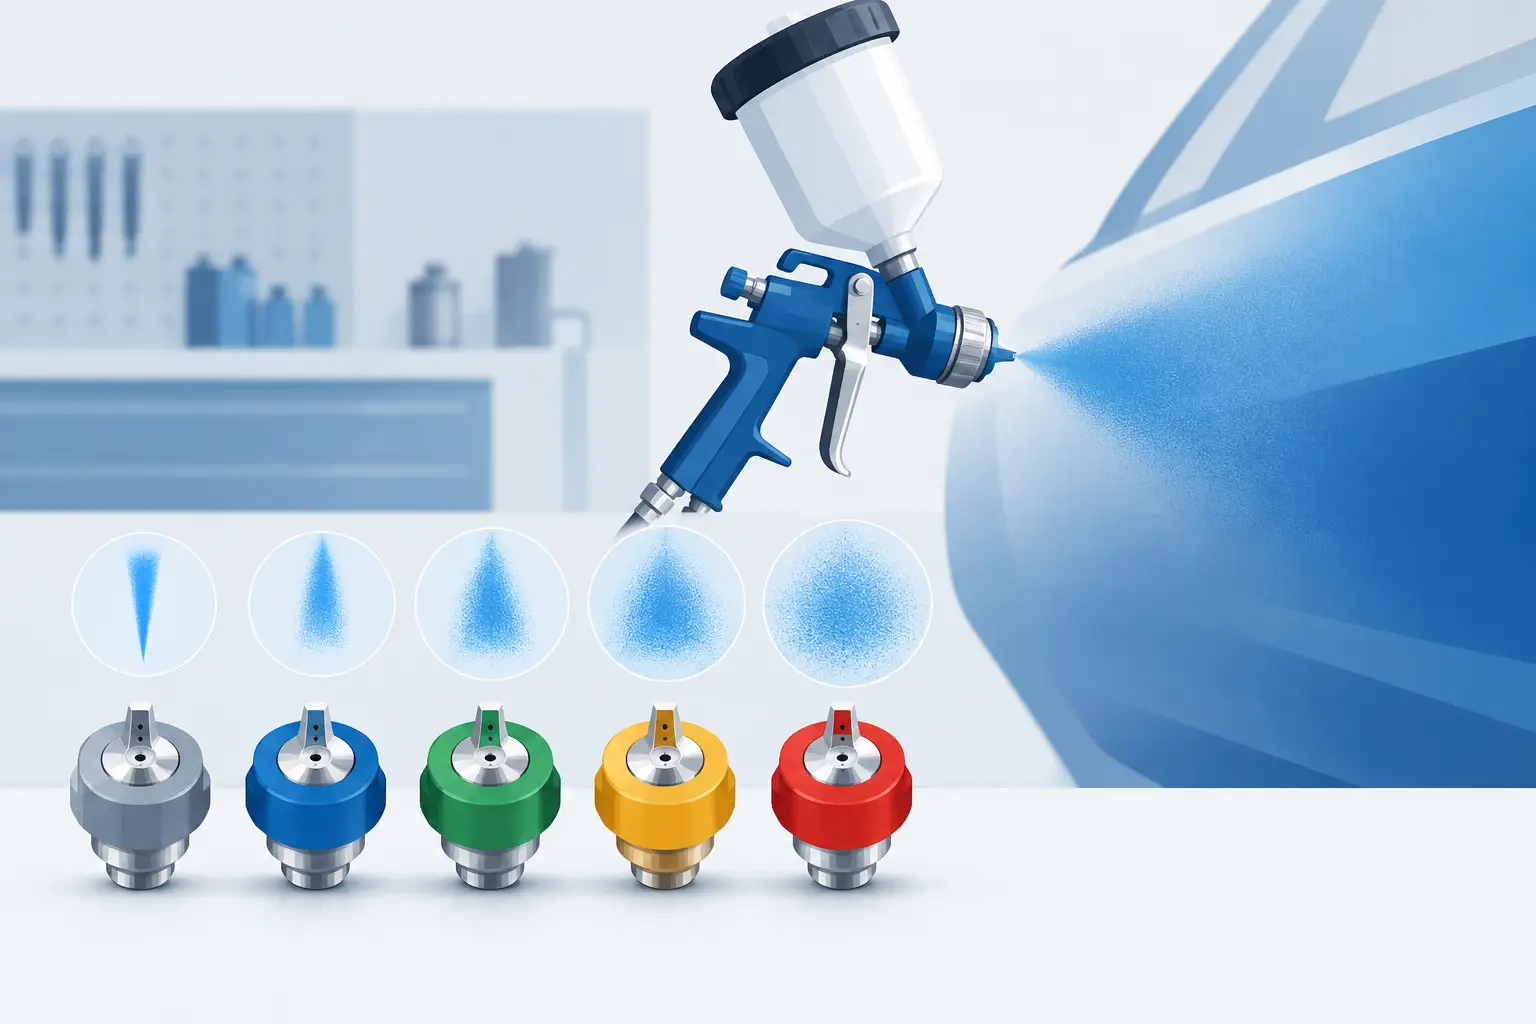
Druhým rozhodujícím parametrem je úhel rozstřiku. Ten určuje šířku paprsku na lakovaném dílu. Široký paprsek urychlí práci na velké rovné ploše, například na fasádě, ocelové konstrukci nebo dlouhých dílech. Na zábradlí, rámy, profily, nábytek či menší opravy ale přináší zbytečný prostřik a horší kontrolu nad nánosem. Výběr proto nezačíná otázkou, která tryska je nejlepší, ale co přesně se bude stříkat a jakým materiálem.
Průvodce výběrem lakovacích trysek podle značení
U bezvzduchových trysek se běžně setkáte s trojmístným označením, například 517 nebo 311. První číslice obvykle vyjadřuje úhel rozstřiku. Vynásobením čísla pěti získáte přibližnou šířku paprsku v centimetrech při vzdálenosti zhruba 25 až 30 cm od povrchu. Tryska 517 tedy vytváří paprsek široký přibližně 25 cm, zatímco 311 přibližně 15 cm.
Poslední dvě číslice označují průměr otvoru v tisícinách palce. U trysky 517 jde o otvor 0,017 palce. Tento údaj je zásadní pro průtok materiálu a musí odpovídat jeho viskozitě i možnostem lakovacího zařízení. Konkrétní značení se může mezi výrobci mírně lišit, proto vždy ověřte technický list trysky i doporučený rozsah otvorů pro daný agregát.
Menší otvor pro řídké materiály a přesnou práci
Menší otvory se uplatní při aplikaci řídkých lazur, mořidel, základních nátěrů, jemnějších laků nebo penetrací. Nabízejí lepší kontrolu, nižší spotřebu a čistší práci na menších plochách. Často se používají trysky v rozsahu přibližně 0,009 až 0,015 palce, vždy však podle konkrétního materiálu.
Neplatí ale, že menší otvor automaticky znamená kvalitnější povrch. Pokud se přes něj pokusíte protlačit hustou barvu, vznikne slabý nebo nepravidelný paprsek, pruhování a nutnost zvyšovat tlak. Tím roste opotřebení trysky, zatížení čerpadla i riziko vad nátěru.
Střední rozsah pro běžné lakování a ochranné nátěry
Trysky kolem 0,015 až 0,019 palce jsou častou volbou pro disperzní barvy, základní a vrchní nátěry kovu, emaily nebo běžné ochranné nátěrové systémy. V praxi jde o univerzální rozsah, který však stále vyžaduje správné sladění se šířkou paprsku. Na velké plochy se hodí širší varianta, na konstrukční prvky, vrata nebo menší díly spíše užší.
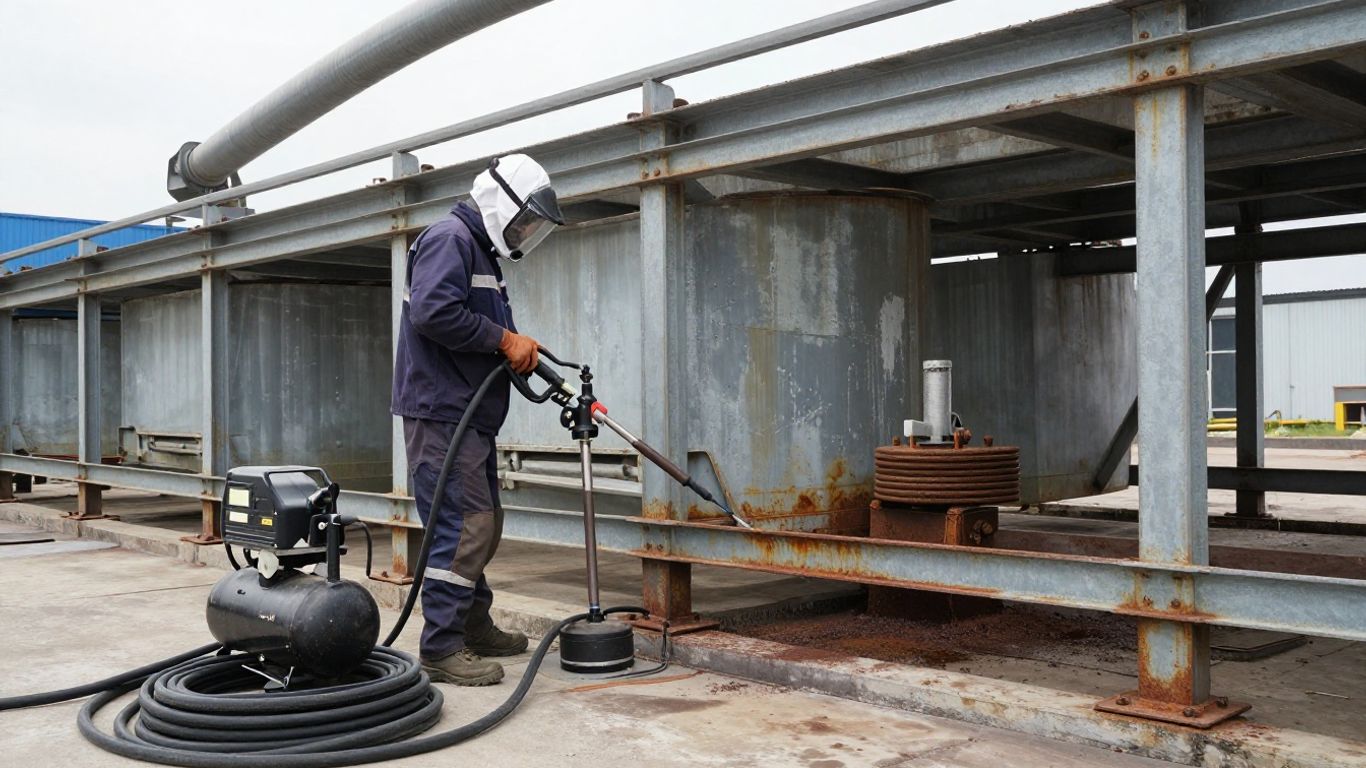
Pro kovové konstrukce bývá důležité také prostředí práce. Ve větru, v omezeném prostoru nebo v hale s technologií v okolí se nevyplácí volit široký paprsek jen kvůli rychlosti. Úspora několika minut může znamenat výrazně více zakrývání, čištění a ztraceného materiálu.
Větší otvor pro husté nátěrové hmoty
Husté fasádní barvy, tmely, protipožární nástřiky, stěrkové materiály a některé vysoce plněné ochranné nátěry potřebují větší otvor. Zde je nutné posoudit nejen trysku, ale celý systém – výkon agregátu, délku a průměr hadice, filtraci i požadovaný průtok.
Velká tryska na poddimenzovaném zařízení nefunguje jako zrychlení práce. Agregát nebude schopný vytvořit a udržet správný tlak, paprsek se rozpadne a nátěr nebude dostatečně atomizovaný. Výsledkem mohou být hrubé okraje, nestejná vrstva a vyšší spotřeba. U náročných materiálů je správné nejdříve ověřit doporučení výrobce nátěru a parametry zařízení.
Materiál rozhoduje více než barva na víku
Dva nátěry se stejným označením typu mohou mít rozdílnou hustotu, obsah plniv i doporučený způsob aplikace. Vodou ředitelný email, syntetický základ a dvousložkový epoxid nelze vybírat jen podle toho, že všechny vypadají jako barva na kov. Rozhodující jsou údaje v technickém listu: doporučená velikost trysky, případné ředění, aplikační tlak, tloušťka mokrého filmu a podmínky zpracování.
Pozor na neoprávněné ředění. Pokud materiál neprochází doporučenou tryskou, nemusí být řešením přidat ředidlo. Můžete změnit kryvost, tloušťku vrstvy, dobu zasychání i ochranné vlastnosti systému. Nejprve prověřte, zda není tryska příliš malá, filtr zanesený nebo agregát nastavený mimo pracovní rozsah.
U dvousložkových materiálů navíc hraje roli doba zpracovatelnosti. Připravený materiál nenechávejte v hadici a pistoli déle, než dovoluje výrobce. Zaschlý zbytek může ucpat filtr, sedlo nebo samotnou trysku a zdržet celou zakázku.
Šířka paprsku musí odpovídat dílu
Široký paprsek je efektivní na souvislých plochách. Při stříkání stěn, velkých vrat, panelů či nádrží umožní rychle pokrýt materiál s pravidelným překrytím jednotlivých tahů. Vhodná vzdálenost pistole a stabilní rychlost pohybu jsou přitom stejně důležité jako samotné označení trysky.
U členitých dílů funguje jiná logika. Zábradlí, plotové výplně, radiátory, rámy, profily nebo stroje mají mnoho hran a mezer. Užší paprsek zde omezuje prostřik, lépe se vede a dovoluje přesněji nanést materiál do rohů. Práce může být pomalejší, ale výsledná spotřeba a rozsah následného čištění bývají nižší.
Nikdy neposuzujte šířku paprsku jen podle označení. Udělejte zkušební nástřik na karton nebo zkušební plech. Správný obrazec má být souvislý, rovnoměrný a bez výrazně silných okrajů. Takzvané prsty nebo pruhy na okrajích obvykle znamenají nízký tlak, nevhodnou trysku, zanesený filtr nebo opotřebení.
Tlak není náhrada za správnou trysku
Běžnou chybou je nastavovat tlak zbytečně vysoko ve snaze odstranit vady paprsku. Správný postup je opačný: začněte na nižším tlaku a postupně jej zvyšujte jen do okamžiku, kdy je obrazec čistý a rovnoměrný. Vyšší tlak nad tuto hranici už často nepřináší lepší rozprášení, pouze více prostřiku, rychlejší opotřebení a větší ztráty materiálu.
Tlak musí odpovídat také délce hadice. Delší hadice vytváří větší tlakové ztráty, zejména u hustších hmot. Pokud pracujete ve výšce, na lešení nebo ve vzdáleném prostoru, nelze výběr trysky oddělit od sestavy hadic a parametrů čerpadla. Profesionální řešení vždy posuzuje celek, ne jen jednu položku na pistoli.
Opotřebená tryska zvyšuje náklady nenápadně
Tryska se při práci opotřebovává, zejména u materiálů s vyšším obsahem plniv. Otvor se postupně zvětšuje a paprsek rozšiřuje. Obsluha často reaguje snížením tlaku nebo změnou rychlosti pohybu, ale skutečný problém zůstává – přes trysku prochází více materiálu, než má.
Následkem je vyšší spotřeba nátěru, kolísající tloušťka vrstvy a horší kvalita povrchu. U větší zakázky může opotřebená tryska prodražit práci více než její včasná výměna. Sledujte šířku paprsku, pravidelnost obrazce a spotřebu materiálu. Pokud se parametry odchylují od stavu při nové trysce, je čas ji vyměnit.
Čištění provádějte šetrně. Otvor nikdy nepročišťujte drátem, hřebíkem ani tvrdým kovovým předmětem. Poškodíte přesnou geometrii trysky a problém se jen urychlí. Používejte vhodný čisticí prostředek, měkký kartáček a postup doporučený pro konkrétní nátěrový systém.
Před převzetím techniky si připravte správné údaje
Pro rychlý výběr zařízení a trysky nestačí říct, že budete lakovat kov nebo natírat stěnu. Připravte si druh nátěrové hmoty, její technický list, rozsah plochy, charakter podkladu, rozměry dílů, pracovní prostředí a požadovaný termín. Důležité je i to, zda máte k dispozici elektrické napájení, kompresor nebo potřebujete kompletně mobilní sestavu.
Při pronájmu profesionální techniky má smysl ověřit vhodnou trysku, filtr, hadici, ochranné pomůcky i postup zkušebního nástřiku ještě před zahájením práce. Právě v této fázi se předchází prostojům a improvizaci na stavbě. Správně zvolená tryska není detail na konci objednávky, ale součást technologie, která rozhoduje o rychlosti, spotřebě i kvalitě celé zakázky.
Nejlepší volbou proto nebývá největší ani nejužší tryska, ale ta, která přesně odpovídá materiálu, ploše a výkonu sestavy. Když si před prací uděláte krátký test paprsku, ušetříte barvu, čas i následné opravy.